Robotachtig lassen is het gebruik van programmeerbare mechanische armen uitgerust met een lastoorts, draadaanvoer en sensorsystemen om automatisch verbindingsbewerkingen op metalen werkstukken uit te voeren, zonder voortdurende menselijke tussenkomst. De robot volgt voorgeprogrammeerde of adaptief gedetecteerde paden en levert een lasboog of -straal met gecontroleerde snelheid, hoek en energie-input om herhaalbare, hoogwaardige lassen te produceren met productiesnelheden die een menselijke lasser fysiek niet kan volhouden.
In 2024 zal de mondiale robotachtig lassen markt werd gewaardeerd op ongeveer $ 8,3 miljard en zal naar verwachting tegen 2030 de 14 miljard dollar overschrijden, met een samengestelde jaarlijkse groei van meer dan 9%. Fabrikanten van auto's, zwaar materieel, scheepsbouw en consumentenelektronica hebben de adoptie gestimuleerd, maar de technologie beweegt zich nu snel naar kleine en middelgrote ondernemingen, omdat collaboratieve robotplatforms de kosten en complexiteit van de instap verminderen.
Hoe robotlassen werkt: de kernsysteemcomponenten
A robotachtig lassen system is een geïntegreerde assemblage van vijf belangrijke subsystemen die synchroon moeten werken om een consistente las te produceren.
1. De robotarm (manipulator)
De manipulator is de mechanische basis van alles robotachtig lassen systeem. De meeste lasrobots maken gebruik van een 6-assige gelede arm, die volledige bewegingsvrijheid biedt in een driedimensionale ruimte die identiek is aan die van een menselijke arm en pols samen. Het bereik varieert doorgaans van 500 mm tot ruim 3.500 mm afhankelijk van de toepassing, met herhaalbaarheid van plus of min 0,02 tot 0,08 mm die geen enkele menselijke lasser consistent kan evenaren tijdens een dienst van acht uur.
2. De lasstroombron
De stroombron levert en regelt de boogspanning, stroomsterkte en golfvorm die de warmte-inbreng en het hielprofiel bepalen. Modern robotachtig lassen Stroombronnen communiceren digitaal met de robotcontroller, waardoor het programma de boogparameters in realtime kan aanpassen terwijl de toorts rond verbindingen met verschillende geometrie of materiaaldikte beweegt.
3. De robotcontroller
De controller voert het lasprogramma uit, coördineert alle zes de assen tegelijkertijd, synchroniseert de robotbeweging met de positioner of transportband en beheert de veiligheidsvergrendelingen. Moderne controllers slaan honderden lasprogramma's op en kunnen binnen twee seconden tussen onderdeelnummers schakelen, waardoor flexibele productie op gedeelde lijnen mogelijk wordt.
4. Armaturen en positioneerders
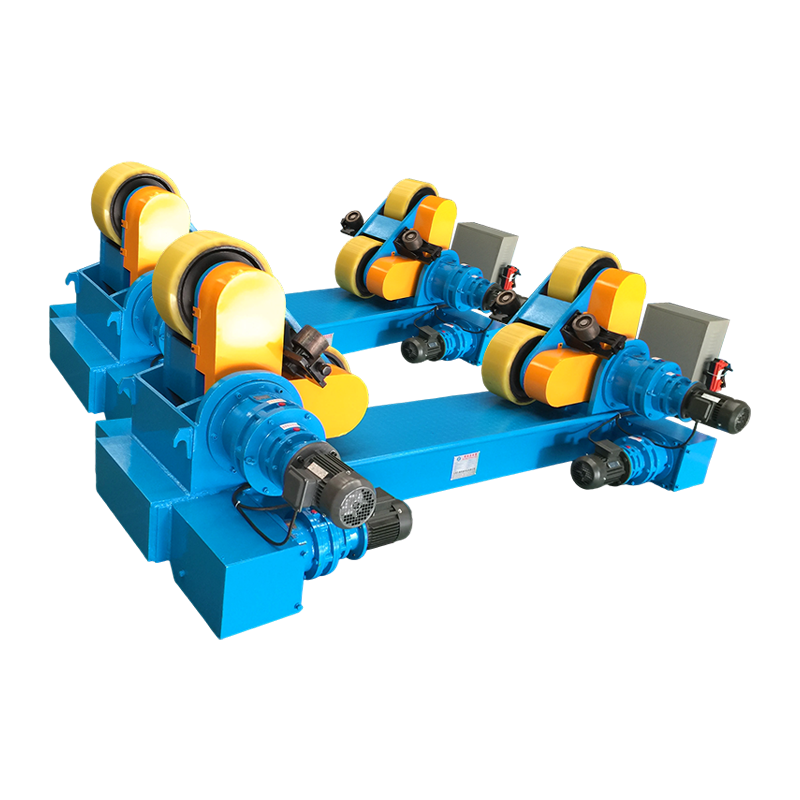
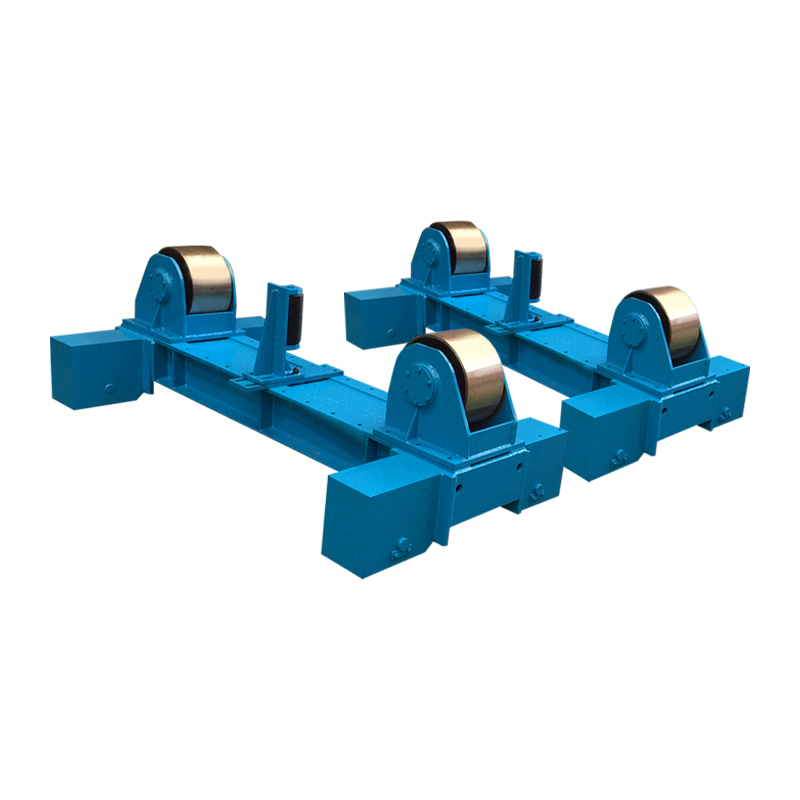
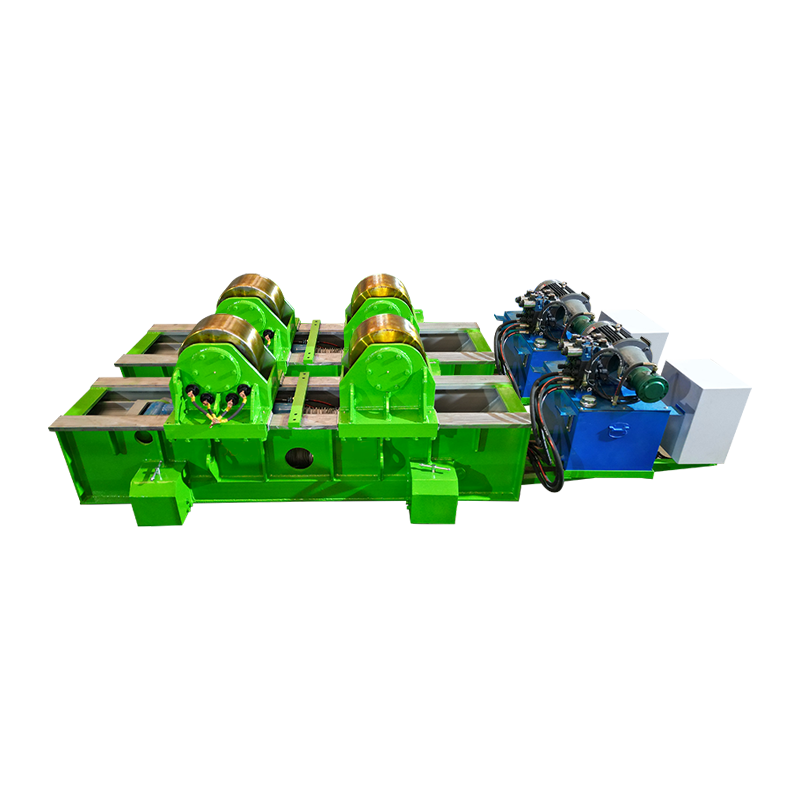
De opspanning houdt het werkstuk in een bekende, herhaalbare positie ten opzichte van het robotcoördinatensysteem. Positioners vergroten het werkbereik van de robot en zorgen ervoor dat de las in de optimale vlakke of horizontale positie kan worden uitgevoerd, zelfs bij complexe samenstellingen, waardoor de laskwaliteit wordt verbeterd en vervorming wordt verminderd.
5. Sensing en naad volgen
Geavanceerd robotachtig lassen systems integreer laser vision-sensoren, boogspanningsdetectie of through-the-arc-detectie om de werkelijke naadpositie in realtime te detecteren en het toortspad te corrigeren als het werkstuk is verschoven. Naadvolging is geschikt voor montagetoleranties van plus of min 1 tot 3 mm zonder de productie stop te zetten.
Welke soorten lasprocessen worden gebruikt bij robotlassen?
Robotachtig lassen is de automatisering van elke boog-, straal- of weerstandstechniek die bestuurbaar is via programmeerbare parameters. Zes processen domineren commerciële installaties.
MIG/MAG (GMAW) robotlassen
Gasmetaalbooglassen is het meest voorkomende proces in de industrie robotachtig lassen systemen wereldwijd, goed voor een geschatte 65 tot 70 procent van alle robotbooglasinstallaties . De continu gevoede, verbruikbare draadelektrode vereenvoudigt de automatisering omdat de draadtoevoer mechanisch consistent is en de afzettingssnelheden hoog zijn. GMAW-robots domineren de carrosserie-in-wit auto's, de constructiestaalproductie en de productie van landbouwmachines.
TIG (GTAW) robotlassen
Gas Tungsten Arc Welding produceert de hoogste kwaliteit lassen van elk boogproces, zonder spatten en nauwkeurige hittebeheersing. Robotic TIG wordt gebruikt voor roestvrijstalen voedselverwerkingsapparatuur, ruimtevaartcomponenten en medische apparaten. Typische rijsnelheden van 100 tot 300 mm/min zijn langzamer dan MIG, maar robotautomatisering elimineert het knelpunt in de vaardigheden dat handmatig TIG zo arbeidsintensief maakt.
Punt (weerstand) robotlassen
Weerstandspuntlassen is de dominante verbindingsmethode in de carrosseriebouw van auto's. Een typisch personenvoertuig bevat 3.000 tot 5.000 individuele puntlassen , vrijwel allemaal gemaakt door robots. De cyclustijd per spot bedraagt 1 tot 3 seconden en robotsystemen kunnen continu 400 tot 600 spots per uur uitvoeren.
Laserrobotlassen
Robotisch laserlassen produceert een smalle, diepe las met minimale hittebeïnvloede zones en voortbewegingssnelheden tot 10 meter per minuut voor dun staal. Het blinkt uit in hermetische afdichtingen, het verbinden van accupakketten in elektrische voertuigen en behuizingen voor precisie-elektronica waarbij vervorming tot een minimum moet worden beperkt.
Gevuld booglassen (FCAW)
FCAW maakt gebruik van een buisvormige, met flux gevulde draad, waardoor hoge afzettingssnelheden op dikke structurele delen in buitenomgevingen mogelijk zijn waar gasafscherming onpraktisch is. Robotic FCAW is gebruikelijk in offshore-constructies, bouwapparatuur en de productie van treinwagons.
Plasmabooglassen (PAW)
Plasmabooglassen is een hoogenergetische variant van TIG met een groter penetratievermogen en hogere voortbewegingssnelheden. Robotplasma wordt gebruikt voor het sleutelgatlassen van titanium luchtvaartonderdelen, roestvrijstalen buizen en drukvaten, waarbij lassen met één doorgang en volledige penetratie de procedures met meerdere doorgangen vervangen.
| Proces | Typische rijsnelheid | Vulmiddel vereist | Spatniveau | Beste materiaal | Primaire industrie |
|---|---|---|---|---|---|
| MIG/MAG (GMAW) | 400 tot 1.200 mm/min | Ja (draad) | Laag tot gemiddeld | Staal, aluminium | Automobiel, structureel |
| TIG (GTAW) | 100 tot 300 mm/min | Optioneel | Geen | Roestvrij, titanium | Lucht- en ruimtevaart, medisch |
| Vlek (weerstand) | 400 tot 600 spots/uur | Nee | Geen | Plaatstaal | Auto-carrosserie |
| Laser | Tot 10.000 mm/min | Optioneel | Geen | Staal, EV-batterij | EV, elektronica |
| FCAW | 300 tot 900 mm/min | Ja (fluxdraad) | Gemiddeld tot hoog | Dik constructiestaal | Zware fabricage |
Onderschrift: Vergelijking van lasprocessen die worden gebruikt in robotlassystemen, met weergave van de typische voortbewegingssnelheid, vulvereisten, spatniveau, de meest geschikte materialen en primaire industriële toepassingen.
Robotlassen versus handmatig lassen: een directe vergelijking
De beslissing tussen robotachtig lassen en handmatig lassen is in wezen een kwestie van volume, herhaalbaarheid en economie. Geen van beide is universeel superieur.
| Factor | Robotachtig lassen | Handmatig lassen |
|---|---|---|
| Boog-aan-tijd | 85 tot 95 procent van de ploegendienst | 20 tot 35 procent van de ploegendienst |
| Herhaalbaarheid | /- 0,02 tot 0,08 mm | // 0,5 tot 2,0 mm (vaardigheidsafhankelijk) |
| Doorvoer | 3 tot 5 keer handmatig tarief (typisch) | Basislijn |
| Aantal lasfouten | 0,1 tot 0,5 procent (geoptimaliseerde cel) | 2 tot 5 procent (gemiddelde lasser) |
| Flexibiliteit bij het instellen | Laag (beste voor hoog volume) | Hoog (past zich aan elk gewricht aan) |
| Minimale batchgrootte | 50 tot 500 of meer onderdelen (ROI-drempel) | 1 deel |
| Initiële investering | $ 80.000 tot $ 500.000 of meer | $ 5.000 tot $ 30.000 (alleen apparatuur) |
| Arbeidsvaardigheid vereist | Robotprogrammeur en technicus | Gecertificeerd lasser (3 tot 5 jaar opleiding) |
| Veiligheidsrisico voor werknemers | Laag (operator buiten cel) | Hoog (dampen, vlambogen, brandwonden) |
Onderschrift: Head-to-head vergelijking van robotlassen versus handmatig lassen op basis van negen prestatie- en economische factoren die relevant zijn voor productiebeslissers.
Waarom fabrikanten robotlassen adopteren: belangrijkste voordelen
De businesscase voor robotachtig lassen berust op zes samengestelde voordelen die duidelijker worden naarmate het productievolume toeneemt.
Consistente laskwaliteit op schaal
A lasrobot voert dezelfde toortshoek, voortbewegingssnelheid, draadaanvoersnelheid en boogparameters identiek uit op onderdeelnummer 1 en onderdeelnummer 10.000. Studies van leveranciers van topkwaliteit in de automobielsector die overstappen van handmatig naar robotachtig MIG-lassen, documenteert een vermindering van het aantal defecten 60 tot 80 procent en kostenbesparingen van 40 tot 60 procent voor herbewerking.
Hogere boog-aan-tijd en doorvoer
Een ervaren handlasser behaalt 20 tot 35 procent boogtijd tijdens een dienst, terwijl de rest wordt besteed aan positioneren, inspecteren, chippen en rusten. EEN robotachtig lassen cell met een gecoördineerde positioner en deelladingworkflow wordt de boogaantijd gehandhaafd 85 tot 95 procent , waarbij per ploeguur drie tot vijf keer zoveel lasmetaal wordt afgeleverd.
Verbeterde veiligheid van werknemers
Lassen is een van de meest beroepsgevaarlijke productieprocessen. Boogflits veroorzaakt permanente schade aan het netvlies; UV- en IR-straling verbranden de blootgestelde huid; lasrook bevat zeswaardig chroom, mangaan en andere verbindingen die verband houden met luchtwegaandoeningen. Robotachtig lassen verplaatst de operator volledig buiten de boogzone. Het Amerikaanse Bureau of Labor Statistics registreert ongeveer Jaarlijks 560.000 lasgerelateerde verwondingen op de beroepsbevolking: automatisering vermindert deze blootstelling direct.
Lagere arbeidskosten per onderdeel
Met gecertificeerde lassers aan het hoofd $ 25 tot $ 45 per uur in Noord-Amerika en Europa, inclusief arbeidsvoorwaarden en overhead, wordt een robotachtige MIG-cel uit het middensegment van $150.000 all-in, die in twee ploegen draait, doorgaans terugverdiend in 18 tot 36 maanden bij het vervangen van twee handmatige lasposities.
24/7 operationele mogelijkheid
A robotachtig lassen system heeft geen pauzes nodig, meldt zich niet ziek en heeft geen overuren nodig voor het werken in de derde ploeg. Het draaien van een robotcel gedurende drie ploegendiensten levert 21 productieve uren per dag op, vergeleken met 7 tot 8 uur bij een handmatige lasser, waardoor de capaciteit met een factor drie wordt vermenigvuldigd bij hetzelfde vloeroppervlak.
Materiaalefficiëntie
Omdat robotachtig lassen levert precies de geprogrammeerde warmte-inbreng en het draadvolume, waardoor overdimensionering van de las geëlimineerd wordt. Uit onderzoek naar de fabricage van constructiestaal blijkt dat robotcellen het draadverbruik met 15 tot 25 procent per verbinding vergeleken met handmatig oefenen op dezelfde tekening, waardoor de materiaalkosten en vervorming na het lassen direct worden verminderd.
Welke industrieën gebruiken robotlassen en voor welke toepassingen?
Robotachtig lassen is doorgedrongen in vrijwel elke metaalverwerkende industrie. De onderstaande tabel laat zien waar de adoptie het hoogst is en welke toepassingen de investeringen stimuleren.
| Industrie | Primaire robotlastoepassing | Dominant proces | Adoptieniveau |
|---|---|---|---|
| Automobiel | Carrosserie in het wit, chassis, uitlaat | Spot, MIG, laser | Zeer hoog (90% of meer geautomatiseerd) |
| Zware uitrusting | Frames, gieken, bakken, assen | MIG, FCAW | Hoog |
| Lucht- en ruimtevaart | Titaniumstructuren, brandstoftanks | TIG, plasma, laser | Gemiddeld tot hoog |
| Scheepsbouw | Romppanelen, verstijvers, pijp | ZAAG, FCAW | Middelmatig |
| Consumentenelektronica | Behuizingen, batterijpakketten | Laser, micro-TIG | Hoog |
| Olie en gas | Omtreklassen van pijpleidingen, drukvaten | TIG, MIG, POOT | Middelmatig |
Onderschrift: Industrieën die robotlassystemen gebruiken met primaire toepassingsgebieden, dominante processen en een relatief automatiseringsniveau in elke sector.
Hoeveel kost een robotlassysteem?
De totale kosten van een robotachtig lassen De installatie varieert sterk per proces, doorvoer en integratiecomplexiteit. Het begrijpen van het volledige kostenplaatje is essentieel voor een accurate business case.
- Instapmodel cobot MIG-cel: $ 50.000 tot $ 90.000. Inclusief een collaboratieve robotarm (doorgaans 6 tot 10 kg laadvermogen), MIG-stroombron, basistoortspakket en eenvoudige tafelbevestiging. Geschikt voor eenvoudige voeggeometrie met een laag volume in het MKB.
- Standaard industriële MIG-cel: $ 120.000 tot $ 250.000. Volledig industriële 6-assige robot, digitale stroombron, automatische draadknipper en toortsreiniger, veiligheidshekwerk, basispositioneerder en programmering. Geschikt voor de meeste fabricagetoepassingen in het middenvolume.
- Hoogproductieve cel met twee stations: $ 250.000 tot $ 500.000. Indeling met twee stations en servoversteller waardoor het ene station kan laden terwijl het andere las, waardoor de boogtijd boven de 90 procent blijft. Standaard voor automotive tier-1 en structurele fabricage van meer dan 500 onderdelen per dag.
- Laserrobotcel: $ 400.000 tot $ 1.500.000. Vezellaserbron (doorgaans 2 tot 10 kW), zeer nauwkeurige robot, laserveiligheidsbehuizing, zichtgeleiding en rookafzuiging. Vereist voor het verbinden van EV-batterijen en precisie-elektronica.
- Volledig geautomatiseerde lijn met transportbanden en visie: $ 1.000.000 tot $ 10.000.000 of meer. Multirobotlijnen met geautomatiseerde onderdeelaanvoer, inline-inspectie en MES-integratie. Typisch voor autocarrosseriebedrijven en de productie van witgoed.
Programmering, inbedrijfstelling, training van operators en doorlopend onderhoud zorgen in de eerste drie jaar van gebruik jaarlijks voor 15 tot 25 procent van de apparatuurkosten. Als u deze meeneemt, levert dit realistischere terugverdienberekeningen op dan alleen de prijs van de apparatuur.
Veelgestelde vragen over robotlassen
Vraag: Waar is robotlassen het meest geschikt voor?
Robotachtig lassen levert de grootste waarde bij repetitieve lasverbindingen met grote volumes, met consistente onderdeelgeometrie en voorspelbare pasvorm. De ideale toepassing heeft batchgroottes van meer dan 200 tot 500 onderdelen, lasverbindingstypes die zich over alle onderdelen herhalen, en maatconsistentie in binnenkomende componenten. Industrieën die aan dit profiel voldoen, behalen de sterkste ROI. Kleine volumes, sterk aangepaste of eenmalige fabricage rechtvaardigen over het algemeen niet de installatiekosten van robotautomatisering.
Vraag: Hoe lang duurt het om een robotlascel te programmeren voor een nieuw onderdeel?
De programmeertijd is afhankelijk van de complexiteit van het onderdeel. Een eenvoudige beugel met vier korte lasnaden zou voldoende kunnen zijn 2 tot 4 uur met behulp van 'teach-pendant'-methoden. Een complex structureel laswerk met 30 verbindingen in meerdere vlakken kan dit vereisen 2 tot 5 dagen . Offline programmeersoftware (OLP) die het laspad op een computer simuleert voordat deze naar de robot wordt gedownload, kan de programmeertijd op de robot met 60 tot 80 procent verkorten en is standaardpraktijk voor complexe onderdelen in omgevingen met een hoge mix.
Vraag: Vervangt robotlassen menselijke lassers volledig?
Robotachtig lassen neemt de noodzaak van menselijke lasexpertise niet weg. Er zijn bekwame lassers nodig om robots te programmeren, lasprocedures te kwalificeren, eerste artikelinspecties uit te voeren, uitzonderingsonderdelen te behandelen en apparatuur te onderhouden. Eén enkele robottechnicus of lasingenieur houdt toezicht op waar voorheen drie tot vijf handmatige lassers nodig waren. Het tekort aan geschoolde lassers in de VS, Europa en Japan is feitelijk een van de voornaamste oorzaken van de toenemende vraag robotachtig lassen acceptatie omdat de ervaren lasserspopulatie sneller met pensioen gaat dan nieuwkomers hen vervangen.
Vraag: Wat is het verschil tussen een lasrobot en een lascobot?
Een traditionele industriële lasrobot werkt op hoge snelheid in een met veiligheid omheinde cel en veroorzaakt ernstig letsel als een mens tijdens bedrijf het werkbereik betreedt. Een collaboratieve lasrobot (cobot) maakt gebruik van kracht-koppeldetectie en krachtbeperkte verbindingen om veilig naast mensen te kunnen werken zonder harde bewaking. Cobots offeren wat snelheid op, maar verminderen de kosten en voetafdruk van de installatie dramatisch. Cobots vertegenwoordigen momenteel ongeveer 5 tot 10 procent van alle lasrobotinstallaties maar het segment groeit met ruim 20 procent per jaar.
Vraag: Kan robotlassen aluminium en roestvrij staal verwerken, of alleen zacht staal?
Robotachtig lassen wordt veelvuldig gebruikt op aluminium, roestvrij staal, titanium, duplex roestvrij staal en nikkellegeringen, evenals op zacht en hoogsterkte staal. Elk materiaal vereist specifieke procesparametersets en beschermgassamenstellingen, maar de robothardware is materiaalonafhankelijk. Vooral aluminium profiteert van MIG-robotlassen, omdat de consistente toortshoek en voortbewegingssnelheid die nodig zijn om de hoge thermische geleidbaarheid en de neiging tot porositeit van aluminium te beheersen, voor menselijke lassers moeilijk vol te houden zijn bij lange verbindingen of grote deelvolumes.
Waarom robotlassen de toekomst van metaalproductie is
Robotachtig lassen is geëvolueerd van een technologie die alleen toegankelijk is voor grote auto-assembleurs naar een technologie die economisch levensvatbaar is voor middelgrote fabrikanten en, in toenemende mate, kleine winkels. De prijzen voor industriële robotarmen zijn ongeveer gedaald In reële termen 50 procent over de afgelopen twintig jaar , terwijl de kosten van geschoolde arbeidskrachten blijven stijgen en het tekort aan lassers groter wordt. De groeiende vraag van klanten naar gedocumenteerde laskwaliteit maakt het pleidooi voor automatisering ieder jaar overtuigender.
Vooruitkijkend, de volgende generatie robotachtig lassen technology wordt gevormd door drie convergerende ontwikkelingen: adaptieve, op AI gebaseerde naadtracking die slechte pasvormen aanpakt die voorheen menselijk oordeel vereisten; digitale tweelingsimulatie die volledige lasprogramma's valideert voordat een fysiek onderdeel wordt gemaakt; en mobiele robotplatforms die lasautomatisering brengen naar grote vaste constructies zoals schepen, drukvaten en windtorensecties.
Voor fabrikanten die beoordelen of robotachtig lassen geschikt is voor hun werking, is het praktische uitgangspunt de productiegegevens: het aantal lasverbindingen per onderdeel, het jaarlijkse volume, het huidige herbewerkingspercentage en de belaste kosten van handmatige lasarbeid. Met deze vier cijfers kan binnen enkele uren een geloofwaardig ROI-model worden gebouwd, en in de meeste middelgrote productieomgevingen van vandaag zijn de cijfers in beslissende mate voorstander van automatisering.