A pijp lassen positioner is een gemotoriseerde roterende armatuur die een pijpwerkstuk met een gecontroleerde snelheid en hoek vasthoudt en draait, zodat de lasser de optimale vlakke of horizontale laspositie over de gehele verbinding kan behouden, in plaats van zichzelf of de pijp handmatig te herpositioneren. In plaats van boven het hoofd, verticaal of rond een vaste pijp te lassen - posities die de boogtijd verkorten, het aantal defecten verhogen en vermoeidheid bij de lasser veroorzaken - roteert de positioner de pijp voortdurend zodat het actieve smeltbad altijd op de meest controleerbare positie zit: de 12 uur of 1-2 uur vlakke positie.
Volgens een productiviteitsonderzoek uit 2024 van de Amerikaanse lasvereniging (AWS) bereiken lassers die een pijplasversteller gebruiken 40-65% hogere depositiepercentages vergeleken met handmatig pijplassen in alle posities, terwijl het aantal lasfouten tot wel 55% . De wereldwijde markt voor laspositioneerders werd gewaardeerd op 620 miljoen dollar in 2024 en zal naar verwachting bereiken 1,1 miljard dollar in 2031 met een CAGR van 8,6% (bron: MarketsandMarkets, 2025), gedreven door groei in de pijpleidinginfrastructuur, de fabricage van drukvaten en geautomatiseerde lassystemen.
Hoe een pijplasversteller werkt
Een pijplaspositioneerder werkt door de pijp vast te klemmen op een roterende kop die wordt aangedreven door een motor met variabele snelheid, waardoor de lasser de toorts stationair kan houden terwijl de pijp eronder draait met precies de juiste voortbewegingssnelheid. Dit verandert de lasgeometrie fundamenteel van een complex ruimtelijk 3D-probleem naar een eenvoudige 2D-las in vlakke positie.
Mechanische kerncomponenten
- Aandrijfbok (aandrijfeenheid) — De gemotoriseerde kant die de buis vastgrijpt en draait. Bevat de versnellingsbak, motor (meestal AC-servo of DC-variabele snelheid) en de boorkop of frontplaat. De aankoppelbok bepaalt het maximale koppel, het toerentalbereik en het kantelvermogen van de klepstandsteller.
- Losse kop (steuneenheid) — Het passieve steunuiteinde dat het andere uiteinde van de buis vasthoudt, waardoor doorzakken en trillingen bij langere of zwaardere buizen wordt voorkomen. De losse kop schuift langs een rail of bed om verschillende buislengtes op te vangen.
- Chuck of voorplaat — De grijpinterface tussen klepstandsteller en buis. Voor ronde buizen worden drieklauwplaten gebruikt; frontplaten met verstelbare klemarmen zijn geschikt voor flenseinden, onregelmatige vormen of zeer grote diameters.
- Snelheidsregelaar — Een aandrijving met variabele frequentie (VFD) of thyristorcontroller die de rotatiesnelheid in omwentelingen per minuut instelt. De lasser kiest een rotatiesnelheid die overeenkomt met de lassnelheid die nodig is voor het geselecteerde proces en de draadaanvoersnelheid.
- Kantelmechanisme — Bij modellen met kantelversteller kantelt een secundair motor- of wormwielmechanisme de gehele rotatie-as, waardoor hoeklassen op pijpflenzen en T-verbindingen in de optimale hoek van 45 graden kunnen worden geplaatst.
De berekening van de rotatiesnelheid
Het instellen van de juiste rotatiesnelheid is de meest kritische bedrijfsparameter voor een pijplasversteller. Het vereiste toerental wordt berekend op basis van de beoogde lassnelheid en de buisomtrek:
RPM = rijsnelheid (mm/min) / (Pi x buitendiameter buis (mm))
Voor het lassen van een pijp met een buitendiameter van 168 mm (6 inch) met een GMAW-proces met een beoogde bewegingssnelheid van 400 mm/min is bijvoorbeeld het volgende vereist: 400 / (3,14159 x 168) = ongeveer 0,76 tpm . De meeste klepstandstellers voor pijplassen bestrijken een snelheidsbereik van 0,1–5 RPM, terwijl premium CNC-modellen 0,01–10 RPM bieden voor microlassen tot ondergedompelde boogtoepassingen met hoge depositie.
Welke soorten pijplaspositioneerders zijn beschikbaar?
Pijplaspositioneerders zijn verkrijgbaar in vijf hoofdconfiguraties, elk geschikt voor een andere combinatie van pijpmaat, verbindingstype, productievolume en budget. Het selecteren van het verkeerde type is de meest voorkomende en kostbare fout bij de aanschaf van klepstandstellers.
1. Kop-losse kop (H-T)-versteller
De kop-losse kop-configuratie is het meest voorkomende type pijplasversteller voor fabricagewerkplaatsen, waar pijpen met een buitendiameter van 50 mm tot meer dan 1.200 mm en lengtes tot 12 meter of meer kunnen worden verwerkt. De pijp wordt ondersteund tussen de aangedreven kop en de verschuifbare losse kop, die op een gemeenschappelijke basisrail is gemonteerd. Deze opstelling elimineert het doorzakken van de pijpen en maakt een stabiele rotatie bij zeer lage toerentallen met zware pijpen mogelijk. Het typische laadvermogen varieert van 500 kg tot 20.000 kg, afhankelijk van het model.
2. Draaitafel (roterende tafel) positioneerder
Een draaitafelpositioneerder roteert de pijpconstructie op een horizontaal of kantelbaar tafeloppervlak, waardoor deze ideaal is voor korte pijpspoelen, flensconstructies en pijp-aan-flenslassen. De tafel kantelt doorgaans 0–135 graden, waardoor het gewricht plat of horizontaal gerold kan worden gepresenteerd, ongeacht de oorspronkelijke richting. Draagvermogens van 50–5.000 kg zijn gebruikelijk, waardoor de draaitafel veelzijdig inzetbaar is voor kleine tot middelgrote buisdiameters tot ongeveer 600 mm.
3. Pijprotator (rollenset / rolpositioneerder)
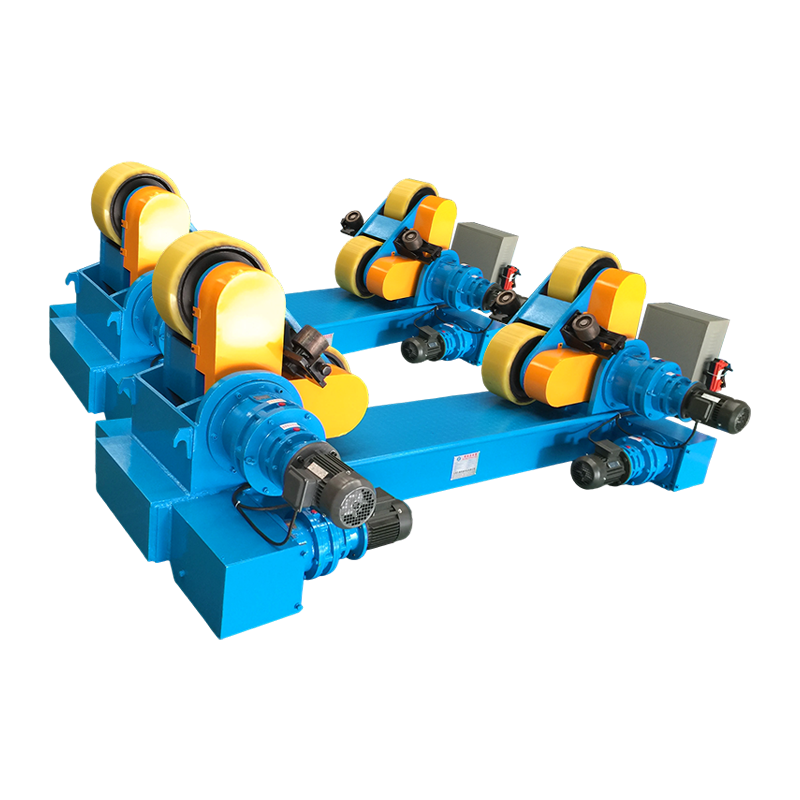
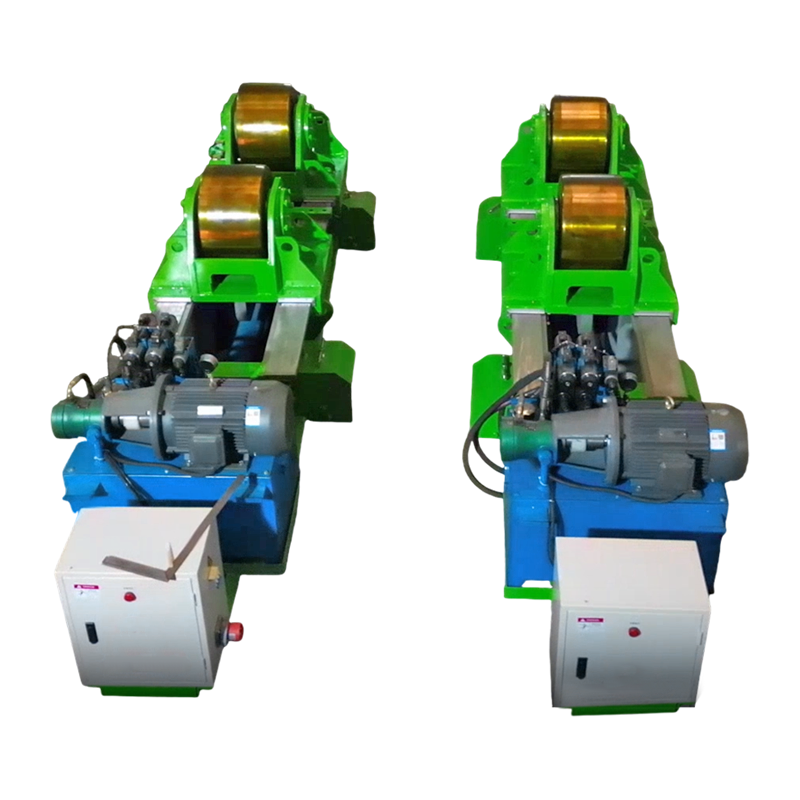
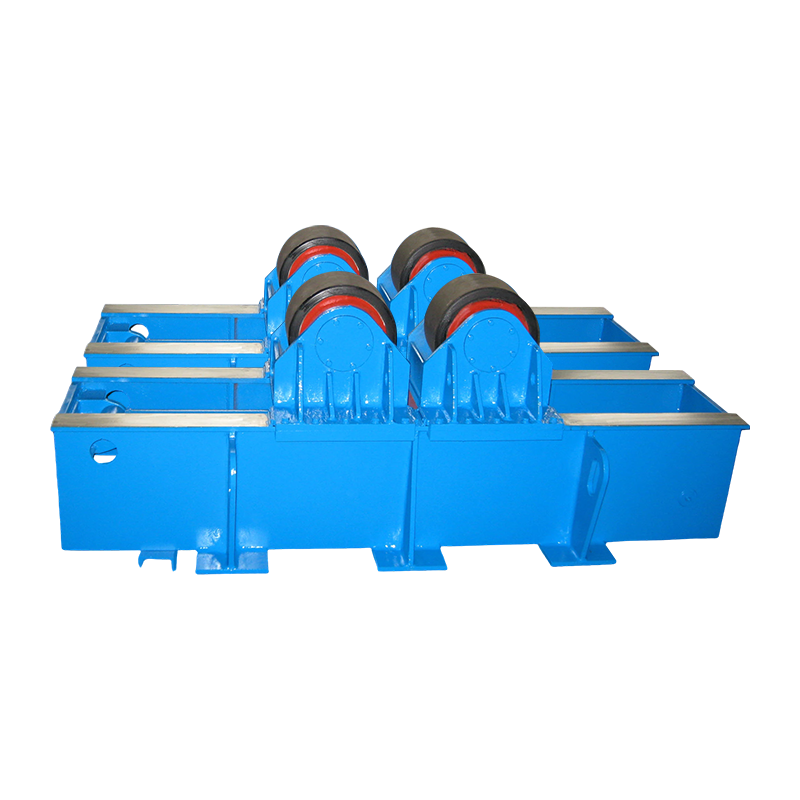
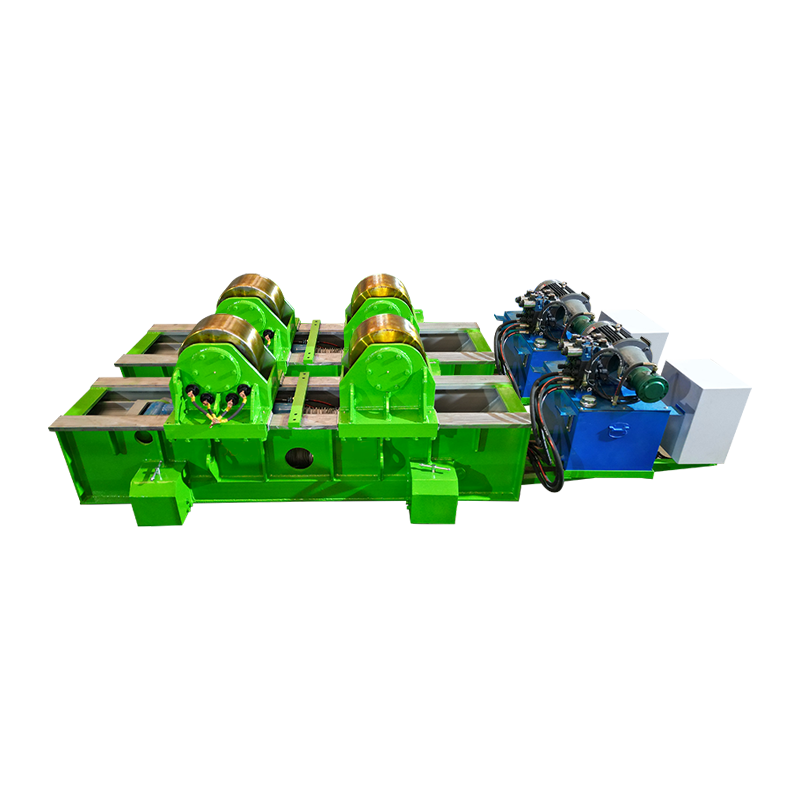
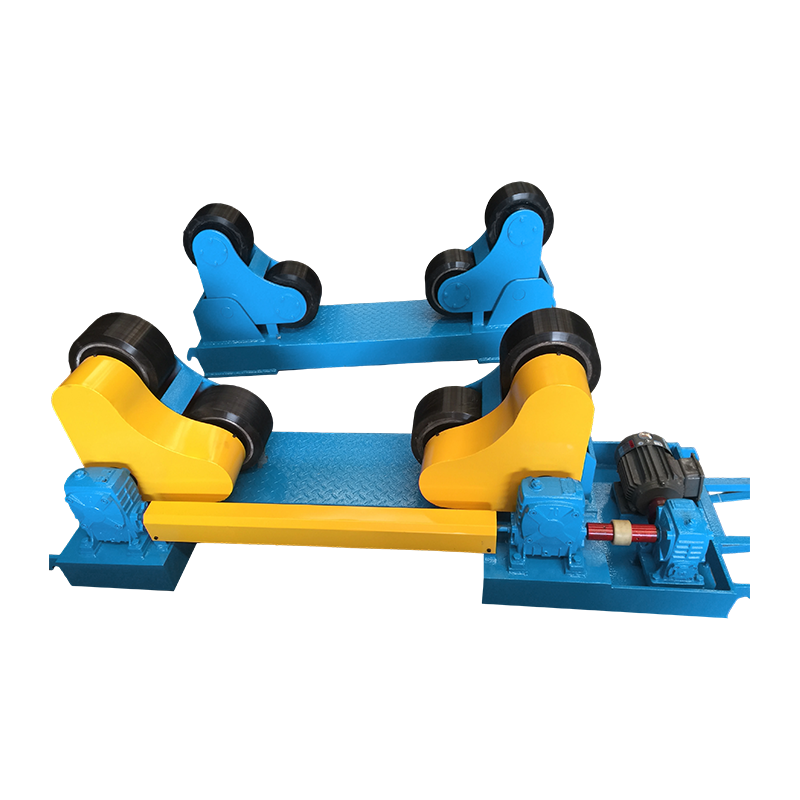
Pijprotators - ook wel rollenpositioneerders of pijprollensets genoemd - ondersteunen en roteren pijpen en drukvaten met een grote diameter op aangedreven rubberen of stalen rollen, en kunnen diameters van 150 mm tot 3.000 mm of groter aan. In tegenstelling tot op spantangen gebaseerde klepstandstellers die het uiteinde van de pijp vastgrijpen, ondersteunen rolverstellers de pijp langs het buitenoppervlak, waardoor ze geschikt zijn voor zeer lange of zeer zware pijpsecties die niet vrijdragend van een vaste kop kunnen worden voorzien. Rolpositioneerders zijn het standaardgereedschap voor de fabricage van pijpleidingspoelen en het lassen van omtreksnaden onder drukvaten.
4. Positioner voor orbitaal pijplassen
Een orbitale lasversteller klemt zich aan de buitenkant van een vaste buis en draait de lastoorts rond de buisomtrek, waardoor dit de juiste oplossing is wanneer de buis zelf niet kan worden verplaatst. Orbitale positioneerders worden veelvuldig gebruikt in farmaceutische, halfgeleider- en voedselveilige roestvrijstalen leidingen, waar leidingen al in processystemen zijn geïnstalleerd. Ze realiseren zeer herhaalbare lassen van codekwaliteit met minimale menselijke tussenkomst, met een herhaalbaarheid van las tot las beter dan 0,1 mm toortspositieafwijking.
5. In manipulator geïntegreerde klepstandsteller
Een in een manipulator geïntegreerde pijplasversteller combineert een laskolom-en-giekmanipulator met een gesynchroniseerde kop-losse kop-versteller om een volledig geautomatiseerde lascel met één operator te creëren. De manipulator positioneert de lastoorts op de juiste hoogte en afstand, terwijl de positioner de buis roteert. Beide assen worden gesynchroniseerd via een CNC-controller, zodat de voortbewegingssnelheid op het werkstukoppervlak constant is, ongeacht de buisdiameter. Deze configuratie is standaard in werkplaatsen voor de fabricage van grote pijpspoelen en bij de constructie van offshore-platformmodules.
Typn pijplasverstellers vergeleken: welke past bij uw toepassing?
Het afstemmen van het type klepstandsteller op de toepassing is de belangrijkste selectiebeslissing — een klepstandsteller met te weinig vermogen of een verkeerd geconfigureerde klepstandsteller veroorzaakt slippen van het werkstuk, ongelijkmatige rotatie en problemen met de laskwaliteit die het volledige efficiëntievoordeel tenietdoen.
| Type | Buitendiameter bereik van pijp | Maximale belasting | Kantelmogelijkheid | Pijp moet beweegbaar zijn? | Beste applicatie |
| Kop-losse kop | 50–1.200 mm | 500–20.000 kg | Optioneel (0–90 graden) | Ja | Fabricagewinkel; lange pijpspoelen |
| Draaischijf | 50–600 mm | 50–5.000 kg | Ja (0–135 deg) | Ja | Korte spoelen; pijp-aan-flens lassen |
| Pijprotator (rollen) | 150–3.000 mm | 1.000–200.000 kg | Nee | Ja | Vaten met grote diameter; lange runs |
| Orbitale positioneerder | 6–300 mm (typisch) | N.v.t. (toorts draait) | N.v.t | Nee (pipe is fixed) | Geïnstalleerd leidingwerk; hygiënische slang |
| Manipulator-geïntegreerd | 100–1.500 mm | 500–30.000 kg | Ja (CNC-controlled) | Ja | Geautomatiseerde cellen met groot volume |
Tabel 1: Vergelijking van typen pijplasverstellers op basis van toepassingsgeschiktheid. Bronnen: AWS D1.1 Structurele lascode; technische specificaties van de fabrikant; Fabrikanten en fabrikanten Association International.
Waarom een pijplasversteller de laskwaliteit en productiviteit dramatisch verbetert
Het belangrijkste voordeel van een pijplasversteller is het omzetten van de moeilijkste lasposities (bovenhoofds 6G, verticaal 5G) in de gemakkelijkste en meest productieve positie (plat 1G / gewalst) voor elke centimeter van de verbindingsomtrek. Deze enkele verandering leidt tot meetbare verbeteringen in alle belangrijke fabricagestatistieken.
Afzettingssnelheid en reissnelheid
Lassen in vlakke positie maakt aanzienlijk hogere draadaanvoersnelheden en stroomsterkte-instellingen mogelijk dan bovenhandse of verticale posities, waardoor de metaalafzettingssnelheid direct toeneemt. Bij GMAW (MIG)-lassen kunnen de depositiesnelheden in vlakke positie oplopen tot 6–9 kg/uur, tegenover 2–4 kg/uur in verticale positie en 1,5–3 kg/uur in bovenhoofdse positie (Bron: Lincoln Electric Welding Procedure Guide, 2024). Het gebruik van een pijplasversteller om alle lassen plat te walsen kan daarom de productiecapaciteit per lasuur aan pijpfabricagewerkzaamheden meer dan verdubbelen.
Vermindering van lasdefecten
Door de positioner gerolde pijplassen vertonen consistent lagere porositeit, gebrek aan smelting en ondersnijdingsdefecten dan handmatige lassen op alle posities op dezelfde verbinding. Een studie gepubliceerd in de Tijdschrift voor productieprocessen (2023) waarbij 5G-lassen in vaste positie werd vergeleken met 1G-lassen met positioneerinrichting op API 5L-klasse X65-buis, gevonden:
- Porositeit: 5G vast = 2,4%; positioner-gerold = 0,4% (83% reductie)
- Gebrek aan fusie-incidenten: 5G vast = 1 per 4 verbindingen; positioner-gerold = 1 per 22 gewrichten
- Radiografische acceptatiegraad (volgens ASME B31.3): 5G vast = 88%; positioner-gerold = 98,5%
- Herbewerkingskosten per verbinding: 5G vast = USD 340 gemiddeld; positioner-gerold = USD 48 gemiddeld
Ergonomie van lassers en vermindering van vermoeidheid
Het elimineren van lassen boven het hoofd en in lastige posities vermindert de belasting van het bewegingsapparaat en de vermoeidheid van de lasser aanzienlijk, waardoor de productieve lastijd per ploegendienst direct wordt verlengd. Booglassen boven het hoofd genereert UV-blootstelling aan het gezicht en de nek van de lasser, vereist een aanhoudende armverhoging boven schouderhoogte en produceert spatten die in de richting van de lasser vallen. OSHA-ergonomierichtlijnen identificeren deze als significante risicofactoren voor letsel. Een met een positioner uitgeruste lasser behoudt tijdens de dienst doorgaans een comfortabele zit- of staande houding met de toorts op ellebooghoogte, waardoor een consistentere techniek en minder fouten in de laatste uren van het werk mogelijk zijn.
Belangrijke specificaties om te evalueren bij het selecteren van een pijplasversteller
Zeven technische specificaties bepalen of een klepstandsteller voor pijplassen betrouwbaar zal presteren in uw specifieke toepassing. Als u een van deze specificaties te weinig specificeert, ontstaan er problemen die na aankoop moeilijk en duur te corrigeren zijn.
| Specificatie | Wat het betekent | Ondermaats risico | Aanbevolen veiligheidsmarge |
| Laadvermogen (kg) | Maximaal werkstukgewicht inclusief opspanningen | Overbelasting van de motor, slip van de boorkop, defecte versnellingsbak | Tarief bij 150% van de maximale verwachte belasting |
| Diameter boorhouder/voorplaat (mm) | Maximale buisbuitendiameter die kan worden vastgegrepen | Onvermogen om de pijp vast te pakken; excentrische belasting | Selecteer 20% groter dan de maximale leidingbuitendiameter |
| Snelheidsbereik (RPM) | Min tot max rotatiesnelheid | Kan de vereiste rijsnelheid niet evenaren | Verifieer het berekende toerental voor alle leidingmaten |
| Spilkoppel (N-m) | Rotatiekracht die de motor kan verdragen | Sta stil bij excentrische of zware lasten | Neem excentriciteit mee in de koppelberekening |
| Kantelbereik (graden) | Hoek van rotatie-as ten opzichte van horizontaal | Geen toegang tot flensafrondingsposities | Minimaal 90 graden voor volledige flexibiliteit |
| Snelheidsstabiliteit (%) | Variatie in toerental onder belasting | Ongelijkmatige lasrupsbreedte en penetratie | Vereist minder dan 1% snelheidsvariatie |
| Doorgaand gat (holle spindel) | Boring door het midden van de spil | Kan geen spoelgas of bedrading doorlaten | Essentieel voor roestvaste/reactieve metalen |
Tabel 2: Specificaties van kritische pijplasversteller en selectierichtlijnen. Bronnen: AWS C4.1 Welding Positioner Standard; ASME BPVC Sectie IX; technische richtlijnen van de fabrikant.
Hoe verschillende lasprocessen profiteren van een pijplasversteller
Elk booglasproces profiteert van het gebruik van een klepstandsteller, maar de omvang van de verbetering varieert aanzienlijk per proces; ondergedompeld booglassen (SAW) wint het meest, omdat het fysiek onmogelijk is om SAW uit te voeren in een andere positie dan vlak.
- Ondergedompeld booglassen (SAW) — SAW vereist een vlakke positie als absolute beperking; korrelige flux kan niet op zijn plaats blijven op hellende of verticale oppervlakken. Een pijplasversteller is daarom niet optioneel voor SAW op pijp; het is een technische vereiste. SAW op gewalste buizen met positioneerinrichting bereikt afzettingssnelheden van 10–20 kg/uur, waardoor het de meest productieve pijplasmethode is die beschikbaar is voor wanddiktes boven 12 mm.
- GMAW/MIG-lassen — Het meest gebruikelijke proces dat wordt gebruikt bij pijplasverstellers in fabricagewerkplaatsen. De spuitoverdrachtmodus (de meest productieve GMAW-variant) is alleen bruikbaar in vlakke en horizontale posities; een positioner maakt spuitoverdracht over de volledige omtrek van een pijpverbinding mogelijk. Productiviteitsverbetering ten opzichte van GMAW met kortsluiting in vaste positie: doorgaans 60–120%.
- GTAW/TIG-lassen — Gebruikt voor worteldoorgangen op buizen van roestvrij staal, chroommolybdeen en exotische legeringen, waarbij radiografische kwaliteit verplicht is. Met een positioner kan de lasser een consistente plas- en toortshoek handhaven aan de bovenkant van de buis (12 uur-positie), waar de zwaartekracht op het smeltbad het gunstigst is, waardoor de kwaliteit van de wortelkraal wordt verbeterd en het risico op doorbranden wordt verminderd.
- FCAW (Flux-Cored Arc Welding) — Het gebruik van een positioner elimineert de noodzaak van gasloze (zelfbeschermde) FCAW-elektroden op pijpverbindingen, waardoor de gasafgeschermde FCAW-varianten van hogere kwaliteit kunnen worden gebruikt op de volledige omtrek van de verbinding. Gasbeschermde FCAW produceert minder spatten en betere mechanische eigenschappen dan zelfbeschermde alternatieven.
- SMAW (stok / handmatige metalen boog) — Zelfs lassen met elektrode profiteert aanzienlijk van het gebruik van een positioner. De geweven kraaltechniek in vlakke positie presteert consistent beter dan bovenliggende stringerkralen wat betreft afzettingsuniformiteit, en het verlies van de elektrodestomp (doorgaans 15-20% boven het hoofd) wordt teruggebracht tot minder dan 5% in vlakke positie.
Pijplasversteller versus handmatig lassen in alle posities: een gedetailleerde vergelijking
De productiviteits- en kwaliteitskloof tussen het handmatig lassen van pijpen met behulp van een positioner en het handmatig lassen van pijpen in alle posities is substantieel genoeg om in de meeste productieomgevingen binnen 3 tot 9 maanden een volledige ROI op een positionerinvestering te genereren.
| Metrisch | Pijplaspositioneerder | Handmatig lassen in alle posities |
| Vereiste positionering lasser | Stationair; fakkel op één positie gehouden | De lasser moet voortdurend rond de verbinding bewegen |
| Lasposities aangetroffen | Alleen plat (1G / PA) | Alle posities (1G tot en met 6G) |
| GMAW-afzettingssnelheid | 6–9 kg/uur | 1,5–4 kg/uur |
| Efficiëntie van boog-aan-tijd | 65-80% | 25–45% |
| Radiografische acceptatiegraad | 97-99% | 82-92% |
| Certificering van lasser vereist | Alleen 1G / vlakke positie | 6G-certificering (alle posities). |
| Ergonomisch letselrisico | Laag (comfortabel staan/zitten) | Hoog (boven het hoofd, knielend, krappe posities) |
| Schaalbaarheid met automatisering | Directe integratie met robotarm/manipulator | Neet scalable without full re-engineering |
| Kapitaalkosten | USD 3.000–150.000, afhankelijk van de capaciteit | Geen apparatuurkosten; hogere arbeidskosten |
Tabel 3: Vergelijking van pijplasversteller versus handmatig lassen in alle posities. Bronnen: AWS Lashandboek Vol. 2; Miller elektrische productiviteitsstudies 2024; ESAB-toepassingstechnische gegevens.
Welke industrieën maken het meest gebruik van pijplasverstellers?
Pijplaspositioneerders zijn onmisbaar in elke sector waar de kwaliteit van pijpverbindingen, productiviteit en naleving van de code kritische vereisten zijn. De volgende sectoren vertegenwoordigen de primaire markten:
- Olie en gas (upstream en midstream) — Fabricage van pijpleidingspoelen voor verzamelsystemen, transmissiepijpleidingen en offshore-platforms. API 1104 en ASME B31.4/B31.8 codevereisten betekenen dat elke las radiografische of AUT-inspectie moet doorstaan. Het gebruik van klepstandstellers is de standaardpraktijk op alle grote pijpproductiewerven. De mondiale pijplijnbouwmarkt werd in 2024 geschat op 9,2 miljard dollar (Bron: GlobalData, 2025).
- Petrochemische en raffinaderijbouw — Procesleidingen in chroom-moly (P91, P22) en austenitisch roestvrij staal vereisen GTAW-grondpassages en GTAW- of GMAW-vulpassages onder ASME B31.3. Klepstandsteller-gewalst lassen met spoelgasback-up (mogelijk gemaakt door klepstandstellers met holle spindels) is de vereiste techniek voor roestvrije wortels van radiografische kwaliteit.
- Energieopwekking — Ketelbuizen, stoomkoppen en turbine-inlaatleidingen van chroom-moly- en nikkellegeringen. De ASME Boiler and Pressure Vessel Code (BPVC) Sectie I-vereisten betekenen nultolerantie voor lasdefecten; Het gebruik van een klepstandsteller is een voorwaarde voor kwaliteitsborging in de meeste constructiespecificaties van energiecentrales.
- Scheepsbouw en offshore-fabricage — Leidingsystemen voor voortstuwing, brandbestrijding, ballast en hydrauliek. Offshore-platforms vereisen grote hoeveelheden aluminium pijpspoelen onder de DNVGL-ST-F101- en AWS D1.1-codes. Rolpositioneerders kunnen de pijpsecties met grote diameter verwerken die gebruikelijk zijn in bovenbouwmodules.
- Voedsel, drank en farmaceutica — Hygiënische roestvrijstalen procesleidingen (316L, 316Ti) voor CIP/SIP-systemen. Orbitale pijplaspositioneerders zijn verplicht voor verbindingen die moeten voldoen aan de 3-A Sanitaire Normen of ASME BPE (Bioprocessing Equipment) vereisten voor oppervlakteafwerking, waarbij interne lasrupsprofielen net zo strak worden gecontroleerd als externe afmetingen.
Veelgestelde vragen over klepstandstellers voor pijplassen
Vraag 1: Welke maat pijplasversteller heb ik nodig?
Selecteer een klepstandsteller met een draagvermogen van ten minste 150% van uw zwaarste verwachte werkstukgewicht, en een boorkop- of roldiameter die comfortabel geschikt is voor uw maximale buisbuitendiameter. Houd bij het berekenen van de belasting altijd rekening met het gewicht van eventuele bevestigingsmiddelen, uitlijngereedschappen of gelaste steunringen die aan de buis zijn bevestigd. Voor excentrische belastingen (zoals een leidingsamenstel met een groot mondstuk of aftakking aan één zijde) berekent u het excentrische moment en vergelijkt u dit met het nominale momentvermogen van de klepstandsteller, dat doorgaans afzonderlijk van het basislastvermogen wordt gepubliceerd. Neem bij twijfel een maat groter: een overmaatse klepstandsteller werkt onder minder belasting en heeft een langere levensduur.
Vraag 2: Kan een pijplasversteller worden gebruikt bij geautomatiseerd of robotlassen?
Ja – pijplaspositioneerders vormen een kerncomponent van robotlascellen en zijn specifiek ontworpen om synchronisatiesignalen van robotcontrollers en CNC-lassystemen te accepteren. In een gesynchroniseerde robotlascel stuurt de robotcontroller een snelheidscommando naar de servoaandrijving van de positioner, die de rotatiesnelheid in realtime aanpast om een constante boogvoortgangssnelheid te behouden naarmate de las vordert. Communicatie-interfaces omvatten analoog 0-10V, RS-485 Modbus, PROFIBUS, EtherCAT en DeviceNet, afhankelijk van de klepstandsteller en robotgeneratie. Deze integratie elimineert de noodzaak voor de robot om complexe boogpaden rond de pijpomtrek te volgen, waardoor het robotprogramma dramatisch wordt vereenvoudigd en de padnauwkeurigheid wordt verbeterd.
Vraag 3: Welke invloed heeft een pijplasversteller op de kwalificatievereisten voor lassers?
Het gebruik van een pijplasversteller reduceert de vereiste kwalificatie van lassers van alle posities (6G of 6GR) naar alleen vlakke posities (1G), waardoor de pool van gekwalificeerde lassers die beschikbaar zijn voor het werk aanzienlijk wordt uitgebreid. Volgens AWS D1.1 en ASME Sectie IX is een 6G-kwalificatie voor pijplassers de hoogste certificering, die alle posities bestrijkt en de lasser kwalificeert voor vrijwel elke groeflasgeometrie. Het vereist aanzienlijke oefening en vereist een premium loon. Voor positionergewalst werk is een 1G-kwalificatie, haalbaar voor een minder ervaren lasser, voldoende. Op arbeidsmarkten waar 6G-gecertificeerde lassers schaars zijn, lost de adoptie van klepstandstellers direct een knelpunt op het personeelsbestand op.
Vraag 4: Wat is het verschil tussen een pijplasversteller en een pijprotator?
Een pijplaspositioneerder grijpt de pijp aan één of beide uiteinden vast en roteert deze vanaf een vaste kop, terwijl een pijprotator de pijp extern ondersteunt op aangedreven rollen langs het buitenoppervlak ervan. Het belangrijkste functionele verschil is de grijpmethode: een klepstandsteller heeft toegang nodig tot het uiteinde van de buis om de spankop te monteren, terwijl een rollenrotator buissecties van elke lengte kan ondersteunen en roteren zonder toegang tot het uiteinde. Rollenrotators hebben de voorkeur voor zeer grote of zware pijpen (meer dan 500 mm buitendiameter), lange secties (meer dan 6 meter) en drukvaten waarbij de eindtoegang beperkt is door de geometrie van het vat. Kop-losse kop-verstellers bieden een nauwkeurigere rotatiecontrole en zijn geschikt voor kantelen, waardoor ze beter geschikt zijn voor precisiewerk met een kleinere diameter.
Vraag 5: Hoe onderhoud ik een pijplasversteller?
De kritische onderhoudstaken voor een pijplasversteller zijn het smeren van de versnellingsbak, het inspecteren en reinigen van de spanklauwen, het controleren van de motor- en aandrijfelektronica en het inspecteren van aardkabels. Versnellingsbakolie moet elke 2.000 bedrijfsuren of jaarlijks, afhankelijk van wat zich het eerst voordoet, worden ververst, waarbij gebruik moet worden gemaakt van de door de fabrikant gespecificeerde olieviscositeit (doorgaans ISO VG 220 versnellingsbakolie). De kaken van de spantang accumuleren spatten en kalkaanslag, waardoor de grijpkracht afneemt. Ze moeten elke 500 uur worden schoongemaakt en de kaaktanden moeten worden geïnspecteerd op slijtage. De aardretourkabel (die de lasstroom via de klepstandsteller terugvoert naar de lasstroombron) moet wekelijks worden geïnspecteerd op schade aan de isolatie; een defecte aarderetour dwingt de lasstroom door de lagers van de versnellingsbak, waardoor een snelle lagerstoring ontstaat.
Vraag 6: Wat is een holle spindelpijplasversteller en wanneer is dit nodig?
Een holle spilpositioneerder heeft een boring door het midden van de roterende as van de as, waardoor spoelgasslangen, elektrische kabels of dataleidingen door de rotatie-as kunnen gaan zonder in de war te raken. Deze functie is essentieel bij het lassen van roestvrij staal, titanium, duplex roestvrij staal of andere reactieve metalen buizen waarbij de achterkant van de basislas moet worden beschermd tegen verontreiniging door zuurstof uit de lucht met behulp van argon- of stikstof-terugspoelgas. Zonder een holle spindel wikkelt de spoelgasslang zich rond de buitenkant van de roterende spankop en raakt binnen een paar rotaties in de war, waardoor de klepstandsteller beperkt wordt tot lassen over de gedeeltelijke omtrek of handmatig slangbeheer vereist - die beide het doel van het gebruik van een klepstandsteller tenietdoen. Voor het lassen van koolstofstalen buizen zonder terugspoelvereisten is een massieve spindel voldoende en goedkoper.
Conclusie: De juiste pijplasversteller transformeert de fabricage-economie
Een pijplasversteller is geen gemaksaccessoire; het is een productiviteits- en kwaliteitsvermenigvuldiger die de economische fundamenten van de pijpfabricage verandert. Door elke las op een pijpverbinding om te zetten in een vlakke las, ongeacht de oriëntatie van de verbinding, maakt een positioner hogere afzettingspercentages, minder defectpercentages, minder gespecialiseerde kwalificatievereisten voor lassers en directe integratie met geautomatiseerde lassystemen mogelijk. De keuze tussen een kop-losse kop-positioneerder, draaitafel, rollenrotator, orbitaal systeem of manipulator-geïntegreerde cel hangt volledig af van uw specifieke pijpdiameterbereik, verbindingstypes, productievolume en automatiseringsambities.
De gegevens zijn ondubbelzinnig: fabricagewerkplaatsen die systematisch pijplasverstellers gebruiken, bereiken een 40-65% hogere productiviteit van de lassers, 55-83% minder lasdefecten en radiografische acceptatiepercentages van meer dan 97% - resultaten die handmatig lassen op alle posities niet op betrouwbare wijze kan evenaren. Voor elke operatie waarbij meer dan een paar pijpverbindingen per dag worden gelast, is de ROI voor een pijplasversteller een van de duidelijkste kapitaalinvesteringsbeslissingen in de fabricage-industrie.