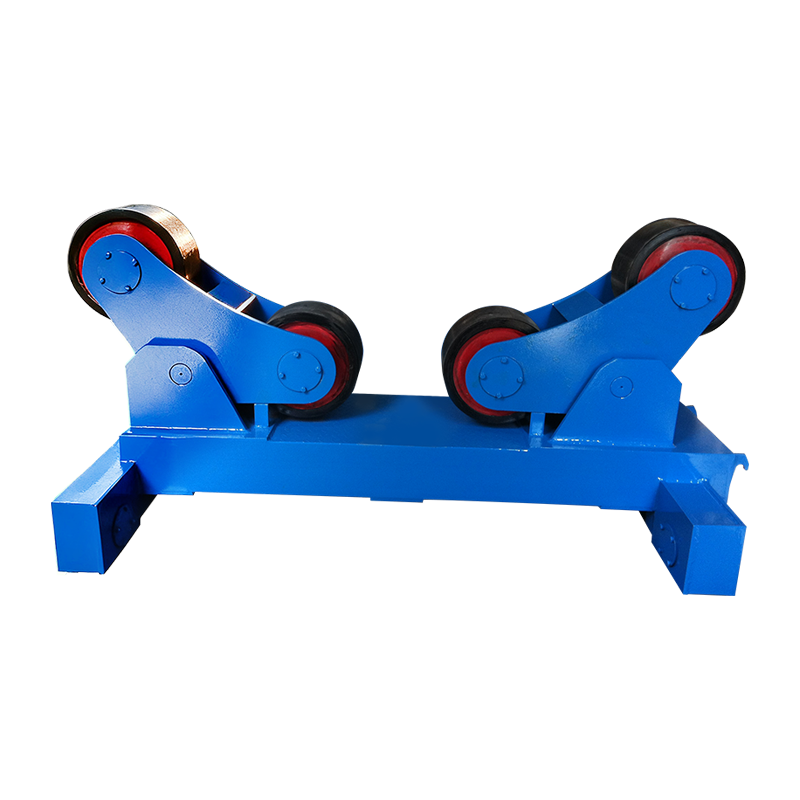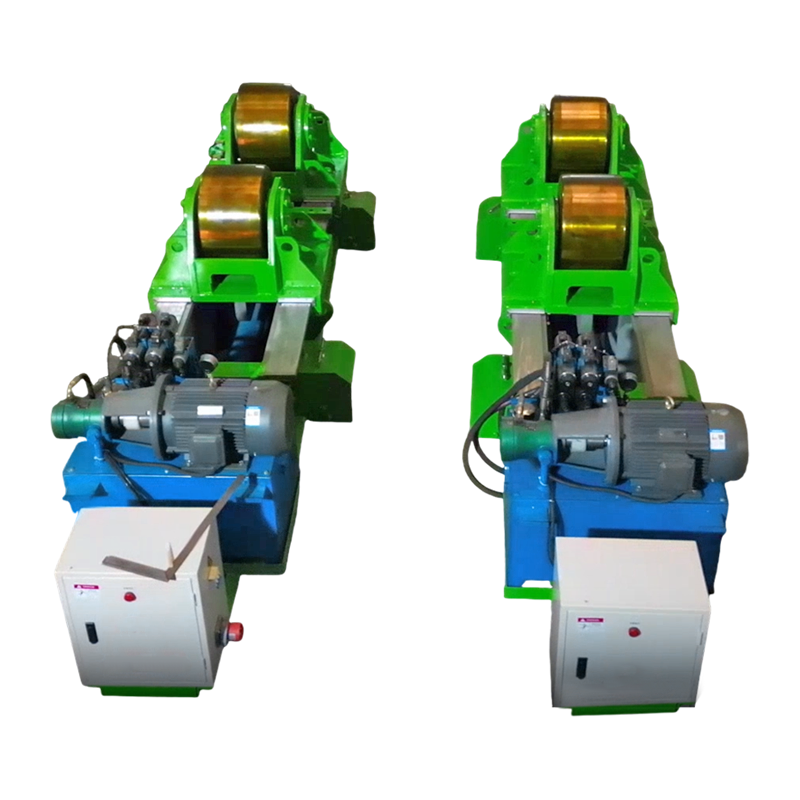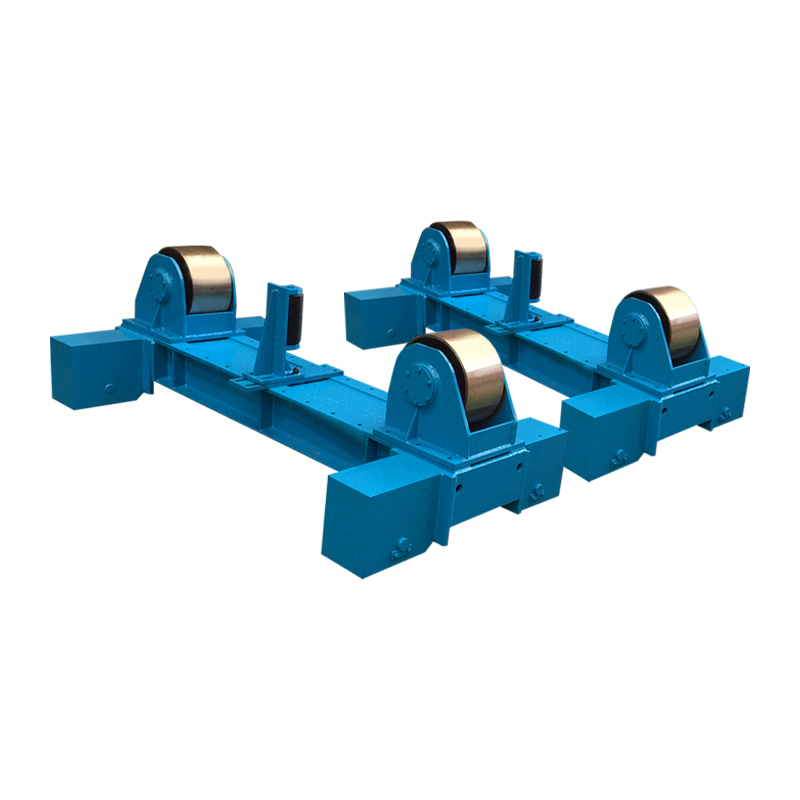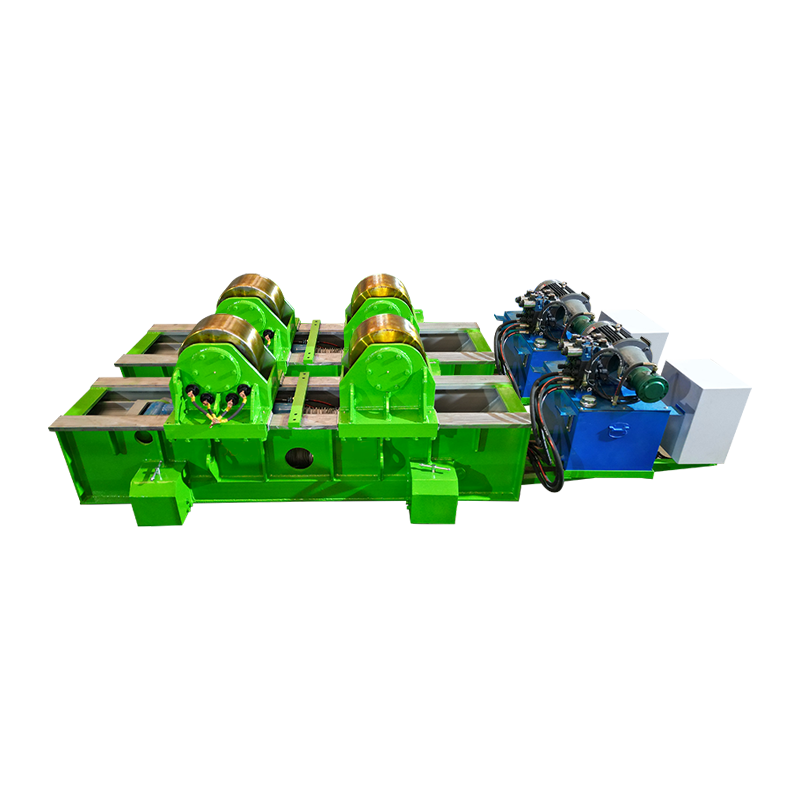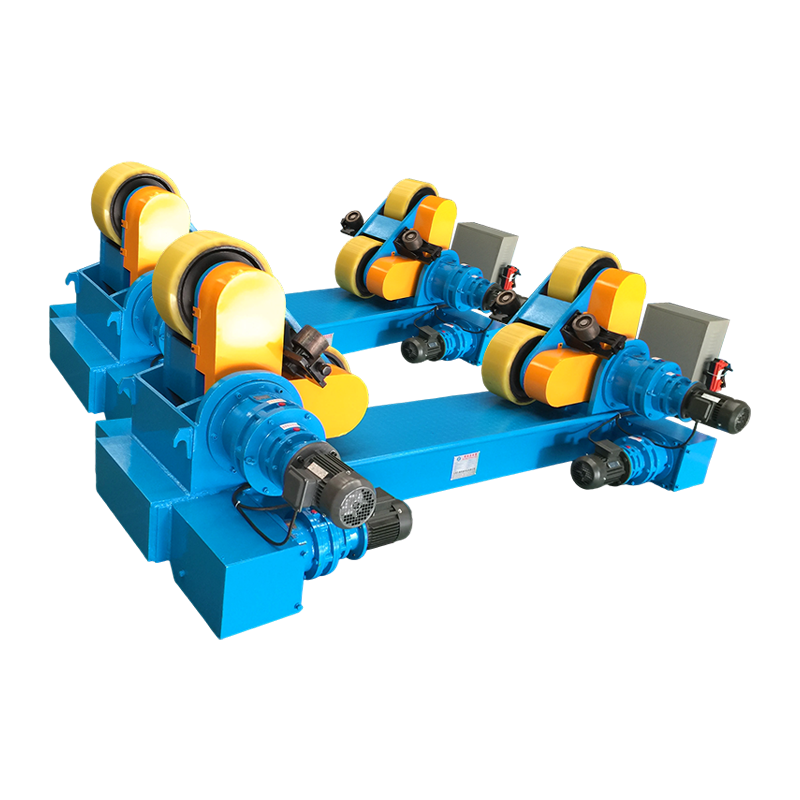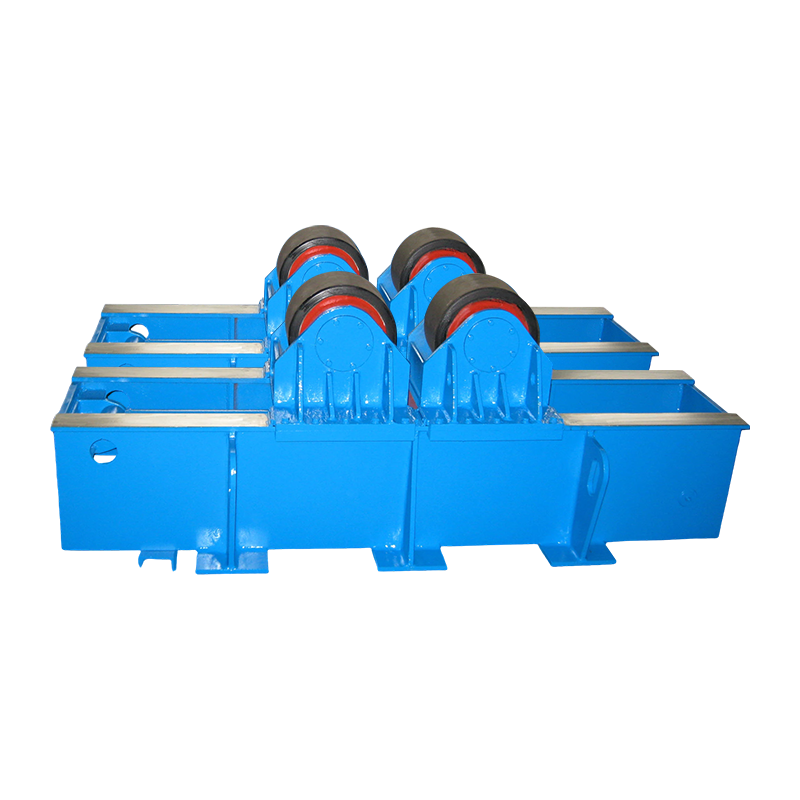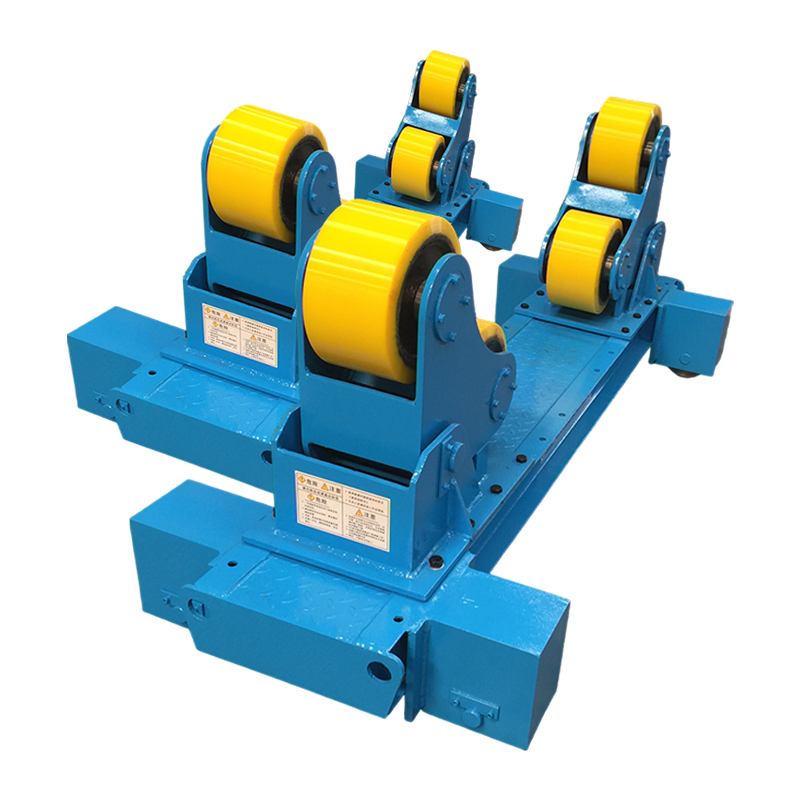
A lasrotator is een industriële positioner die cilindrische of ronde werkstukken, zoals pijpen, drukvaten, tanks en ketels, ondersteunt en continu roteert met een gecontroleerde snelheid tijdens het lasproces. Het verbetert de laskwaliteit en productiviteit door het mogelijk te maken automatisch omtreklassen in de vlakke (1G) positie Hierdoor is het niet meer nodig dat een lasser zich rond een stilstaand onderdeel hoeft te verplaatsen. Uit onderzoek bij winkels voor zware fabricage blijkt dat lasrotators verminderen de handmatige herpositioneringstijd met 40–60% en verbetert de lasconsistentie in vergelijking met lassen in een vaste positie, terwijl de lasvermoeidheid bij lange omtreksnaden wordt verminderd. Voor elke fabricagefaciliteit die cilindrische laswerken verwerkt met een diameter groter dan 200 mm: lasrotator is een van de meest renderende investeringen in apparatuur die er zijn.
Wat is een lasrotator? Definitie, componenten en hoe het werkt
Een lasrotator bestaat uit twee of meer rolsamenstellen die op een stijf frame zijn gemonteerd en die een cilindrisch werkstuk omsluiten en met een nauwkeurig gecontroleerde snelheid roteren terwijl een lastoorts of -kop stationair boven of naast de verbinding blijft. In plaats van de lasapparatuur rond het onderdeel te bewegen, verplaatst de rotator het onderdeel voorbij het laspunt – een fundamentele verandering in aanpak die een consistente toortshoek, consistente voortbewegingssnelheid en consistente warmte-inbreng over de gehele omtrek mogelijk maakt.
De drie kerncomponenten van elk lasrotator systeem zijn:
- Aandrijfeenheid: Bevat de gemotoriseerde rollen, aangedreven door een elektromotor en versnellingsbak. De aandrijfeenheid regelt de rotatiesnelheid, doorgaans variërend van 0,1 tot 1 tpm op industriële modellen, en is aangesloten op een snelheidsregelaar voor nauwkeurige afstelling.
- Vrijloopeenheid: Een passief rollensamenstel dat het uiteinde van het werkstuk ondersteunt. Het volgt de rotatie aangedreven door de aandrijfeenheid en is in breedte verstelbaar om verschillende buis- of vatdiameters aan te passen.
- Bedieningspaneel / PLC: Regelt de rotatiesnelheid, richting, start/stop en, in geavanceerde modellen, synchronisatie met de lasstroombron voor volledig geautomatiseerde omtreklascycli.
Het werkstuk rust in de V-groef of vlakke wieg, gevormd door de rollenparen. De rolhoek en -afstand bepalen het contactdiameterbereik dat de rotator kan verwerken. Meest standaard industriële lasrotators handgreepdiameters vanaf 100 mm tot 3.500 mm , met heavy-duty modellen tot 6.000 mm en verder voor de fabricage van grote schepen.
Soorten lasrotators: welk ontwerp past bij uw toepassing?
Er zijn vier hoofdtypen lasrotators , elk geschikt voor verschillende draagvermogens, werkstukgeometrieën en automatiseringsniveaus. Het selecteren van het verkeerde type is de meest voorkomende en kostbare specificatiefout bij het opzetten van een fabricagewinkel.
1. Conventionele lasrotator (rollen met vaste hoek)
De conventionele lasrotator maakt gebruik van vaste V-hoek rolframes en is het meest gebruikte type bij de algemene pijp- en vatfabricage. Zowel het aandrijf- als het tussenframe bevinden zich in een vaste hoek – doorgaans 30° of 45° – waardoor een stabiele houder voor ronde werkstukken ontstaat. De rolafstand wordt handmatig aangepast door frames langs een basisrail te schuiven om de ondersteunde diameter te veranderen. Laadvermogens variëren van 1 ton tot ruim 3.000 ton per paar. Dit ontwerp is het meest kosteneffectief voor faciliteiten die werken met consistente, standaard buisdiameters.
2. Zelfinstellende lasrotator (zelfinstellende rollen)
Zelfinstellende lasrotators passen hun rolhoek automatisch aan de diameter van het werkstuk aan, waardoor handmatige herpositionering van het frame overbodig wordt. Elke rolconstructie maakt gebruik van een draaibaar frame dat onder het gewicht van het werkstuk opent of sluit, waardoor een optimale contacthoek over een groot diameterbereik behouden blijft - doorgaans 150 mm tot 3.000 mm — zonder enige handmatige aanpassing. Dit verkort de insteltijd aanzienlijk wanneer een werkplaats de hele dag door met verschillende buismaten werkt. Het zelfuitlijnende ontwerp verdeelt de belasting ook gelijkmatiger over het roloppervlak, waardoor plaatselijke rolslijtage wordt verminderd.
3. Draairollen met mogelijkheid tot lassen van de tankkop
Zwaar uitgevoerde draairollen, ontworpen voor de fabricage van drukvaten en opslagtanks, zijn gebouwd om zowel de cilindrische schaal als de eindkap (kop) laswerkzaamheden aan te kunnen. Deze eenheden zijn voorzien van rubberen of polyurethaanrollen met een breed oppervlak die zorgen voor een niet-beschadigend oppervlak voor afgewerkte of gecoate schepen, en aandrijvingen met gereduceerde tandwielen die in staat zijn zeer langzame, nauwkeurige rotatiesnelheden aan te houden - zo laag als 0,01 tpm — voor dikwandig ondergedompeld booglassen (SAW).
4. Gemotoriseerde lasrotator met CNC/PLC-integratie
CNC-geïntegreerde lasrotators synchroniseren de rotatiesnelheid van het werkstuk rechtstreeks met de lasdraadaanvoersnelheid, voortbewegingssnelheid en stroombronparameters voor volledig geautomatiseerde omtreklaspassages. Deze systemen worden gebruikt bij de productie van grote hoeveelheden pijpspoelen, de constructie van offshore-platforms en de geautomatiseerde productie van drukvaten. Snelheidssynchronisatienauwkeurigheid van ±0,5% zorgt voor een consistente warmte-inbreng per lengte-eenheid - cruciaal voor lassen die voldoen aan de normen op drukbestendige componenten volgens de ASME-, EN 13480- of ISO 15614-normen.
Lasrotatortypen vergeleken
| Typ | Diameterbereik | Laadvermogen | Insteltijd | Automatiseringsniveau | Beste applicatie |
| Conventioneel | 100 mm – 3.500 mm | 1 – 1.000 ton | Handmatig (10–20 min.) | Basis | Standaardbuis, consistente diameters |
| Zelfinstellend | 150 mm – 3.000 mm | 1 – 300 ton | Automatisch (<2 min) | Matig | Pijpspoelen met verschillende diameters |
| Zwaar uitgevoerde draairollen | 500 mm – 6.000 mm | 10 – 2.000 ton | Handmatig (varieert) | Basis to Moderate | Drukvaten, opslagtanks |
| CNC/PLC geïntegreerd | 100 mm – 4.000 mm | 1 – 500 ton | Geprogrammeerd (<5 min) | Volledige automatisering | Hoogvolume, normconforme lassen |
Onderschrift: Vergelijking van de vier belangrijkste typen lasrotators over het diameterbereik, de belastingscapaciteit, de insteltijd, het automatiseringsniveau en de primaire industriële toepassing.
Belangrijke specificaties die u moet evalueren bij het selecteren van een lasrotator
Laadvermogen en diameterbereik zijn de twee niet-onderhandelbare specificaties — alle andere kenmerken zijn secundair als de rotator het werkstuk niet veilig op de vereiste maat kan ondersteunen. Hier is een gestructureerde gids voor elke kritische specificatie:
Laadvermogen
Specificeer altijd het draagvermogen van de rotator op minimaal 1,25× het zwaarst verwachte werkstukgewicht om een veiligheidsmarge te bieden en rekening te houden met dynamische belastingen tijdens het versnellen en vertragen van de rotatie. Voor een schip met een gewicht van 8 ton is een rotator nodig die minimaal geschikt is voor 10 ton . Overbelasting van een lasrotator comprimeert de rollen tot boven hun draagvermogen, veroorzaakt doorbuiging van het frame en riskeert catastrofaal wegrollen van het werkstuk – een ernstig veiligheidsrisico.
Rotatiesnelheidsbereik
De rotatiesnelheid moet worden afgestemd op het lasproces en de diameter van het werkstuk om de juiste boogvoortgangssnelheid bij de verbinding te behouden. Het vereiste toerental wordt als volgt berekend: Rijsnelheid (mm/min) ÷ (π × Diameter in mm) . Voor het lassen van een pijp met een diameter van 600 mm bij een voortbewegingssnelheid van 400 mm/min is bijvoorbeeld ongeveer 0,21 tpm . Voor ondergedompeld booglassen (SAW) op dikwandige vaten is mogelijk slechts zo weinig nodig 0,03–0,08 tpm ; TIG-wortelpassages op dunwandige roestvrijstalen buizen kunnen nodig zijn 0,5–1,5 tpm .
Rolmateriaal
De materiaalkeuze van de rollen heeft rechtstreeks invloed op de bescherming van het werkstukoppervlak en de levensduur van de rollen. Stalen rollen zijn standaard voor ongecoate stalen constructiebuizen en bieden maximale duurzaamheid. Voor gecoate, geverfde of gepolijste vaten zijn met rubber of polyurethaan gecoate rollen vereist om beschadiging van het oppervlak te voorkomen. Polyurethaanrollen zorgen ook voor een betere grip op gladde oppervlakken, waardoor slip wordt verminderd – vooral belangrijk op zware schepen waar het koppel hoog is. Verwacht elke polyurethaan rolafdekking te vervangen 12–24 maanden bij continu productiegebruik.
Lasstroom aarding
Er mag nooit lasstroom door de rotatorrollagers lopen - dit veroorzaakt elektrolytische putjes in de lagerringen en snelle uitval. Rotators die worden gebruikt bij processen met een hoge stroomsterkte (SAW bij 600–1.200 A bijvoorbeeld) moeten beschikken over speciale aardingsborstels op het rotatorframe of een aparte lasaardingsklem die rechtstreeks op het werkstuk wordt aangebracht. Veel premium rotators bevatten geïntegreerde grondborstels die contact maken met het werkstukoppervlak en een retourpad met lage weerstand bieden, waardoor de aandrijf- en spanlagers worden beschermd.
Anti-drift/axiale terughoudendheid
Cilindrische werkstukken hebben de neiging tijdens rotatie axiaal langs de rolas te migreren (lopen). — een fenomeen dat wordt veroorzaakt door een kleine verkeerde uitlijning tussen de hartlijnen van de aandrijfrol en de spanrol. Hoogwaardige rotators pakken dit aan door middel van een hoekverstelling van de rollen (1-3° toespoor van de aandrijfrollen), automatische anti-drift elektronische regeling of mechanische axiale drukplaten. Ongecontroleerde axiale drift beweegt de lasverbinding weg van de toorts, waardoor niet-gecentreerde lassen en een potentiële botsing van de toorts met het werkstukuiteinde ontstaan.
Lasrotator versus lasversteller: wat is het verschil?
Een lasrotator en een laspositioneerder manipuleren beide werkstukken tijdens het lassen, maar ze dienen fundamenteel verschillende geometrieën en bewegingsvereisten. Het verwarren van deze twee leidt tot verkeerde toepassing van apparatuur: een positioner kan een rotator voor lange cilindrische vaten niet vervangen, en een rotator kan een positioner voor geflensde of asymmetrische assemblages niet vervangen.
| Kenmerk | Lasrotator | Laspositioneerder |
| Primaire beweging | Continue rotatie om horizontale as | Kantelrotatie rond vaste spankop/tafel |
| Vorm van het werkstuk | Alleen cilindrisch/rond | Elke vorm (flenzen, beugels, frames) |
| Type lasverbinding | Omtreksnaden (omtrek). | Alle voegtypes (filet, kolf, complex) |
| Maximale werkstuklengte | Onbeperkt (meerdere vrijloopeenheden) | Beperkt door de overhangcapaciteit van de boorkop |
| Typisch belastingsbereik | 1 – 3.000 ton | 0,03 – 100 ton |
| Opstelling voor lange schepen | Voeg spaneenheden toe - geen lengtelimiet | Onpraktisch na een overhang van ongeveer 3 m |
| Laspositie bereikt | Plat / 1G (omtrek) | Plat, horizontaal of boven het hoofd, indien nodig |
Onderschrift: Zij-aan-zij vergelijking van lasrotators en laspositioneerders over zeven attributen om de juiste apparatuurselectie te verduidelijken op basis van werkstukgeometrie en verbindingstype.
Industrieën en toepassingen die afhankelijk zijn van lasrotators
Lasrotators zijn onmisbaar in elke industrie waar cilindrische drukdragende, structurele of procesapparatuur wordt vervaardigd. Hun adoptiepercentage hangt rechtstreeks samen met de diameter van het vat: boven de 300 mm diameter wordt handmatig omtreklassen langzaam, inconsistent en ergonomisch stressvol genoeg dat de ROI van de rotator doorgaans binnen 6 tot 18 maanden na productiegebruik wordt bereikt.
- Olie en gas: Omtreklassen van pijpleidingen, fabricage van stijgbuizen, onderzeese spruitstukspoelen en lassen van de schaal van LNG-opslagtanks. Rotators ondersteunen ondergedompeld booglassen op wanddiktes van 10 mm tot 80 mm op drukbestendige leidingen volgens API 1104- en ASME B31.4-normen.
- Productie van drukvaten: ASME Sectie VIII en PED-conforme vaten – reactoren, warmtewisselaars, condensors, afscheiders – vereisen allemaal gecontroleerde laspassages langs de omtrek. Rotators maken een consistent voorverwarmingshandhaving en controle van de interpass-temperatuur mogelijk door de las in de vlakke positie te houden tijdens meerdere passages.
- Windenergie: Offshore en onshore windturbinetorensecties (doorgaans 4–6 m diameter, 20–30 mm wanddikte) behoren tot de grootste roterende lastoepassingen, waarvoor rotators nodig zijn met capaciteiten groter dan 200–500 ton per setje.
- Scheepsbouw: Schroefassen, boegschroefbuizen, ballasttanks en cilindrische rompsecties maken allemaal gebruik van rotators in pre-afbouwfabrieken voordat ze aan boord worden geïnstalleerd.
- Mijnbouw en aggregaat: Kogelmolens, roterende ovens, trommelwassers en de vervaardiging van transporttrommels maken allemaal gebruik van dikwandige cilindrische schalen die alleen praktisch zijn bij rotatorondersteund lassen.
- Chemisch en petrochemisch: Kolommen, reactoren en procesvaten met exotische legeringen (duplex roestvast staal, Inconel, titanium) profiteren vooral van rotator-enabled lassen in vlakke positie, waardoor de door de zwaartekracht veroorzaakte lasbadverstoring in moeilijk te lassen materialen wordt verminderd.
Productiviteits- en kwaliteitsvoordelen van het gebruik van een lasrotator
De belangrijkste productiviteitswinst van een lasrotator komt voort uit het mogelijk maken van continue lasbogen in plaats van cycli van stoppen en herpositioneren , maar de kwaliteitsvoordelen zijn even belangrijk en verlagen de herbewerkingskosten direct.
Productiviteitswinst
- De boog-aan-tijd neemt toe van 20–35% (handmatig) naar 60–80% met rotatorondersteund halfautomatisch lassen, en tot 90-95% in volledig geautomatiseerde systemen. Een fabricagewerkplaats die pijpen met een diameter van 500 mm las, kan een volledige omtreksverbinding voltooien in een enkele ononderbroken boog, vergeleken met 4 tot 6 stop-herstartsequenties bij handmatig lassen.
- SAW-afzettingspercentages op door rotator ondersteunde dikwandige vaten reiken 15–25 kg/uur — ongeveer 5–8× de afzettingssnelheid van handmatige SMAW op hetzelfde gewricht.
- Verminderde vermoeidheid van de lasser op lange omtreksnaden betekent aanhoudende concentratie tijdens laswerkzaamheden die meerdere uren duren, waardoor het aantal fouten aan het einde van de dienst wordt verminderd.
Verbeteringen van de laskwaliteit
- Consistente rijsnelheid gecontroleerd door de rotator elimineert menselijke variatie in de voortgang van de toorts, wat resulteert in een uniforme lasbreedte en penetratie rond de volledige omtrek - cruciaal voor acceptatie van radiografische en ultrasone tests.
- Platte (1G) laspositie elimineert door de zwaartekracht veroorzaakte doorzakken van het lasbad dat optreedt in 2G (horizontaal), 5G (vaste buis) en 6G (hellende buis) posities, waardoor de porositeit en het aantal ondersnijdingsdefecten met naar schatting wordt verminderd 35-55% vergeleken met lassen met vaste buizen.
- Consistente interpass-temperatuurregeling is gemakkelijker te onderhouden wanneer de las continu langs een vast controlepunt draait, waardoor IR-sensoren of contactthermometers elk punt van de omtrek kunnen meten zonder herpositionering.
Onderhoud van lasrotator: apparatuur betrouwbaar houden tijdens de productie
Regelmatig preventief onderhoud aan een lasrotator kost een fractie van de stilstandtijd en de kosten voor vervanging door verwaarlozing – één defect rollager in een rotator van 200 ton kan resulteren in 2 tot 3 dagen productieverlies en $ 5.000 tot $ 15.000 aan reparatiekosten.
- Dagelijks: Inspecteer de roloppervlakken op ingebedde lasspatten, sneden of vlakke plekken. Verwijder spatten met een staalborstel of schraper voordat deze uitharden en oppervlakteschade aan werkstukken of onevenwichtige rotatie veroorzaken. Controleer of de aardingskabels stevig zijn aangesloten.
- Wekelijks: Smeer de aandrijfketting, versnellingsbak en rolaslagers volgens de specificaties van de fabrikant. Controleer of het bedieningspaneel nauwkeurige snelheidsinstellingen weergeeft en of de noodstop correct functioneert. Inspecteer de montagebouten van de rol op loskomen door trillingen.
- Maandelijks: Controleer het oliepeil en de staat van de versnellingsbakolie. Inspecteer rolafdekkingen van polyurethaan of rubber op insnijdingen, scheuren of verharding. Meet de roldiameter met een schuifmaat; ongelijke slijtage tussen aandrijf- en spanrollen veroorzaakt snelheidsvariaties op het werkstukoppervlak.
- Jaarlijks: Volledige inspectie van de aandrijfeenheid, inclusief motorborstels (indien DC), lagerspeling van de versnellingsbak en integriteit van de framelas. Kalibreer de snelheidsregeling opnieuw aan de hand van een toerentellerreferentie. Vervang rollagers proactief als de bedrijfsuren het door de fabrikant aanbevolen interval overschrijden – doorgaans 8.000–12.000 bedrijfsuren .
Veelgestelde vragen over lasrotators
Vraag 1: Wat is het verschil tussen een lasrotator en een pijprotator?
De termen zijn grotendeels uitwisselbaar in het gewone winkelgebruik. EEN lasrotator is de bredere categorie: het omvat elk aangedreven rollensysteem dat een cilindrisch werkstuk roteert voor het lassen, inclusief buizen, vaten en trommels. "Pipe rotator" is een informele term die het vaakst wordt gebruikt voor lichtere eenheden die speciaal zijn ontworpen voor de fabricage van pijpleidingen en pijpspoelen. Alle pijprotators zijn lasrotators, maar zware draairollen voor schepen, ontworpen voor tanks en drukvaten, worden doorgaans lasrotators of draairollen genoemd in plaats van pijprotators.
Vraag 2: Hoe bereken ik de juiste rotatorsnelheid voor mijn lasproces?
Gebruik de formule: RPM = rijsnelheid (mm/min) ÷ (π × werkstukdiameter in mm) . Voor een buis met een diameter van 500 mm, gelast met een voortbewegingssnelheid van 350 mm/min: RPM = 350 ÷ (3,1416 × 500) = 0,223 tpm . Voor SAW op een vat met een diameter van 2.000 mm bij 250 mm/min: RPM = 250 ÷ (3,1416 × 2.000) = 0,040 tpm . Controleer vóór aankoop altijd of het beoogde toerental binnen het regelbare snelheidsbereik van de rotator valt.
Vraag 3: Kan een lasrotator worden gebruikt voor andere processen dan lassen?
Ja. Lasrotators worden ook veel gebruikt voor thermische spuitcoating, schilderen en poedercoaten, niet-destructieve testen (NDT) inspectie van cilindrische componenten en machinale bewerkingen zoals het slijpen of polijsten van cilindrische oppervlakken. Elk proces dat profiteert van een uniforme rotatie van een rond werkstuk met gecontroleerde snelheid kan dezelfde rotatorhardware gebruiken: het aandrijf- en besturingssysteem is procesonafhankelijk. Sommige faciliteiten kopen rotators voornamelijk voor NDO-inspectie en gebruiken deze als secundaire functie voor lassen.
Vraag 4: Hoeveel vrijloopeenheden heeft een lasrotator nodig voor lange vaten?
De standaardconfiguratie gebruikt één aandrijfeenheid en één spanrol per ondersteunde overspanning . Voor schepen met een lengte tot circa 6-8 meter is één aandrijf- en één keerrol voldoende. Voor langere schepen (zoals warmtewisselaarschalen of torensecties van 12 tot 20 meter) voegt u één extra spaneenheid toe voor elke 4–6 meter van extra lengte voorbij de eerste overspanning. Het kritische criterium is dat het vaartuig niet meer mag uitwijken dan 1–2 mm tussen steunpunten onder zijn eigen gewicht, om verkeerde uitlijning van het gewricht tijdens rotatie te voorkomen.
Vraag 5: Wat zorgt ervoor dat een werkstuk axiaal op een lasrotator "loopt", en hoe wordt dit voorkomen?
Axiale drift (lopen) wordt veroorzaakt door een netto axiale krachtcomponent die ontstaat wanneer de hartlijnen van de aandrijf- en spanrol niet perfect evenwijdig zijn, of wanneer het werkstukoppervlak niet perfect cilindrisch is. Het wordt voorkomen door: (1) toespoor van de aandrijfrollen met 1–3 ° zodat ze een lichte tegengestelde axiale kracht genereren; (2) gebruiken elektronische controle tegen drift dat de axiale positie bewaakt via een sensor en de rolhoek automatisch aanpast; of (3) mechanisch installeren axiale drukplaten of eindstoppen aan het ene uiteinde van het rotatorframe. Premium zelfinstellende rotators zijn doorgaans standaard voorzien van elektronische anti-drift.
Vraag 6: Welke veiligheidsmaatregelen zijn essentieel bij het bedienen van een lasrotator?
De belangrijkste veiligheidseisen zijn onder meer: overschrijd nooit het nominale draagvermogen — overbelasting veroorzaakt defecten aan het rolframe en het wegrollen van het werkstuk; altijd bevestig de lasaardkabel rechtstreeks op het werkstuk om te voorkomen dat lasstroom door rollagers gaat; zorgen voor de de vloer onder en rond de rotator vrij is van personeel bij het roteren van zware schepen; installeren mechanische eindstoppen om axiale afstroming op hellende vloeren te voorkomen; en laat een ronddraaiend vaartuig nooit onbeheerd op snelheid achter zonder dat een automatisch noodstopsysteem actief is. OSHA 1910.212 (machinebeveiliging) vereisten zijn van toepassing op door een motor aangedreven roterende apparatuur, inclusief lasrotators in Amerikaanse faciliteiten.
Conclusie: is een lasrotator de juiste investering voor uw werkplaats?
Voor elke fabricagewerkplaats die regelmatig cilindrische componenten met een diameter groter dan 200 mm last, levert een lasrotator een meetbare ROI op binnen 6–18 maanden door verminderde boogtijdverliezen, lagere herbewerkingspercentages door het verminderen van defecten bij lassen in vlakke positie en verminderde vermoeidheid van de lasser bij werk met lange naden.
De selectiebeslissing komt neer op vier parameters: maximaal werkstukgewicht (specificatie draagvermogen aandrijving), diameterbereik (stuurt rolafstand en -type aan), vereist rotatiesnelheidsbereik (stuurt motor- en versnellingsbakselectie aan) en productievolume (drijft de zaak voor zelfinstellend versus conventioneel en voor CNC-integratie). Zorg ervoor dat deze vier parameters nauwkeurig op elkaar zijn afgestemd, pas een veiligheidsfactor van 1,25× toe op de laadcapaciteit en specificeer het rolmateriaal dat past bij de vereisten van uw werkstukoppervlak.
Een goed gespecificeerde, goed onderhouden lasrotator is niet alleen maar een gemakshulpmiddel; het is een productiemiddel van productiekwaliteit dat het kwaliteitsplafond en de doorvoercapaciteit van elke cilindrische fabricageoperatie rechtstreeks verhoogt. Vooral voor drukvatwinkels, pijpleidingfabrikanten en fabrikanten van windtorens is het een essentieel onderdeel van een concurrerende lasproductie die voldoet aan de voorschriften.