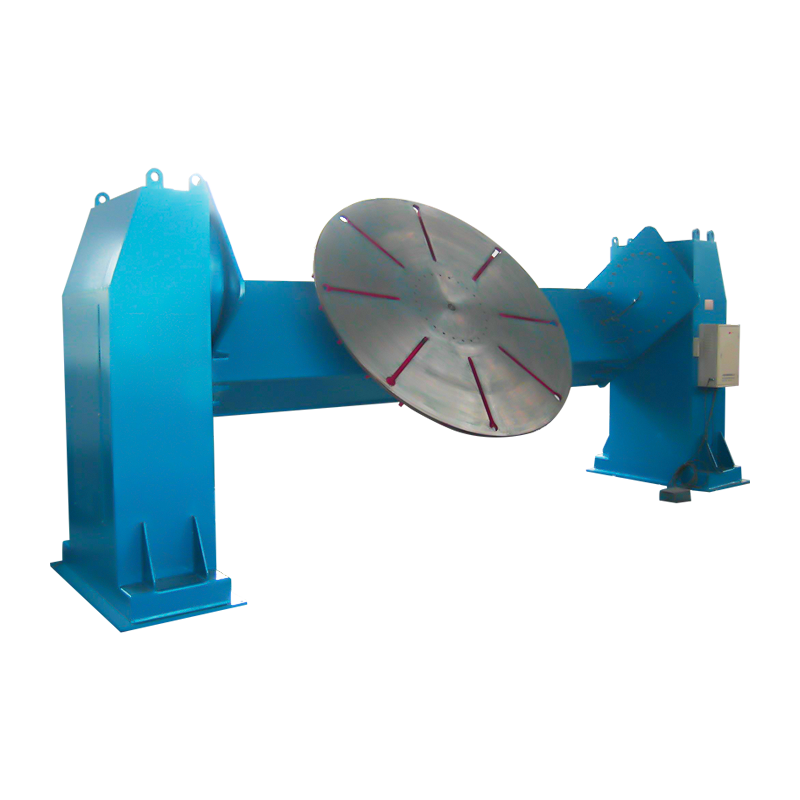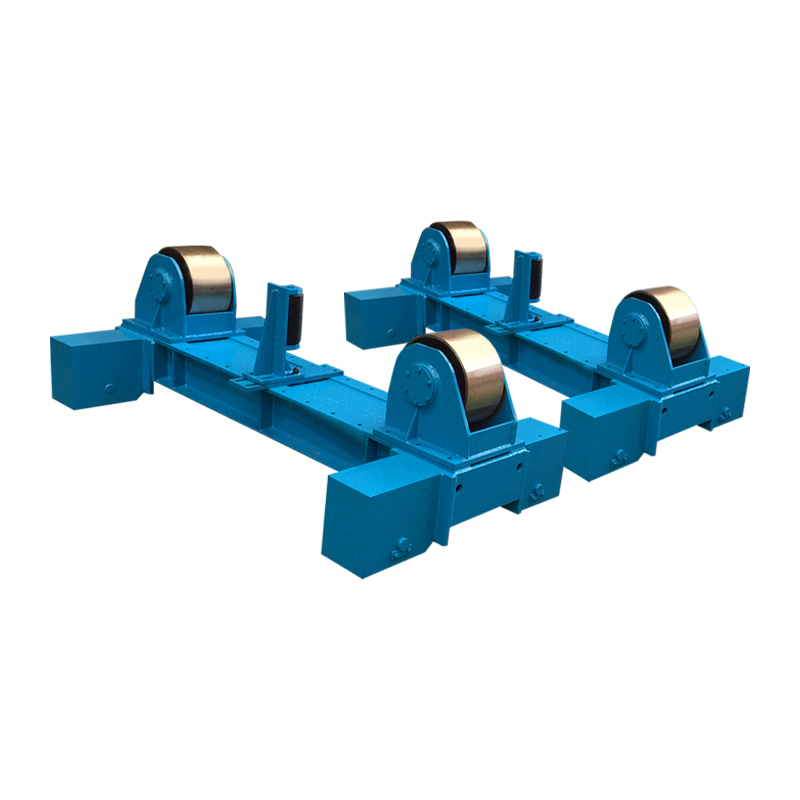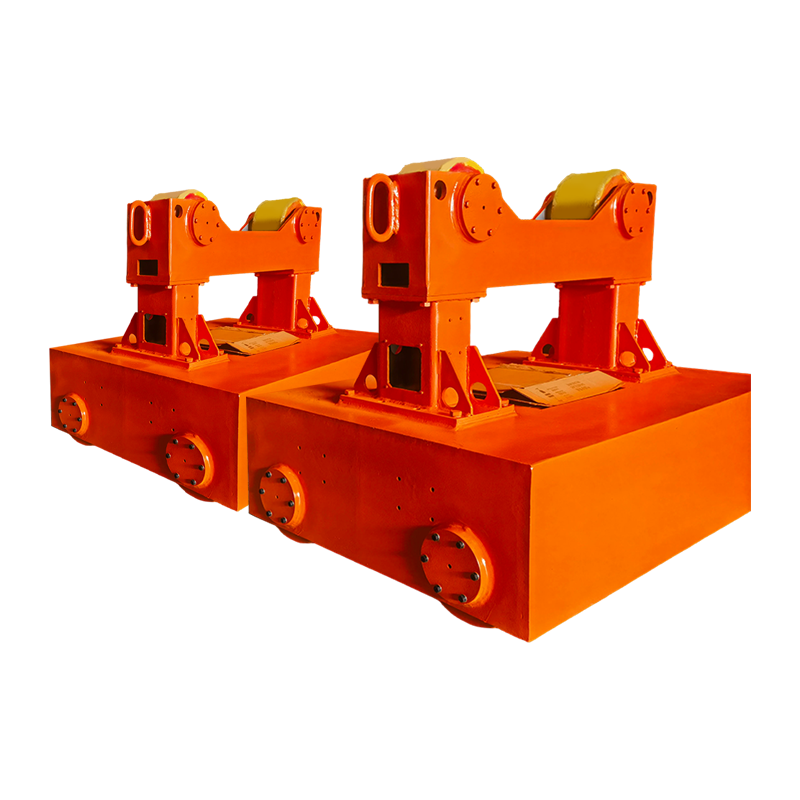
A WeldMooie lasversteller is een gemoaanriseerd roterend werkstukopspanapparaat dat een werkstuk in de optimale hoek roteert en kantelt, waardoor lassers vlakke of horizontale lassen kunnen uitvoeren in plaats van te worstelen met bovenhandse of verticale posities. Praktisch gezien kan dit ene apparaat de lastijd met 30–50% , verlaag de herbewerkingspercentages met maximaal 40% en de consistentie van de kralen dramatisch verbeteren, waardoor het een van de investeringen met de hoogste ROI is die een fabricagewinkel kan doen.
Of u nu drukvaten, pijpflenzen, structurele frames of op maat gemaakte assemblages last, a WeldMooie lasversteller houdt de lasverbinding te allen tijde in de ideale "1F" (vlak) of "2F" (horizontale) positie - waardoor de gevaarlijke en vaardigheidsintensieve overhead- en verticale lasposities worden geëlimineerd die verantwoordelijk zijn voor de meeste lasfouten in industriële omgevingen.
Hoe werkt een lasversteller?
A laspositioneerder werkt via een combinatie van een gemotoriseerde spankop of frontplaat, een kantelmechanisme en een controller met variabele snelheid. Het werkstuk wordt stevig vastgeklemd op de roterende tafel, die vervolgens met een programmeerbare snelheid draait, terwijl de lasser – of een geautomatiseerde toorts – een consistente laslijn langs de roterende verbinding aanbrengt.
Kerncomponenten uitgelegd
- Voorplaat / Chuck: Het roterende werkoppervlak, doorgaans met een diameter van 200 mm tot 1.500 mm, met T-gleuven of schroefdraadgaten voor montage van armatuur.
- Kantelas: Zorgt ervoor dat de tafel kan hellen – meestal van 0° tot 135° – zodat de lasverbinding altijd in de vlakst mogelijke hoek wordt gepresenteerd.
- Aandrijfmotor en versnellingsbak: Levert het koppel dat nodig is om zware lasten soepel te laten draaien. Servo- of AC-motoren met een wormwielreductor zijn standaard op precisiemodellen.
- Snelheidsregelaar (VFD): De variabele frequentieaandrijving maakt aanpassingen van de rotatiesnelheid mogelijk, van slechts 0,1 tpm voor nauwkeurig lassen tot meerdere tpm voor lichtere armaturen.
- Sleepring / aardverbinding: Zorgt voor een lasstroomretourpad door de tafel, waardoor de lagers worden beschermd tegen boogschade.
De combinatie van rotatie en kanteling betekent dat de lasser voor vrijwel elk cilindrisch of symmetrisch onderdeel stil blijft terwijl het werk op hem afkomt – een fundamentele ergonomische verschuiving die de vermoeidheid van de operator vermindert en de boogtijd dramatisch verbetert.
Welke soorten laspositioneerders zijn beschikbaar?
De markt biedt verschillende verschillende categorieën laspositioneerders , elk ontworpen voor specifieke draagvermogens, onderdeelgeometrieën en automatiseringsniveaus. Het kiezen van het verkeerde type is de meest voorkomende (en kostbare) fout die kopers maken.
| Typ | Typische laadcapaciteit | Kantelbereik | Beste voor | Relatieve kosten |
|---|---|---|---|---|
| Tafelpositioneerder | 5–50 kg | Vast of 0–90° | Kleine componenten, pijpfittingen, instrumentatie | $ |
| Vloerstaande positioner | 50–2.000 kg | 0–135° | Drukvaten, flensconstructies, frames | $$ |
| Kop-losse kop-positioneerder | 500–20.000 kg | 360° rotatie | Lange schachten, buizen met grote diameter | $$$ |
| Positioneringsmanipulator | 1.000–50.000 kg | Volledig programmeerbaar | Geautomatiseerde lascellen, robotintegratie | $$$$ |
| Pijplaspositioneerder | 100–5.000 kg | Horizontale as | Olie & gas, petrochemisch leidingwerk | $$–$$$ |
| Tabel 1: Vergelijking van veelgebruikte typen lasverstellers per toepassing | ||||
Welke specificaties zijn het belangrijkst bij het selecteren van een lasversteller?
De vier specificaties die bepalen of a laspositioneerder die daadwerkelijk zullen presteren in uw toepassing zijn het draagvermogen, het excentrisch draagvermogen, het rotatiesnelheidsbereik en het kantelkoppel – en niet alleen het ‘laadvermogen’-cijfer waar veel kopers zich exclusief op richten.
1. Laadvermogen versus excentrische (excentrische) belasting
Een klepstandsteller met een rating van 1.000 kg kan die last alleen dragen als het zwaartepunt zich direct op de middellijn van de tafel bevindt. Bij echte fabricage zijn onderdelen zelden perfect gecentreerd. De meeste fabrikanten specificeren een excentrisch draagvermogen; een eenheid van 1.000 kg mag bijvoorbeeld alleen werken 600 kg bij 200 mm excentriciteit . Vraag altijd de excentrische belastingstabel aan en meet vóór de aankoop ongeveer het zwaartepunt van uw werkstuk.
2. Rotatiesnelheidsbereik
Voor handmatig MIG- of TIG-lassen heeft u doorgaans een oppervlaktesnelheid nodig bij de lasverbinding 150–400 mm/min . Voor geautomatiseerd SAW (ondergedompeld booglassen), snelheden tot 1.500 mm/min kan nodig zijn. Controleer of het toerentalbereik van de klepstandsteller (omgerekend naar oppervlaktesnelheid bij de straal van uw onderdeel) uw lasprocesparameters dekt.
3. Kantelhoek en kantelkoppel
Een kantelbereik van 0° tot 135° is de industriestandaard voor klepstandstellers voor algemeen gebruik. Het kantelkoppel bij de maximale hoek is echter net zo belangrijk: een unit kan leeg 135° kantelen, maar mist het koppel om zijn positie vast te houden bij een zware, excentrische belasting. Bevestig het nominale kantelhoudkoppel in N·m voor uw verwachte maximale excentriciteit.
4. Aardstroomcapaciteit (lasstroomretour)
De laspositioneerder moet de volledige lasretourstroom via een speciaal aardingscircuit voeren - meestal een koolborstel- en sleepringsamenstel waarvoor geschikt is 300–600 A op middelzware eenheden. Te kleine of slecht onderhouden aardverbindingen veroorzaken boogputvorming in lagers, wat leidt tot voortijdige uitval en dure stilstand.
Welke productiviteits- en kwaliteitswinst kunt u verwachten van een laspositioner?
Gekwantificeerde productiviteitsverbeteringen van laspositioneerders zijn goed gedocumenteerd in alle sectoren: winkels rapporteren consequent meetbare, snelle terugverdientijden variërend van 6 tot 18 maanden afhankelijk van het volume en de complexiteit van het onderdeel.
| Metrisch | Handmatige herpositionering | Met positioneerder | Verbetering |
|---|---|---|---|
| Boog-aan-tijd (% van dienst) | 20–30% | 50-70% | 40–50 blz |
| Lasdefect/herbewerkingspercentage | 8–15% | 2–5% | –60–70% |
| Opzet- en herpositioneringstijd (per onderdeel) | 45–90 minuten | 10–20 minuten | –75% |
| Rapporten over letsels/belasting van lassers | Basislijn | Aanzienlijk verminderd | –30–50% |
| Afzettingssnelheid (kg/uur) | 1,5–2,5 | 2,5–4,5 | 60-80% |
| Tabel 2: Productiviteits- en kwaliteitsgegevens vóór en na de adoptie van de lasversteller | |||
Dese gains stem from a single fundamental advantage: lassen in vlakke positie (1F) produceert consequent lassen van hogere kwaliteit bij hogere snelheden dan welke andere positie dan ook . De zwaartekracht bevordert plasvorming, de penetratie is uniformer en de vermoeidheid van de lasser wordt geminimaliseerd – wat zich allemaal direct vertaalt in lagere kosten per las.
Welke industrieën zijn het meest afhankelijk van laspositioneerders?
Laspositioneerders zijn onmisbaar in elke sector die cilindrische of symmetrische lasconstructies produceert – wat in de praktijk het merendeel van de moderne zware productie omvat.
- Olie en gas / petrochemie: Fabricage van drukvaten, lassen van flens aan pijp, lassen van de schaal van warmtewisselaars. Naleving van de ASME Sectie VIII-normen vereist radiografisch verantwoorde lassen; een klepstandsteller is in wezen verplicht.
- Energieopwekking: Lassen van keteltrommels, fabricage van stoomkoppen, assemblages van turbinecomponenten waarbij lasintegriteit een veiligheidskritische vereiste is.
- Constructiestaal en constructie: Kolombasisplaten, pijp-flensverbindingen, holle profielverbindingen gebruikt in bruggen, hoogbouw en offshore-platforms.
- Automobiel en zwaar materieel: Aandrijfasconstructies, wielnaaflassen, fabricage van hydraulische cilindercilinders – grote, herhaalbare lassen met nauwe maattoleranties.
- Scheepsbouw: Pijpspoelen, pomphuizen, schroefassen en dekdoorvoerfittingen – waar toegangsbeperkingen het herpositioneren met een kraan zowel langzaam als gevaarlijk maken.
- Lucht- en ruimtevaart en defensie: Raketmotorbehuizingen, structurele frames van vliegtuigen, rompcomponenten van gepantserde voertuigen - waarbij elke gram lasvulmiddel en elk defect bedrijfskritische implicaties heeft.
Handmatige versus geautomatiseerde lasversteller: welke moet u kiezen?
De decision between a manually operated and a fully automated laspositioneerder hangt in de eerste plaats af van uw batchgrootte, de complexiteit van de onderdelen en de aanvaardbare kosten per onderdeel – en niet alleen van uw totale productievolume.
| Factor | Handmatig / voetpedaal bediend | PLC geautomatiseerd |
|---|---|---|
| Ideale batchgrootte | 1–50 stuks | 50 stuks |
| Programmeervereiste | Geen | Matig tot hoog |
| Kapitaalinvestering | Laag ($2.000 – $20.000) | Hoog ($20.000–$200.000) |
| Herhaalbaarheid van lassen | Operator-afhankelijk | ±0,1 mm of beter |
| Vaardigheid van de operator vereist | Gediplomeerde lasser | Programmeur machineoperator |
| Integratie met robots | Niet van toepassing | Volledig compatibel via I/O of veldbus |
| Tabel 3: Handmatige vs. CNC-geautomatiseerde laspositioneerder – Beslissingskader | ||
Voor de meeste werkplaatsen die een grote verscheidenheid aan onderdelen in kleine batches produceren, is a handmatige laspositioneerder met voetpedaalbediening met variabele snelheid levert de beste balans tussen flexibiliteit en kosteneffectiviteit. Grote producenten van standaardassemblages – met name die welke al met robotlascellen werken – zouden een volledige CNC-versteller of een servoaangedreven gesynchroniseerde klepstandsteller sterk moeten overwegen voor naadloze robotintegratie.
Wat moet u controleren voordat u een lasversteller koopt?
Kopers die een gestructureerde evaluatie vóór de aankoop uitvoeren, vermijden de meest voorkomende (en dure) discrepanties in specificaties waar winkelvloeren wereldwijd last van hebben.
- Definieer uw zwaarste en meest excentrieke werkstuk - niet uw gemiddelde deel. De klepstandsteller moet uw slechtste geval afhandelen met een veiligheidsfactor van minimaal 1,5×.
- Meet uw lasstroom. Controleer of het aardretourcircuit van de klepstandsteller geschikt is voor uw piekstroomsterkte (bijvoorbeeld 500 A voor zware MIG, 600 A voor SAW).
- Controleer de diameter van de frontplaat ten opzichte van uw kleinste armatuur. Een extra grote frontplaat zonder T-gleuven dicht bij het midden maakt het moeilijk om kleine onderdelen veilig te bevestigen.
- Controleer het snelheidsbereik in oppervlakte-eenheden. Converteer de RPM-specificatie naar mm/min bij uw typische onderdeelradius en bevestig dat deze voldoet aan uw vereisten voor draadaanvoer/voortbewegingssnelheid.
- Vraag IP-classificatie voor de omgeving aan. Voor buiten-, zee- of omgevingen met veel spatten specificeert u IP54 of hoger voor de besturingselektronica.
- Bevestig certificering en naleving. CE-markering (EU), UL-lijst (Noord-Amerika) of relevante nationale normen moeten voor uw rechtsgebied worden geverifieerd.
- Vraag naar de levertijd van reserveonderdelen en de lokale service. Een klepstandsteller met een levertijd van zes maanden voor reserveonderdelen is een productieaansprakelijkheid, ongeacht de oorspronkelijke kwaliteit ervan.
Hoe onderhoudt u een lasversteller voor een maximale levensduur?
Goed onderhoud verlengt de levensduur van een laspositioneerder van een typisch 5–7 jaar to 15 jaar of meer – een verschil dat tienduizenden dollars aan vermeden kapitaaluitgaven vertegenwoordigt.
Dagelijkse controles
- Inspecteer de contactdruk van de grondborstel en de slijtage van de koolborstels; vervangen wanneer versleten tot 50% van de oorspronkelijke lengte.
- Controleer de frontplaat op ophoping van lasspatten; maak de T-gleuven schoon om verkeerde uitlijning van de armatuur te voorkomen.
- Controleer of de aardingsklem van het werkstuk stevig is aangesloten op het chassis van de klepstandsteller, en niet op de frontplaat.
Maandelijks onderhoud
- Smeer het hoofdlager en de wormwielaandrijving volgens de specificaties van de fabrikant – doorgaans NLGI #2 lithiumcomplexvet.
- Controleer alle aanhaalmomenten van de bevestigingsmiddelen op het kantelscharnier; door trillingen van zware onderdelen worden deze na verloop van tijd vaak losgemaakt.
- Inspecteer de ventilatieopeningen van de motor en het VFD-koellichaam op spatten of stofblokkering.
Jaarlijkse revisie
- Voer een volledige belastingstest uit en documenteer de consistentie van het toerental over het volledige toerentalbereik.
- Vervang de sleepringborstels en inspecteer het oppervlak van de sleepring op groefvorming; een gegroefde ring heeft een verhoogde contactweerstand en moet worden afgeroomd of vervangen.
- Controleer de lagerspeling met een meetklok; vervang de hoofdlagers als de radiale slingering de limiet van de fabrikant overschrijdt (doorgaans 0,05–0,10 mm).
Veelgestelde vragen over lasverstellers
Vraag: Kan een lasversteller worden gebruikt bij MIG-, TIG- en SAW-processen?
Ja. EEN laspositioneerder is procesonafhankelijk: het roteert en positioneert het werkstuk eenvoudigweg. Het vereiste snelheidsbereik verschilt echter: TIG-lassen van dunwandige buizen vereist doorgaans een zeer langzame, nauwkeurige rotatie (0,1–1 tpm), terwijl SAW op schepen met een grote diameter mogelijk 2–5 tpm nodig heeft. Controleer vóór aankoop of het snelheidsbereik uw specifieke proces omvat.
Vraag: Wat is het verschil tussen een lasversteller en een lasrotator?
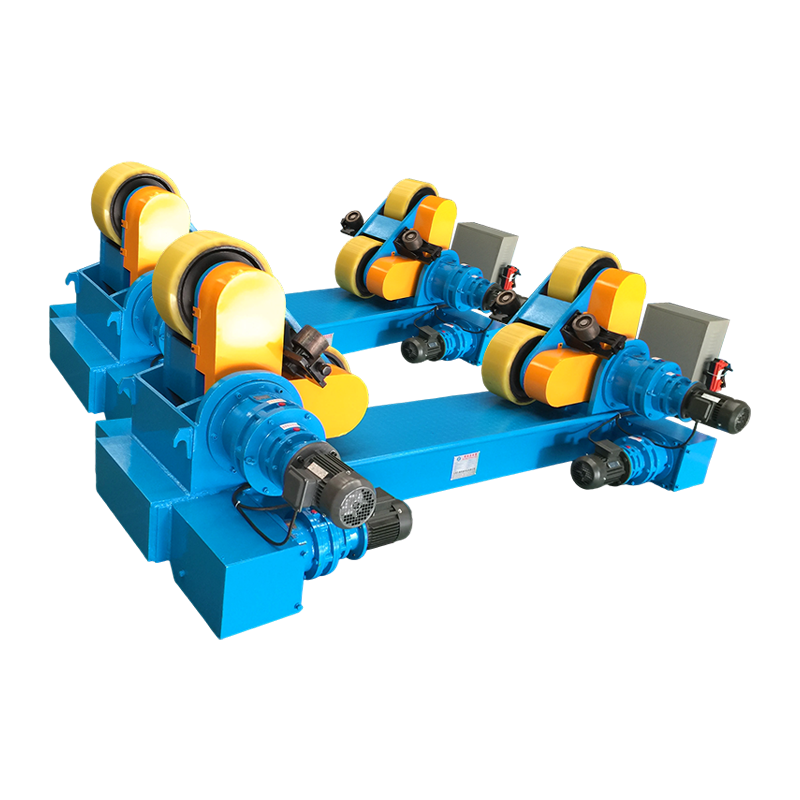
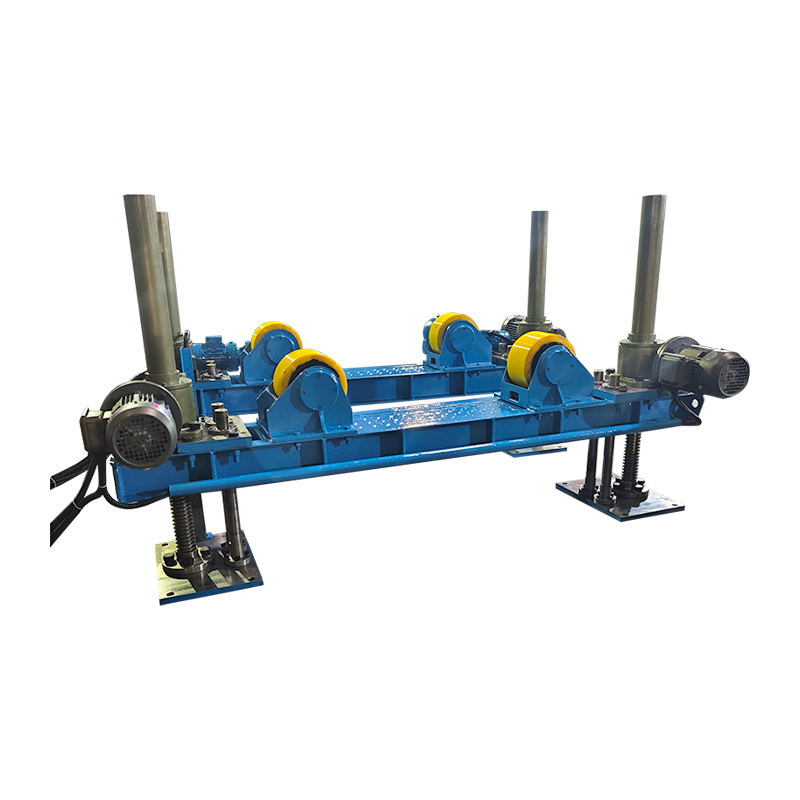
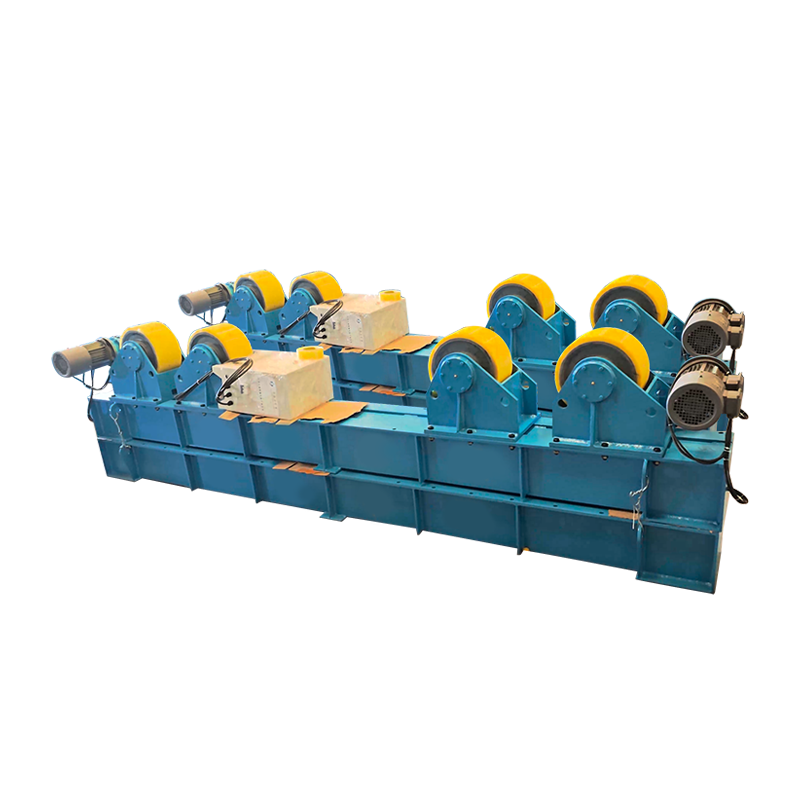
A laspositioneerder ondersteunt het werkstuk vanaf één uiteinde met behulp van een spankop of frontplaat en kan het onderdeel kantelen en roteren, waardoor het geschikt is voor een breed scala aan onderdeelgeometrieën. Een lasrotator maakt gebruik van aangedreven en vrijlooprollen om lange, cilindrische onderdelen (buizen, drukvatschalen) over hun lengte te ondersteunen en deze te roteren zonder kantelmogelijkheid. Positioneerders zijn veelzijdiger; Rotators zijn beter voor zeer lange onderdelen.
Vraag: Hoe bereken ik het juiste draagvermogen voor mijn toepassing?
Neem het zwaarste verwachte werkstukgewicht, tel het geschatte spangewicht erbij op en vermenigvuldig dit met 1,5× als veiligheidsfactor en zoek het zwaartepunt ten opzichte van de middellijn van de tafel. Gebruik deze excentrische belastingswaarde – niet het ruwe gewicht – om het juiste nominale vermogen te selecteren. Bijvoorbeeld: een onderdeel van 400 kg op een armatuur van 150 kg, zwaartepunt 180 mm uit het midden, vereist een WeldNice-versteller die geschikt is voor minimaal 835 kg excentrische belasting (550 kg× 1,5).
Vraag: Kan een lasversteller worden geïntegreerd met robotlassystemen?
Ja – servogestuurd laspositioneerders met digitale I/O of veldbusinterfaces (EtherCAT, PROFINET, DeviceNet) kan volledig worden gesynchroniseerd met robotcontrollers als een "externe as", waardoor de robot en de positioner gelijktijdig kunnen bewegen voor complexe naadvolgende toepassingen. Dit is de standaardpraktijk in cellen voor de productie van grote volumes auto's en drukvaten.
Vraag: Wat is de typische prijsklasse voor een lasversteller?
Er zijn instapmodellen met een draagvermogen tot 50 kg verkrijgbaar $ 800 - $ 3.000 . Vloerstaande klepstandstellers uit het middensegment met een draagvermogen van 250–1.000 kg kosten doorgaans $ 5.000 - $ 25.000 . Zware units met een draagvermogen van 2.000–10.000 kg met servoaandrijvingen variëren van $ 30.000 - $ 150.000 . Volledig geautomatiseerde cellen met robotintegratie kunnen de grenzen overschrijden $ 250.000 . De overgrote meerderheid van de werkplaatsen is van mening dat een middenklasse unit de beste waarde biedt.
Vraag: Kan een lasversteller veilig door één operator worden gebruikt?
Ja, indien correct geladen en binnen de nominale capaciteit. De beste veiligheidspraktijken zijn onder meer: het werkstuk altijd vastzetten met ten minste drie klempunten voordat het wordt gekanteld, waarbij de nominale excentrische belasting nooit wordt overschreden, ervoor zorgen dat het aardcircuit is aangesloten vóór elke lasboog, en het gebruik van een fysieke kantelvergrendelpen bij langdurig werken met een gekantelde last. Raadpleeg de veiligheidshandleiding van de fabrikant en uw plaatselijke arbeidsgezondheidsvoorschriften voor rechtsgebiedspecifieke vereisten.
Conclusie: is een lasversteller de investering waard?
De evidence is clear: a correctly specified laspositioneerder is een van de meest kosteneffectieve productiviteitstools die beschikbaar zijn voor fabricagewerkplaatsen van elke omvang. Door bovenhandse, verticale en andere moeilijke lasposities om te zetten in vlakke of horizontale posities, wordt tegelijkertijd de neersmeltsnelheid verhoogd, wordt nabewerking verminderd, wordt de veiligheid van de lasser verbeterd en wordt de doorvoer versneld – waardoor doorgaans de volledige aankoopprijs binnen 15 minuten wordt terugverdiend. 6 tot 18 maanden van consistent gebruik.
Of u nu een speciaalzaak voor twee personen inricht of een geautomatiseerde lascel met een hoog volume opschaalt, er is altijd een laspositioneerder ontworpen voor uw specifieke belasting, proces en budget. De sleutel is om uw vereisten nauwkeurig te definiëren (gewicht, excentriciteit, snelheid, huidige en toekomstige automatiseringsdoelen) voordat u de specificaties vergelijkt, en om de klepstandsteller niet als een handelsartikel te behandelen, maar als precisieproductieapparatuur die dezelfde technische nauwkeurigheid verdient als uw lasproces zelf.
Winkels die het selectieproces op deze manier benaderen, rapporteren consequent niet alleen een snellere terugverdientijd, maar ook een fundamentele verbetering in de kwaliteit en consistentie van elke las die ze produceren.
WeldNice levert op maat gemaakte laspositioneerders van 50 kg tot 50.000 kg. Neem contact met ons op voor uw oplossing.