MIG-lassen is het meest effectief als er vier omstandigheden tegelijk gelden: het basismetaal is schoon en droog, de wanddikte ligt grofweg tussen de 3 mm en 12 mm, de boog is afgeschermd van bewegende lucht en de verbinding wordt in vlakke of horizontale positie gelast - of gedraaid zodat deze daar blijft. Als je één van deze voorwaarden wegneemt, loopt het proces nog steeds door, maar is het stilletjes niet meer de snelste, schoonste en meest economische optie op de werkvloer.
MIG-lassen, formeel gasmetaalbooglassen (GMAW), voert een continue verbruikbare draadelektrode door een pistool, terwijl een extern aangevoerd beschermgas het gesmolten zwembad beschermt. Omdat de draad nooit stopt, hoeft er geen slak af te brokkelen en is er geen elektrode die elke paar honderd millimeter moet worden vervangen. Dat is precies de reden waarom het proces het productielassen domineert wanneer de werkomstandigheden meewerken.
De vier omstandigheden die MIG tot de beste keuze maken
Elke praktische beslissing over MIG – draaddiameter, gasmengsel, stroomsterkte, armatuur – komt terug op deze vier structurele omstandigheden, en ze zijn de moeite waard om te controleren voordat er een lasprocedure wordt geschreven.
Schoon, droog metaal
Walshuid, olie, verf en vocht verbranden in de boog en veranderen in porositeit. Tien minuten met een slijpmachine is goedkoper dan een rework-ticket.
Wand van 3 mm tot 12 mm
Dun genoeg om door te smelten zonder afschuining, dik genoeg dat de afzettingssnelheid zichzelf terugbetaalt. Onder 1,5 mm wordt de boog onstabiel; boven de 12 mm houd je van afschuiningen en multi-pass territorium.
Nog steeds lucht
Beschermgas is de zwakste schakel. Een lichte dwarstrek zal het gasomhulsel strippen en porositeit achterlaten, hoe goed de instellingen ook zijn.
Platte of horizontale positie
De zwaartekracht werkt met u mee in 1G en 2G, dus de voortbewegingssnelheid, de penetratie en het uiterlijk van de kraal zijn daar allemaal op hun hoogtepunt - of u draait het werkstuk in plaats daarvan.
Al het andere – inductie, bewegingshoek, contactpuntafstand – is een afstemmingsdetail dat kan worden gecorrigeerd met een kaart en tien minuten oefenen. Deze vier zijn structureel en geen enkele machine-instelling compenseert een ontbrekende instelling.
Dikte en materiaal: de MIG Sweet Spot
Voor koolstofstaal is MIG op zijn best op platen van ongeveer 3 mm tot 12 mm, en het kan ook heel goed dunne platen van minder dan 3 mm verwerken als de pasvorm strak is en het metaal schoon is.
| Materiaal dikte | Draaddiameter | Beschermgas | Overdrachtsmodus |
|---|---|---|---|
| 1,0–3,0 mm plaat | 0,8 mm (0,030 inch) | 75% Ar/25% CO2 | Kortsluiting |
| Plaat van 3,0–6,0 mm | 1,0 mm (0,035 inch) | 85% Ar/15% CO2 | Kortsluiting or spray |
| Plaat van 6,0–12,0 mm | 1,2 mm (0,045 inch) | 90% Ar/10% CO2 | Spray of gepulseerde spray |
| 12 mm en groter | 1,2–1,6 mm | 90% Ar/10% CO2 | Gepulseerde spray, afgeschuinde verbinding, multi-pass |
Aluminium verandert de regels: het heeft 100% argon nodig, een duwtechniek om de oxidehuid open te breken, en een spoelpistool of push-pull-toorts omdat de draad te zacht is om door een lange voering te voeren. Roestvrij staal zit tussen de twee in en wil meestal een tri-mixgas met helium of een kleine toevoeging van CO2 om de vloeibaarheid te regelen.
Netheid en pasvorm: waar de meeste MIG-problemen beginnen
Ongeveer negen van de tien MIG-defecten zijn terug te voeren op vervuiling of een voegopening die te groot was voor de gebruikte draad – en niet op het lasapparaat.
Molenhuid en roest blijven niet zomaar op het oppervlak zitten; ze absorberen warmte die het moedermetaal zou moeten doen smelten, zodat de penetratie afneemt en de operator compenseert door de spanning op te wikkelen. Olie, verf en snijvloeistof koken in de boog en duwen gas uit het zwembad. Daarom verschijnt porositeit bijna altijd bij de eerste passage van een onderdeel dat nooit is ontvet. Gegalvaniseerd staal is het moeilijkste geval: de zinklaag moet minimaal 25 mm van de voeglijn worden teruggeslepen, en zelfs dan vraagt de rook om een goede afzuiging.
Fit-up is net zo belangrijk. Een massieve draad van 1,2 mm kan een wortelspleet van 3 mm niet overbruggen zonder door te branden, dus de openingen moeten bij een vierkante stootverbinding op ongeveer één draaddiameter of minder worden gehouden. Als de fabricagetolerantie dit niet toestaat, is het antwoord meestal een steunstrip of een verandering van proces in plaats van een verandering van instellingen.
Beschermgas, tocht en buitenrealiteit
MIG is het meest effectief in stilstaande lucht, en beschermgas is de reden.
Een stroom argonmengsel van 12–20 l/min (25–40 cfh) kan worden verwijderd door een dwarstrek van slechts 8–10 km/u, wat ongeveer de snelheid is van een briesje dat door een open winkeldeur dringt. Het probleem wordt zelden opgelost door het debiet hoger te zetten dan ongeveer 20 l/min; de stroom wordt turbulent, begint atmosferische lucht mee te sleuren en de porositeit wordt eerder slechter dan beter. Schermen, gordijnen en tijdelijke omheiningen lossen het op in de werkplaats.
Ter plaatse is het eerlijke antwoord dat MIG met massieve draad het verliest van gasafgeschermde draad met gevulde draad (FCAW-G), die veel beter wind verdraagt omdat de slak en de fluxkern het zwembad helpen beschermen. Dat is de reden waarom structurele las- en veldreparatiewerkzaamheden buitenshuis zo zelden op massieve draad plaatsvinden.
Positie en rotatie: de boog in de vlakte houden
MIG levert de hoogste afzettingssnelheid en de schoonste korrel in de vlakke (1G/1F) en horizontale (2G/2F) posities, omdat de zwaartekracht het gesmolten bad vasthoudt waar de operator het wil hebben.
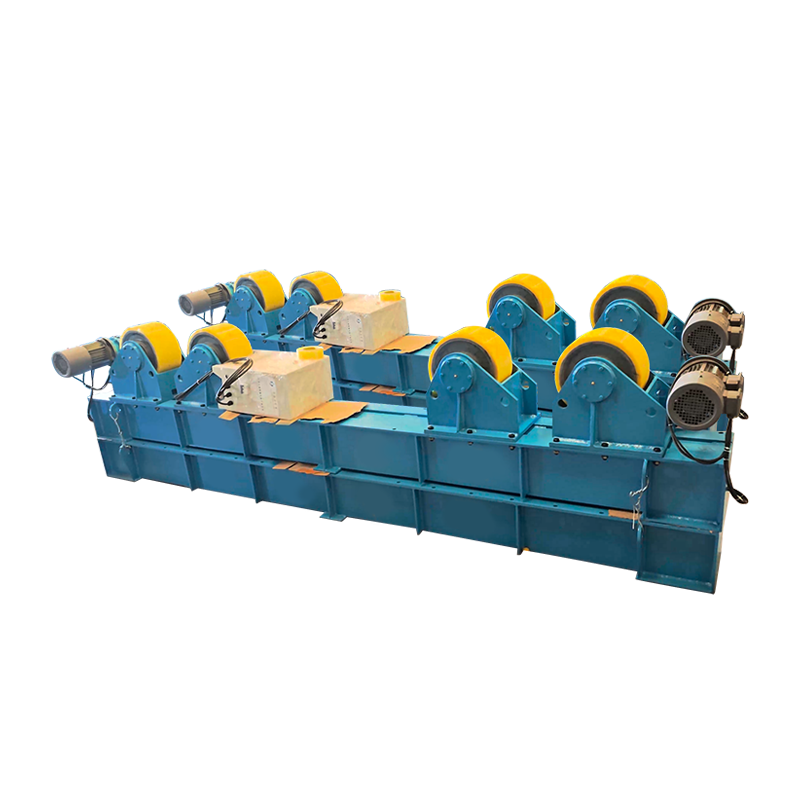
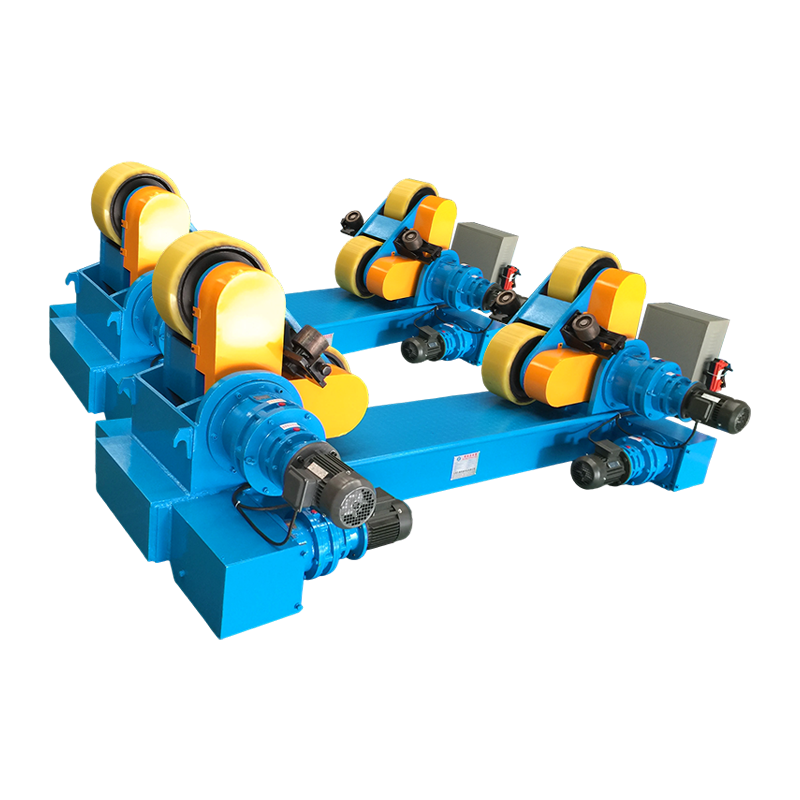
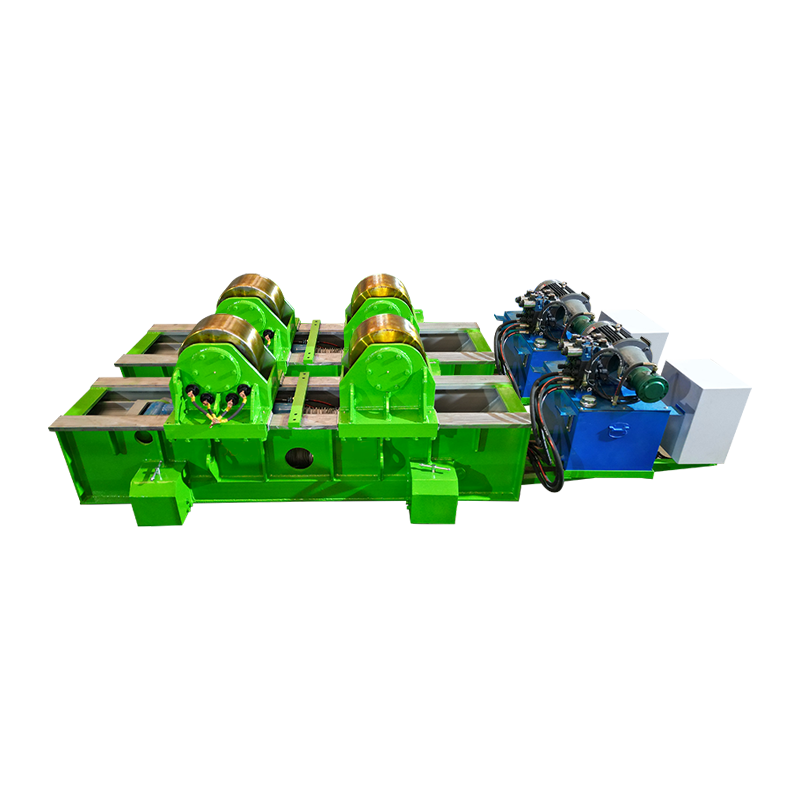
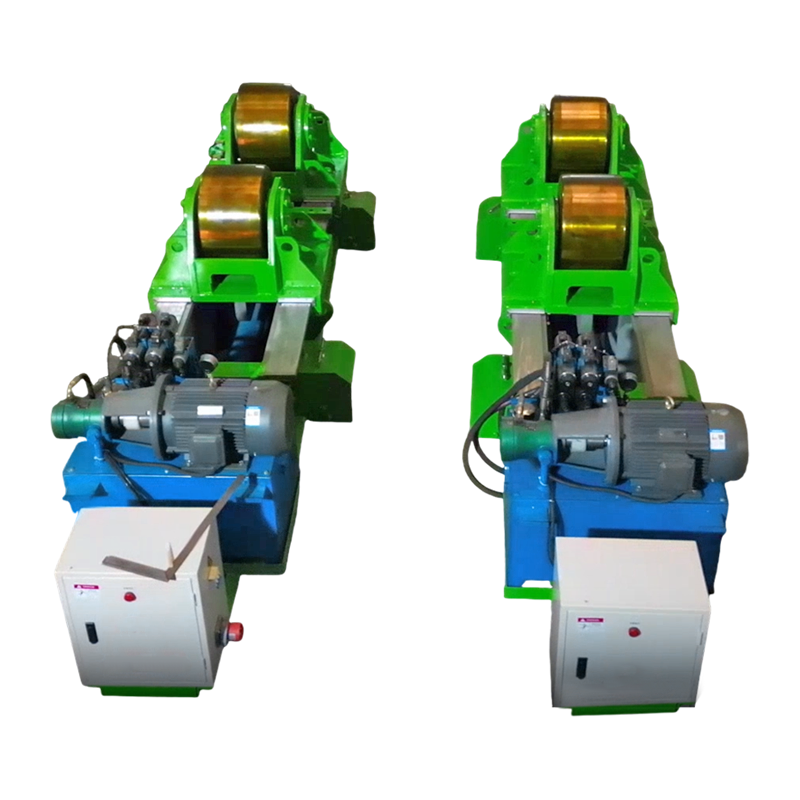
Bij de productie wordt normaal gesproken het werkstuk geroteerd in plaats van de toorts. Een lasrotator draait een cilinder, vat of pijpspoel met een gecontroleerde oppervlaktesnelheid, zodat de boog permanent in de vlakke positie blijft, waardoor een langzame, positieafhankelijke klus wordt omgezet in een herhaalbare klus. Bij lange naden zorgt een eenheid met anti-drift of aangedreven orbitale beweging ervoor dat het schip niet axiaal kruipt terwijl het draait, zodat de naad niet spiraalvormig wordt.
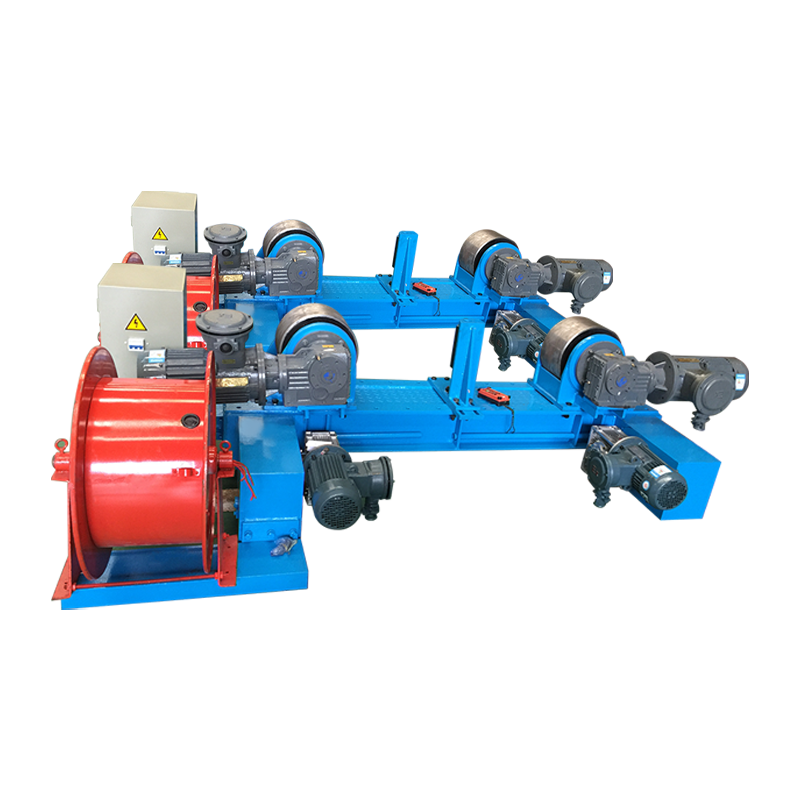 20T verstelbare lasrotator met elektrische orbitale beweging en anti-drift Elektrische lasrotator voor grote cilinders, met behulp van anti-drift en dubbele motoraandrijving om de omtreksnaden stabiel en herhaalbaar te houden. Bekijk Product →
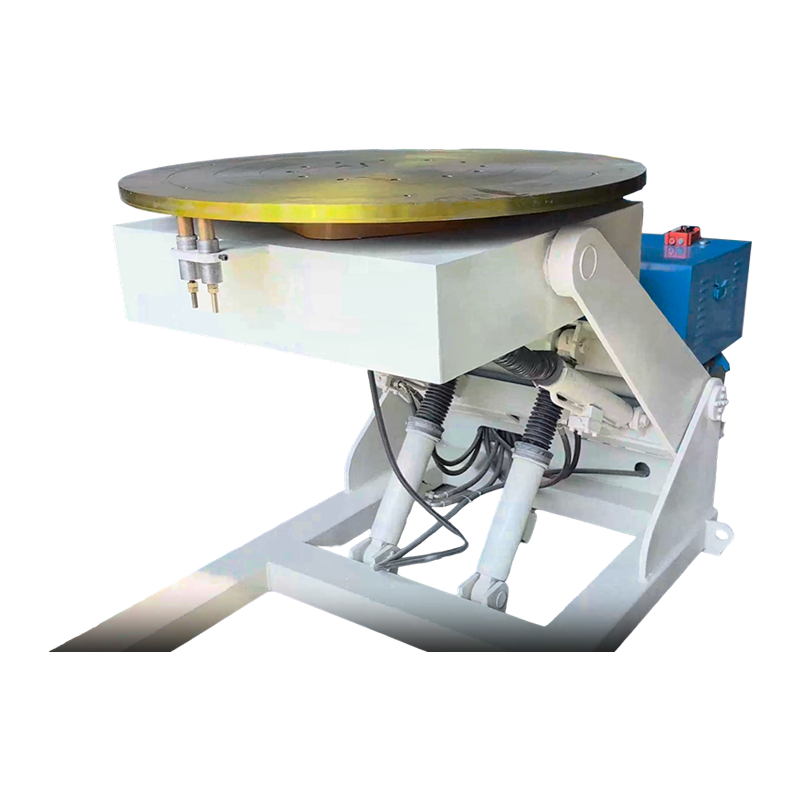
Onderdelen die niet zoals een cilinder kunnen worden gedraaid – beugels, frames, pomphuizen, kleplichamen – worden behandeld op een lasversteller of draaitafel , die het werk kantelt en roteert, zodat de verbinding horizontaal wordt gepresenteerd. Dezelfde regel geldt: het armatuur, en niet de pols van de lasser, bepaalt of de las in het vlakke vlak wordt gemaakt.
Een checklist vóór het starten die de meeste MIG-klachten oplost
Voordat u de machine de schuld geeft, moet u deze lijst op volgorde doornemen; in de meeste winkels wordt de fout in de eerste vijf items gevonden.
- Bevestig de elektrode-positieve (DCEP) polariteit voor massieve draad op staal.
- Stel de afstand tussen contactpunt en werkstuk in op 10–15 mm; een langere stick-out verlaagt de stroomsterkte en de penetratie.
- Stel de gasstroom in op 12–20 l/min en controleer de regelaar terwijl u de trekker ingedrukt houdt, niet in rust.
- Stem draadaanvoersnelheid en spanning op elkaar af; de boog moet klinken als gestaag gebakken spek, niet als knetterend of zoemend.
- Controleer de spanning van de aandrijfrollen en de toestand van de voering; het nestelen van vogels is een voedingsprobleem en geen boogprobleem.
- Klem het werkretour dicht bij de verbinding, niet op een geverfde framerail.
- Gebruik voor dunne platen een duwhoek van 5–15 graden en een iets hogere inductie om de kortsluitoverdracht te verzachten.
- Voor een zwaardere plaat sleept u het pistool en verhoogt u de rijsnelheid totdat de tenen schoon nat worden.
Wanneer MIG het verkeerde antwoord is
MIG is zelden een slecht proces, maar in een handvol situaties verdient een ander boogproces zijn plaats – en doen alsof het anders is, kost geld.
| Proces | Het meest geschikt voor | Praktische dikte | Windtolerantie |
|---|---|---|---|
| MIG / GMAW (massieve draad, gas) | Schoon werkplaatswerk, plaat en middelplaat, hoge productiesnelheid | 1–12 mm | Arm |
| Met gevulde kern / FCAW-G | Werkzaamheden op locatie en buiten, dikkere secties, structurele voegen | 6–25 mm | Goed |
| Stok / SMAW | Roestig, vies of nat metaal, reparaties, besloten ruimtes | 3–20 mm | Uitstekend |
| TIG/GTAW | Dunne secties, wortelpassages, roestvrij staal en aluminium waar uiterlijk belangrijk is | 0,5–6 mm | Arm |
Er zijn nog twee uitzonderingen die het vermelden waard zijn. Extreem dikke secties – veel groter dan 25 mm – zijn meestal sneller bij ondergedompeld boogwerk of multi-pass-werk met gevulde kern. En zeer korte lassen op lastige posities, waarbij het opzetten van een armatuur meer kost dan de las zelf, gaan vaak sneller met een beklede elektrode.
Waar MIG het meeste oplevert tijdens de productie
Tanks, drukvaten, pijpspoelen, windtorensecties en H-balken zijn de omgevingen waar MIG-lassen op industriële schaal het meest effectief is, omdat ze allemaal kunnen worden gedraaid.
Op een vat of pijpenspoel wordt het werk op aangedreven rollen uitgevoerd, wordt het pistool in een vaste hoek gehouden en doet de machine het transport. Dezelfde logica drijft de productie van torens en monopiles aan, waarbij langs- en omtreksnaden worden gelast terwijl de schaal onder een kolom en giek draait. Bij de fabricage van tanks en pijpen is het deze combinatie van rotatie met een constante toortshoek die ervoor zorgt dat MIG van een snel handmatig proces verandert in een werkelijk herhaalbaar proces. Het praktische effect wordt in meer detail besproken in deze blik op hoe lasrotators de productie van metalen tanks en pijpen transformeren .
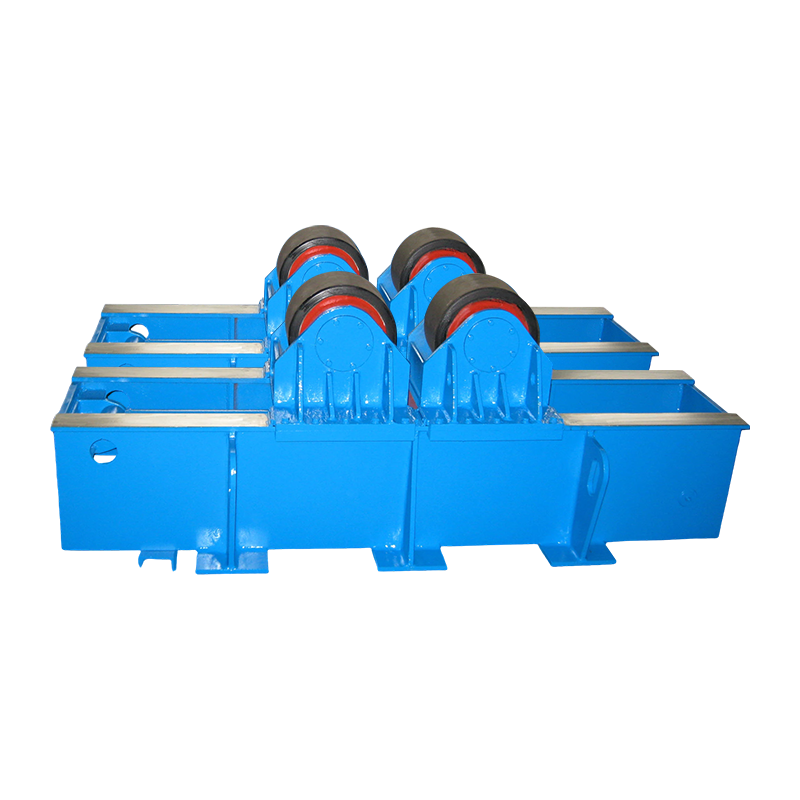
Zware, onhandige werkstukken worden meestal op een positioner gehanteerd, en grote schalen die vóór het lassen moeten worden uitgelijnd, profiteren van een fit-up rotator met hydraulisch heffen en horizontaal duwen, waardoor de kraantijd uit de uitlijningsstap wordt gehaald.
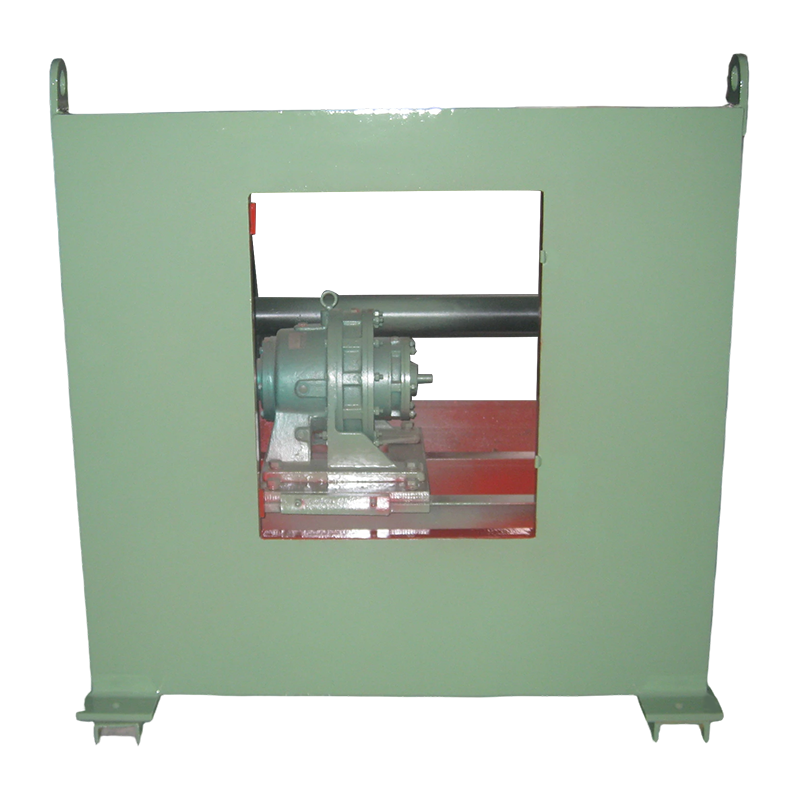 3T conventionele lasversteller voor zware werkstukken Kantel- en draaitafel voor werkstukken tot 3000 kg, waardoor lassen vlak blijven tijdens drukvaten, pijpleidingen en constructieve fabricage. Bekijk Product →
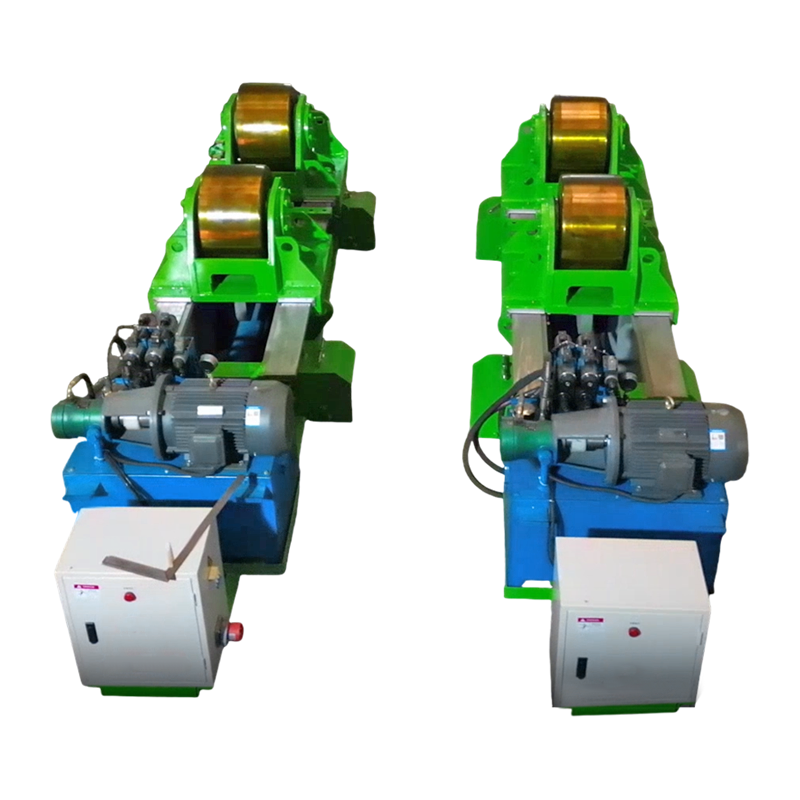 80T Fit-Up lasrotator met hydraulisch horizontaal duwen Hydraulische montagerotator voor grote cilindrische schalen, met verstelbare rolbasis en horizontaal duwen om nauwkeurige lasmontage te ondersteunen. Bekijk Product →
De rode draad in al deze gevallen is constant: de boog blijft in de vlakke positie, de voortbewegingssnelheid wordt ingesteld door een aandrijving in plaats van met de hand, en operators besteden hun aandacht aan de boog in plaats van aan het bestrijden van de zwaartekracht.
Veelgestelde vragen
Kan MIG-lassen buitenshuis worden gebruikt?
Niet met massieve draad en beschermgas bij normale stroomsnelheden. Wind boven ongeveer 8-10 km/u breekt het gasomhulsel, dus buitenwerk schakelt normaal gesproken over op gasbeschermde flux-gevulde draad of wacht tot er een afgeschermde behuizing is gebouwd.
Wat is het ideale diktebereik voor MIG?
Voor koolstofstaal is ongeveer 3 mm tot 12 mm de goede plek, terwijl platen tot ongeveer 1 mm ook bruikbaar zijn bij kortsluitoverdracht. Boven de 12 mm heeft de verbinding een afschuining en meerdere passages nodig, waardoor het snelheidsvoordeel van MIG wordt aangetast.
Waarom ziet mijn MIG-las er poreus uit?
In volgorde van waarschijnlijkheid: vervuiling zoals olie, walshuid of galvaniseren; een dwarstrek die het beschermgas stript; te veel gasstroom veroorzaakt turbulentie; of een losse regelaarfitting die lucht in de leiding zuigt.
Is MIG goed voor verticaal en bovenhoofds lassen?
Het werkt, maar het is niet meer op zijn best. Verticaal omhoog vereist een lagere draadaanvoersnelheid en een lichte weving om het zwembad onder controle te houden, en lassen boven het hoofd vermindert zowel de afzettingssnelheid als het comfort voor de operator, waardoor de productiviteit doorgaans met een derde of meer daalt.
Welk gasmengsel geeft de beste MIG-resultaten op zacht staal?
Een mengsel van 75-85% argon met de rest CO2 dekt het meeste werk: een hoger CO2-gehalte verbetert de penetratie en bevochtiging op vuile plaat, terwijl een hoger argon de boog gladder maakt en spatten op dun materiaal vermindert.
Simpel gezegd: MIG-lassen is het meest effectief wanneer schoon metaal van gemiddelde dikte wordt gelast in een vlakke of horizontale positie, binnenshuis, met een stabiel gasscherm en een draadaanvoersnelheid die is afgestemd op de spanning. Als die omstandigheden goed zijn, levert het proces zijn volledige snelheid, penetratie en uiterlijk op; fixeer het werkstuk zodat de klus in de boog komt, en dezelfde omstandigheden gelden voor acht uur per dienst in plaats van acht minuten.