Het lassen van roestvrij staal aan koolstofstaal is een veel voorkomende maar technisch veeleisende verbindingstaak. De betrouwbare route is eenvoudig: selecteer een overgelegeerde austenitische vulstof zoals ER309L, gebruik een procedure met lage warmte-inbreng en voorkom ijzerverontreiniging vanaf de koolstofstaalzijde. In de praktijk elimineren deze drie beslissingen de meeste scheuren, overmatige hardheid en voortijdige corrosiefouten.
Ondanks de waargenomen problemen komen er ongelijksoortige metalen verbindingen tussen roestvrij staal en koolstofstaal voor in chemische fabrieken, voedselleidingen, waterbehandelingssystemen en constructief staalwerk. De sleutel is om het niet te zien als het lassen van twee vergelijkbare materialen; het is een gecontroleerd proces voor het beheersen van legering en verdunning.
Waarom het lassen van roestvrij staal aan koolstofstaal anders is
Het fundamentele probleem is dat koolstofstaal en roestvrij staal verschillen wat betreft chemie, thermische uitzetting en mechanische respons. Koolstof migreert tijdens het verwarmen van het koolstofstaal naar de laszone, waardoor een harde, broze martensietband bij de smeltlijn en een verzachte ontkoolde laag aan de koolstofstaalzijde kan ontstaan. Austenitisch roestvrij staal zet ook ongeveer 50 procent meer uit dan koolstofstaal, waardoor de verbinding na afkoeling aanzienlijke restspanningen ontwikkelt. Tegelijkertijd vermindert de verdunning van het koolstofstalen basismetaal het chroom- en nikkelgehalte in de lasafzetting. Als het vulmetaal niet overgelegeerd is, kan de voltooide las een slechte corrosieweerstand of een lage taaiheid hebben.
- Koolstofmigratie veroorzaakt plaatselijke hardheid en verbrossing.
- De thermische uitzettingsmismatch verhoogt de restspanning en het risico op vervorming.
- Lasverdunning verandert de chemie van het afgezette metaal.
- IJzerverontreiniging aan de RVS-zijde kan later roestvorming veroorzaken.
Het juiste vulmetaal kiezen
Het korte antwoord is om 309L of 309Mo te gebruiken voor de meeste roestvast-koolstofstaalverbindingen. Deze legering biedt voldoende chroom en nikkel om de verdunning door koolstofstaal te tolereren en toch een austenitische lasstructuur met goede corrosieweerstand achter te laten. 308L, dat is ontworpen om roestvast staal 304 met zichzelf te verbinden, beschikt niet over deze extra legeringsreserves en wordt niet aanbevolen voor ongelijksoortige verbindingen.
| Vuller | Beste gebruikt voor | Belangrijkste kenmerken | Belangrijke overweging |
|---|---|---|---|
| 308L | Het verbinden van roestvrij staal 304 met zichzelf | Hoge corrosie en esthetische afwerking | Niet genoeg Cr/Ni voor hoge verdunning; martensiet kan vormen |
| 309L / 309Mo | Lassen van roestvast staal op koolstofstaal | Goede verdunningstolerantie; is bestand tegen hardbare structuren | Eerste keuze voor de meeste serviceomgevingen |
| 316L | Verbinding maken met 316 roestvrij staal of toepassingen met hogere putjes | Molybdeen zorgt voor weerstand tegen putjesvorming | Nog steeds niet geschikt voor verdunning van koolstofstaal; gebruik in plaats daarvan 309Mo |
| 312 | Sterke ongelijksoortige en moeilijk te lassen combinaties | Hoog ferrietgehalte, barstbestendig | Hogere sterkte maar lagere ductiliteit; vereist een lage warmte-inbreng |
| ERNiCr-3 | Service bij hoge temperaturen en thermische cycli | Op nikkel gebaseerd, lage thermische uitzetting | Hogere kosten; uitstekende weerstand tegen vermoeiingsscheuren |
Voor gebruik bij hoge temperaturen of intensief gebruik zijn op nikkel gebaseerde vulmetalen zoals ERNiCr-3 een betere keuze dan 309L. Het nikkelrijke lasmetaal is beter bestand tegen koolstofmigratie en heeft een uitzettingscoëfficiënt die dichter bij die van koolstofstaal ligt, waardoor de thermische vermoeidheid wordt verminderd. Voor algemene toepassingen is 309L echter de bewezen, kosteneffectieve optie.
Beste lasprocessen voor ongelijksoortige verbindingen
GTAW is het beste proces voor kritisch roestvast staalwerk, maar GMAW, FCAW en SAW kunnen allemaal acceptabele lassen produceren met de juiste parameters. De controlerende factoren zijn warmte-inbreng, beschermgas en rijsnelheid.
- GTAW (TIG): Beste voor dunwandige buizen en wortelpassages, omdat dit een nauwkeurige warmtebeheersing en lage afzetting oplevert. Gebruik een vulstaaf van ER309L en een argon- of argon-heliumafscherming.
- GMAW (MIG): Beste voor productie met gemiddelde dikte. Gebruik pulsspray of kortsluitoverdracht om de warmte-inbreng te beperken. Een beschermgas van argon met 2–5% CO2 is gebruikelijk; vermijd 100% CO2.
- FCAW: Goed voor dikke plaat- en veldreparaties. Gebruik E309LT1-1-draad en een gemengde argon/CO2-afscherming voor vlakke en horizontale lassen. Slakken moeten tussen de passages worden verwijderd.
- SAW: Efficiënt voor lange langsnaden op grote tanks of drukvaten. Gebruik een 309L-draad en een neutrale of chroomgebalanceerde flux. Zorgvuldige hittebeheersing is essentieel.
Gezamenlijke voorbereiding en netheid
Een schone, correct geprepareerde joint is het halve werk. Vuil, vet, aanslag en slijpstof van koolstofstaal kunnen porositeit en roestvlekken op de roestvrijstalen zijde veroorzaken. Gebruik speciale roestvrijstalen borstels en gereedschappen, en gebruik nooit een borstel die koolstofstaal heeft aangeraakt.
- Slijp of bewerk de verbindingsvlakken vlak voor het lassen tot blank metaal.
- Ontvet beide zijden met aceton of een oplosmiddel bedoeld voor lasvoorbereiding.
- Gebruik voor een stootvoeg in een plaat een enkele V-groef met een ingesloten hoek van 60–70 graden en een grondvlak van 1–2 mm.
- Gebruik bij het lassen van de grondlaag een steunbalk of reinig de achterkant met argon om oxidatie te voorkomen.
- Houd de koolstofstalen zijde en de roestvrijstalen zijde gescheiden tijdens het monteren; gebruik indien mogelijk aparte klemmen.
Voorverwarming, tussendoorgangstemperatuur en warmte-invoer regelen
Warmtemanagement is de belangrijkste variabele na de keuze van het vulmiddel. Voorverwarmen is voor de meeste verbindingen niet nodig, maar als het gedeelte dik is of de verbinding sterk vastzit, is een maximale voorverwarming van 100°C acceptabel. Een hogere voorverwarming versnelt de koolstofmigratie en produceert een dikkere martensietband. De interpasstemperatuur moet onder de 150°C blijven en de las moet worden opgebouwd met stringer kralen in plaats van brede weefsels.
| Proces | Huidig | Spanning | Reissnelheid | Warmte-inbreng (ongeveer) |
|---|---|---|---|---|
| GTAW | 100–150 A | 12–15 V | 100–150 mm/min | 0,6–1,5 kJ/mm3 |
| GMAW (puls) | 180–220 A | 22–26 V | 300–400 mm/min | 1,0–1,8 kJ/mm3 |
| FCAW | 220–280 A | 26–30 V | 350–450 mm/min | 1,2–2,0 kJ/mm3 |
Een nuttige regel is om de warmte-inbreng zo laag mogelijk te houden zonder een gebrek aan fusie te veroorzaken. Gebruik korte passages en laat de verbinding tussen de passages afkoelen als de temperatuur tussen de passages stijgt.
Positionering en automatisering voor betrouwbare lassen
Door het werkstuk in de meest gunstige richting te positioneren en gebruik te maken van mechanische voortbewegingssnelheidsregeling zullen defecten bij het lassen van ongelijksoortige metalen dramatisch worden verminderd. Eenvoudig handmatig lassen kan werken, maar het draaien van de verbinding naar de vlakke positie is veel betrouwbaarder.
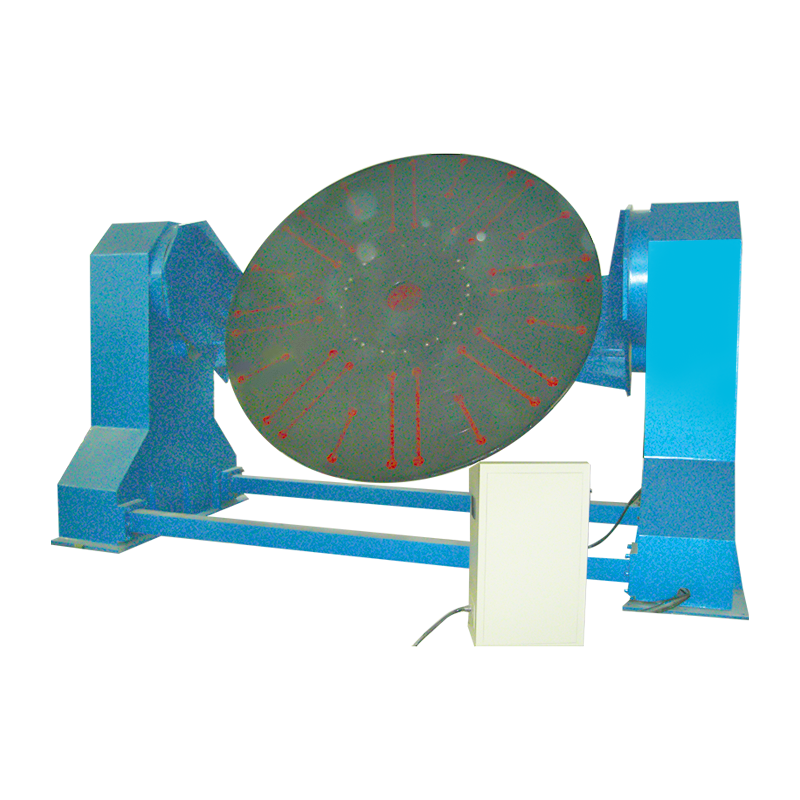
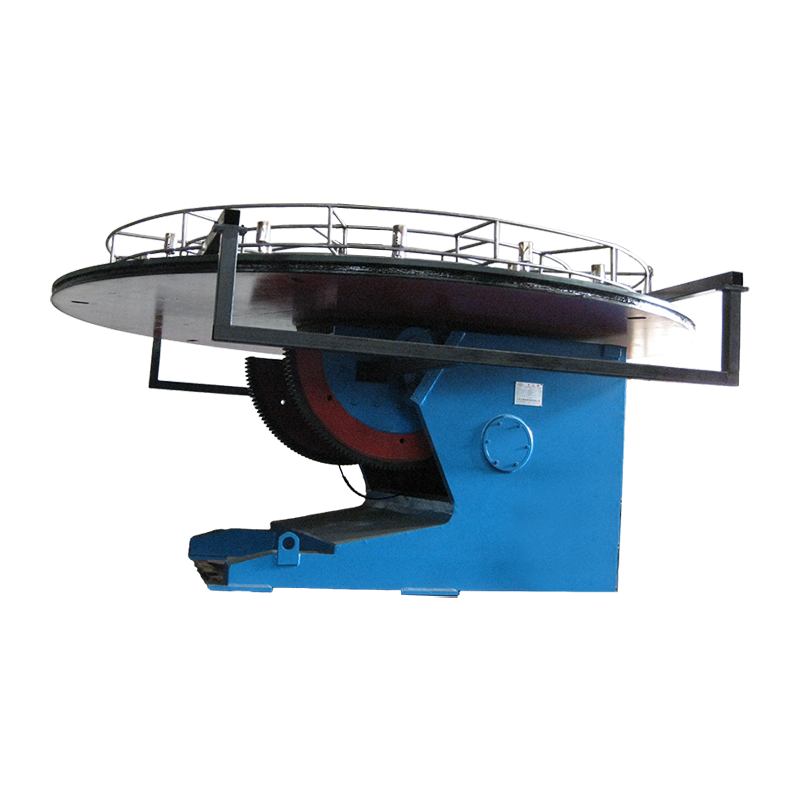
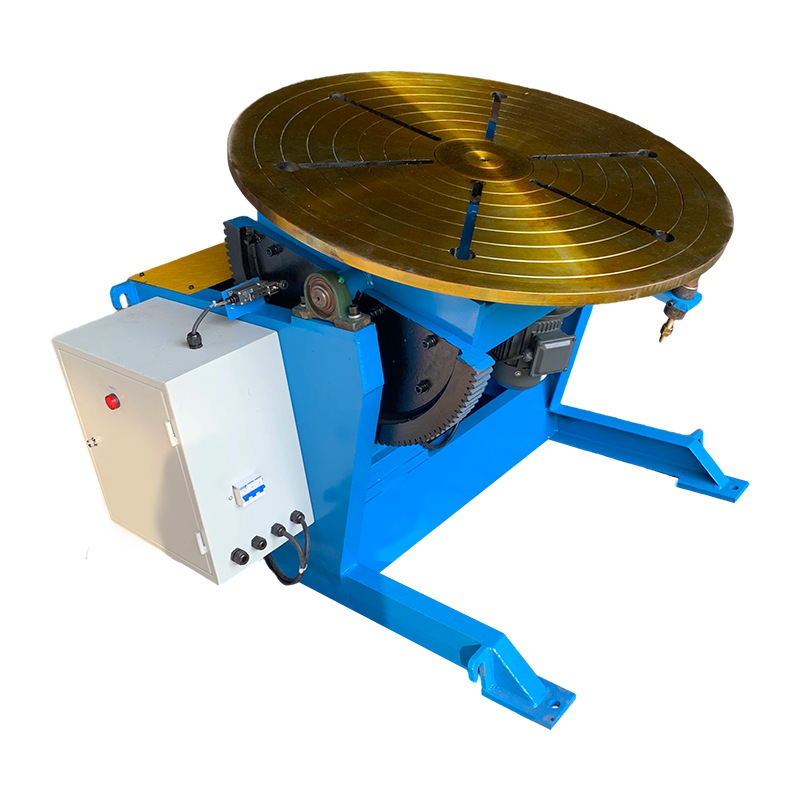
Voor assemblages en fittingen met kleine diameter kan een lasversteller de verbinding in een handige hoek presenteren en het werkstuk draaien terwijl de lasser de toorts stabiel houdt.
 Conventionele lasversteller van 1 ton voor kleine montages Deze conventionele lasversteller heeft een nominaal vermogen van 1 ton en roteert assemblages met een klein kaliber in handige hoeken, waardoor lassers de toorts stabiel kunnen houden en een consistente positionering van de verbindingen kunnen bereiken. Bekijk Product →
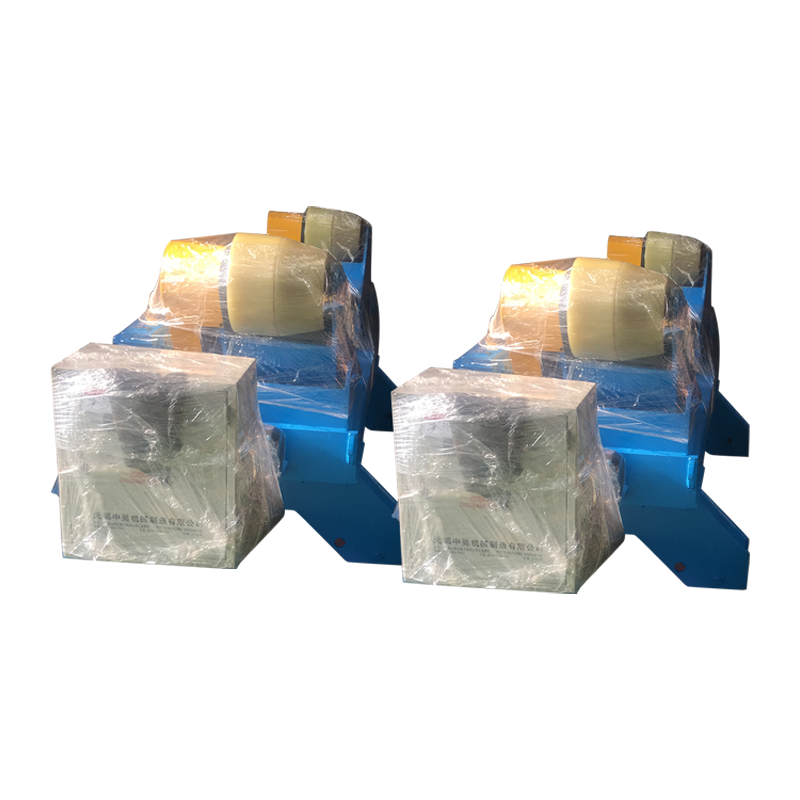
Voor tankschalen, pijpspoelen en cilindrische secties draait een lasrotator de naad met een gecontroleerde snelheid, zodat het lasbad in een consistent vlakke positie blijft. Deze aanpak is vooral handig wanneer het gecombineerde roestvrijstalen en koolstofstaalwerk te zwaar is om met de hand te manipuleren. U kunt er meer over lezen hoe roterende lasverbindingen herbewerking bij de productie van metalen tanks en pijpen verminderen .
 Lasrotator van 10 ton met elektrische orbitale beweging en heffen Een lasrotator van 10 ton met elektrische orbitale beweging en elektrisch heffen, ontworpen om zware cilindrische naden met een gecontroleerde snelheid te draaien, waardoor het smeltbad vlak blijft voor consistente resultaten. Bekijk Product →
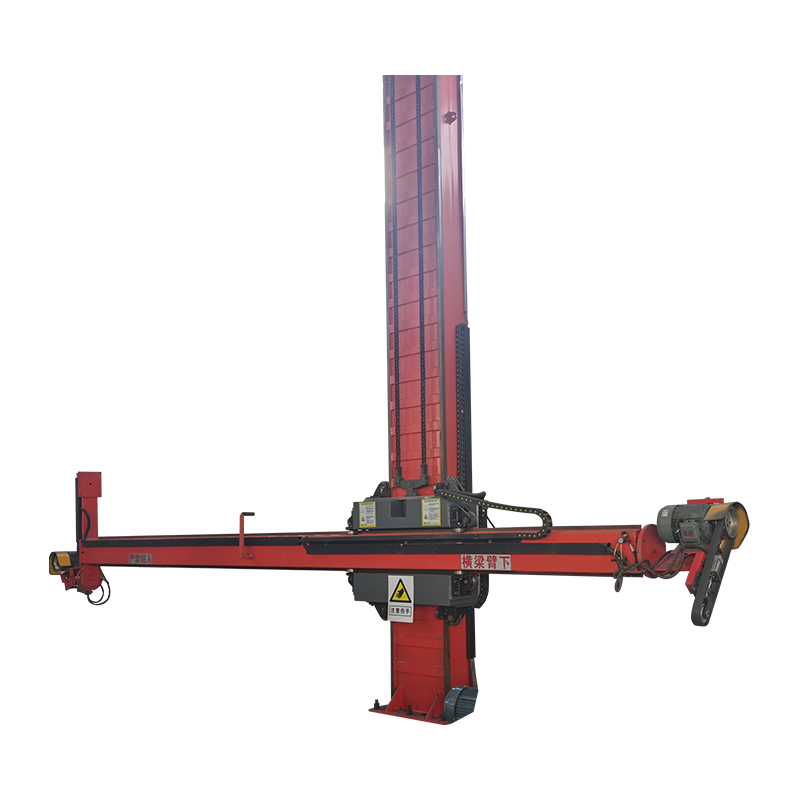
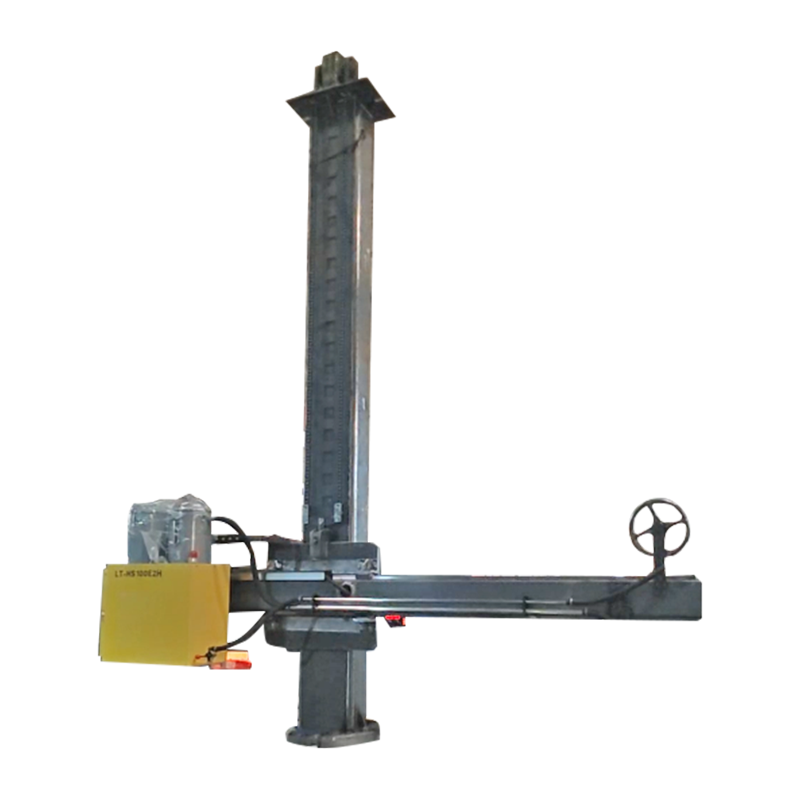
Voor langere lasnaden waarvoor GMAW of SAW nodig is, beweegt een kolom-en-giekmanipulator de laskop met een gelijkmatige snelheid langs de verbinding en houdt de toortshoek vast. Hierdoor wordt de menselijke variabiliteit weggenomen die vaak verdunningspieken en koude ronden veroorzaakt.
 Aangepaste 4030 kolom en giek met elektrische orbitale beweging Een op maat gemaakte kolom-en-giekmanipulator met elektrische orbitale beweging, die de laskop langs lange naden beweegt met een constante snelheid en een vaste hoek, waardoor de menselijke variabiliteit voor GMAW of SAW wordt verminderd. Bekijk Product →
Deze opstellingen elimineren de noodzaak van een goede procedure niet, maar ze maken het veel gemakkelijker om de strategie met lage interpass-temperatuur en lage warmte-input te handhaven waar de 309L op vertrouwt.
Inspectie na het lassen en oppervlaktebehandeling
Inspecteer na het lassen de verbinding zorgvuldig, vooral de smeltlijn aan de koolstofstalen zijde. Een hardheidswaarde boven de 350 HV in die zone geeft vaak aan dat de warmte-inbreng te hoog was of dat de vulstof verkeerd was. Oppervlakte-inspectie met penetrantonderzoek kan scheuren en porositeit aan het licht brengen, terwijl ultrasoon of radiografisch onderzoek wordt gebruikt wanneer het onderdeel kritisch is.
Als de roestvrije kant in aanraking komt met corrosieve media, verwijder dan de lasverkleuring en de oxidelaag door middel van beitsen of staalborstelen en passiveer vervolgens het oppervlak. Zorg ervoor dat er geen koolstofstaaldeeltjes aan de roestvrije kant achterblijven, omdat deze gaan roesten en een geconcentreerde corrosiecel vormen. Wanneer spanningsverlichting vereist is door de toepassingscode, houd de temperatuur dan laag en kort (ideaal rond de 350–400°C) om de koolstofdiffusie te beperken.
Veelvoorkomende discontinuïteiten en hoe u ze kunt vermijden
De meeste defecten in deze materiaalcombinatie kunnen worden vermeden als u bij 309L of een nikkellegering blijft, de hitte onder controle houdt en de verbinding schoon houdt. In de onderstaande tabel worden de veelvoorkomende problemen en oplossingen vermeld.
| Defect | Waarschijnlijke oorzaak | Corrigerende actie |
|---|---|---|
| Porositeit | Natte flux, olieachtige oppervlakken, gebrek aan afscherming | Ontvetten, drogen van verbruiksartikelen, gasstroom en mondstukafstand controleren |
| Heet kraken | Hoog zwavel- of fosforgehalte in onedel metaal; hoge warmte-inbreng | Voegranden reinigen; gebruik 309L of 312 vulmiddel; lagere warmte-inbreng |
| Martensietvorming | Hoge verdunning, hoge interpasstemperatuur | Gebruik overgelegeerd vulmiddel; houd de interpass onder 150°C; het weven verminderen |
| Ondersnijding | Overmatige stroom- of rijsnelheid | Verminder de lasstroom; langzaam iets vertragen of de pistoolhoek aanpassen |
| Roest aan roestvrije kant | IJzerverontreiniging door borstels of slijpen | Gebruik speciaal roestvrijstalen gereedschap; reinigen en passiveren na het lassen |
Veelgestelde vragen
Kan ik RVS aan koolstofstaal lassen met 308L?
Dat kan, maar het is geen goed idee. Koolstofstaal verdunt het 308L-lasbad, waardoor het chroom- en nikkelgehalte voldoende wordt verlaagd om martensiet te vormen en de corrosieweerstand te verminderen. 309L is het minimaal aanbevolen vulmiddel voor deze afwijkende combinatie.
Moet ik voorverwarmen voordat ik roestvrij staal aan koolstofstaal ga lassen?
Meestal nee. Voor dikke delen of sterk vastzittende verbindingen is een maximale voorverwarming van 100°C acceptabel. Hogere temperaturen versnellen de koolstofmigratie en creëren een brosse laag op de fusielijn.
Zal de lasverbinding roesten?
De koolstofstalen zijde zal roesten als deze niet wordt beschermd. De roestvrije zijde moet corrosiebestendig blijven als het oppervlak wordt gereinigd en gepassiveerd en ijzerverontreiniging wordt voorkomen. Bedek of verf de koolstofstalen zijde voor onderhoud aan de buitenkant.
Kan ik MIG-lassen gebruiken met 100% CO2-beschermgas?
Het wordt niet aanbevolen. Zuiver CO2 voegt koolstof toe aan de las en oxideert chroom, waardoor de corrosieweerstand van de roestvrijstalen kant afneemt. Gebruik argon gemengd met 2–5% koolstofdioxide, of argon met 1–2% zuurstof.