I-balken worden op twee fundamentele manieren gemaakt: het warmwalsen van een enkele stalen knuppel of het aan elkaar lassen van drie stalen platen. Heetwalsen produceert de meeste standaard structurele secties, terwijl gelaste fabricage aangepaste plaatliggers creëert. De keuze hiertussen hangt af van de vereiste sectiegrootte, hoeveelheid en tolerantiebehoeften.
Wat is een I-balk?
Een I-balk is een stalen element met een verticaal lijf en twee horizontale flenzen, in de vorm van de letter "I". De geometrie plaatst de grootste hoeveelheid materiaal daar waar de buigspanningen het grootst zijn, waardoor het profiel uitzonderlijk efficiënt is voor zowel buig- als axiale belastingen.
De diepte van de sectie, flensbreedte en lijfdikte variëren allemaal afhankelijk van de structurele toepassing. Standaard gewalste I-balken volgen de gepubliceerde maattabellen, terwijl gelaste plaatliggers op vrijwel elke praktische maat kunnen worden ontworpen.
Productie van warmgewalste I-balken
Heetwalsen is de meest gebruikelijke methode voor het produceren van standaard I-balken, omdat het consistente mechanische eigenschappen, nauwe toleranties en een hoog productievolume biedt tegen relatief lage kosten per meter.
Smelten en verfijnen
Het proces begint met het creëren van een schone, gelegeerde staalsmelt met nauwkeurige chemie. Schrootstaal of primair ijzer wordt gesmolten in een vlamboogoven of basiszuurstofoven, en legeringselementen zoals mangaan, chroom en nikkel worden toegevoegd om de vereiste kwaliteit te bereiken. Onzuiverheden zoals zwavel en fosfor worden tijdens het raffineren verwijderd om de lasbaarheid en taaiheid te garanderen.
Gieten
Het verfijnde gesmolten staal wordt gegoten in rechthoekige knuppels of bloemen die in het uiteindelijke profiel worden gerold. De knuppel wordt gestold, afgekoeld en vervolgens opnieuw verwarmd in een opwarmoven tot ongeveer 1200°C voordat het walsen begint.
Rollend
Een opnieuw verwarmde knuppel wordt tot een I-profiel gevormd door deze door een reeks walsstellingen in een universele walserij te voeren. Horizontale en verticale rollen vormen geleidelijk het lijf en de flenzen. De bewerking omvat voorbewerkingsgangen, tussenliggende gangen en een laatste nabewerkingsgang die de exacte afmetingen en oppervlakteconditie controleert. Het walsen vindt plaats iets boven de herkristallisatietemperatuur, wat de korrelstructuur verfijnt en de sterkte en taaiheid verbetert.
Warmtebehandeling
Na het walsen laat men de I-balk op natuurlijke wijze afkoelen of wordt hij onderworpen aan gecontroleerde thermische cycli. Normaliseren, blussen of temperen kan worden gebruikt voor service bij hoge sterkte of bij lage temperaturen. De afkoelsnelheid heeft rechtstreeks invloed op de hardheid, vloeigrens en lasbaarheid van het voltooide gedeelte.
Testen en inspectie
Afgewerkte warmgewalste I-balken worden gecontroleerd op chemische samenstelling, treksterkte, vloeigrens en rek. Maatvoeringscontroles bevestigen flensbreedte, lijfdikte, lengte en rechtheid volgens erkende normen zoals AISC of EN. Niet-destructieve tests, meestal ultrasone of magnetische deeltjesinspectie, kunnen worden toegepast voor kritische dragende toepassingen.
Gelaste I-Beam-productie
Gelaste I-balken, ook wel plaatliggers genoemd, worden vervaardigd uit drie afzonderlijke staalplaten: één lijf en twee flenzen. Deze methode wordt gekozen wanneer warmgewalste profielen te groot zijn, wanneer ongebruikelijke diepten nodig zijn of wanneer plaatafmetingen een beter economisch rendement kunnen opleveren voor een specifiek project.
Snij- en plaatvoorbereiding
Platen worden op de gewenste breedte en lengte gesneden met behulp van CNC-vlamsnijden, plasmasnijden of zagen. De lijf- en flensplaten worden doorgaans gestraald om walshuid te verwijderen, en de randen worden afgeschuind wanneer lassen met volledige penetratie vereist zijn.
Fit-Up en hechtlassen
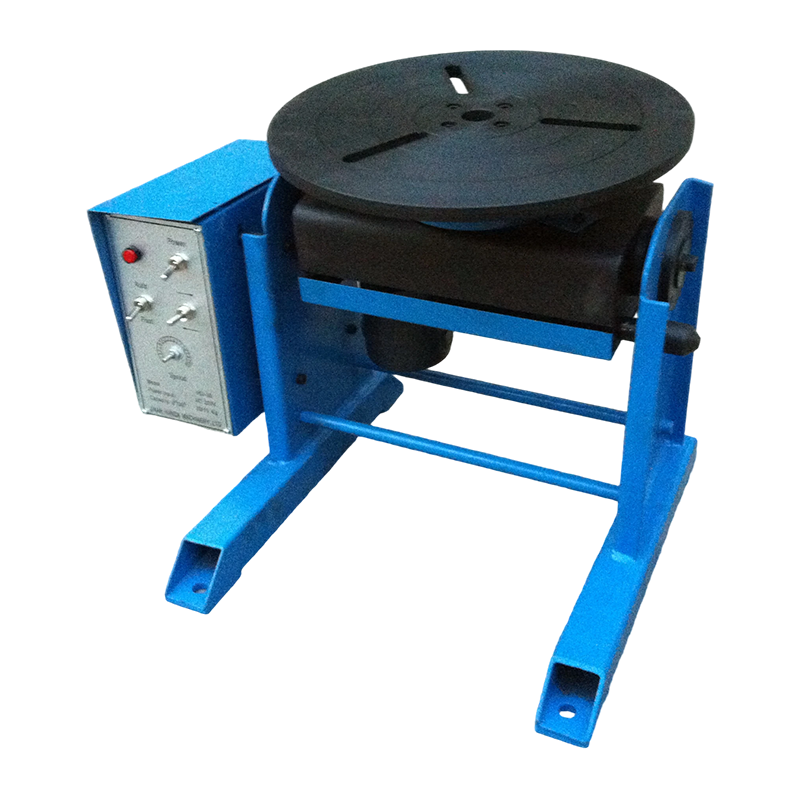
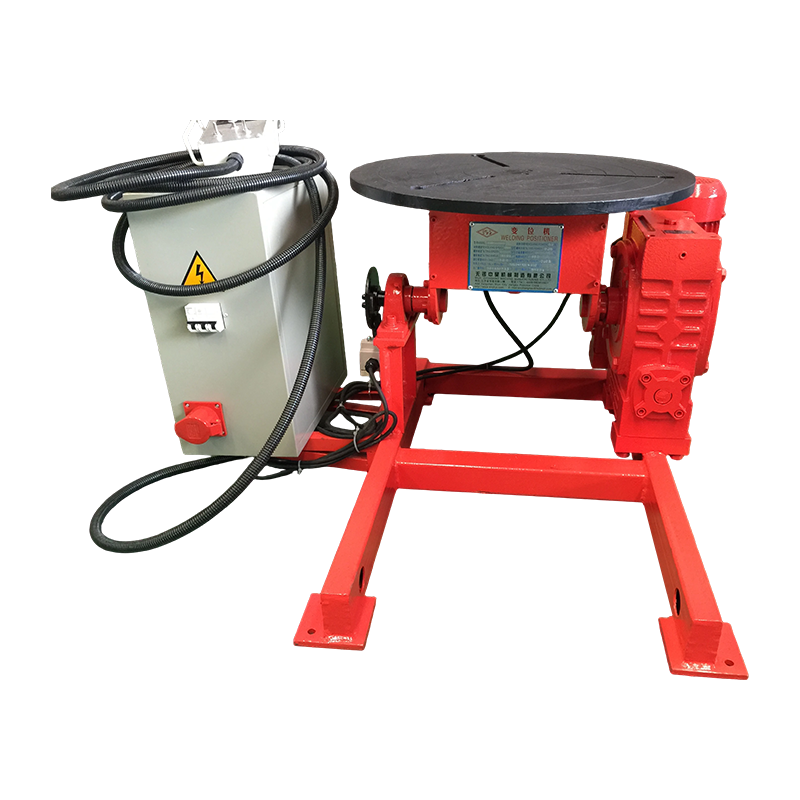
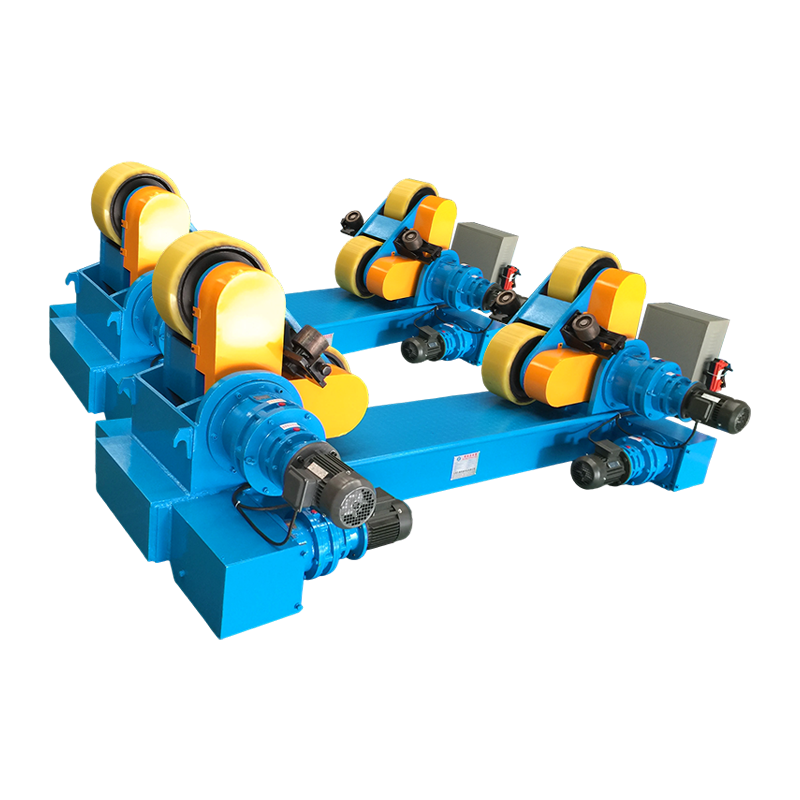
De gesneden platen worden vastgeklemd in een armatuur die het lijf loodrecht op de flenzen houdt, en er worden hechtlassen aangebracht om de vorm van het geheel te behouden. Een op maat gemaakte lasrotator met hydraulisch heffen en handmatige orbitale beweging kan helpen bij het uitlijnen van de assemblage, zelfs voor grotere secties, waardoor de nauwkeurigheid en de veiligheid van de werknemers worden verbeterd.
 40T Fit-Up lasrotator met hydraulisch heffen en handmatige orbitale beweging Deze rotator helpt bij het uitlijnen van grote lijf-naar-flens-assemblages, waardoor de nauwkeurigheid en veiligheid tijdens hechtlassen worden verbeterd. Het hydraulische heffen en de handmatige orbitale beweging vergemakkelijken het positioneren van zwaardere secties. Bekijk Product →
Automatisch lassen
Het geplakte geheel wordt gelast met behulp van ondergedompeld booglassen (SAW) of gasmetaalbooglassen (GMAW). Een lascentrum of kolomgiek positioneert de toorts langs de verbinding, en de balk wordt vaak op rollen ondersteund om een constante voortbewegingssnelheid te behouden. De warmte-inbreng moet worden gecontroleerd om vervorming en restspanningen te beperken, vooral bij lange, dunne banen.
Afwerking en inspectie
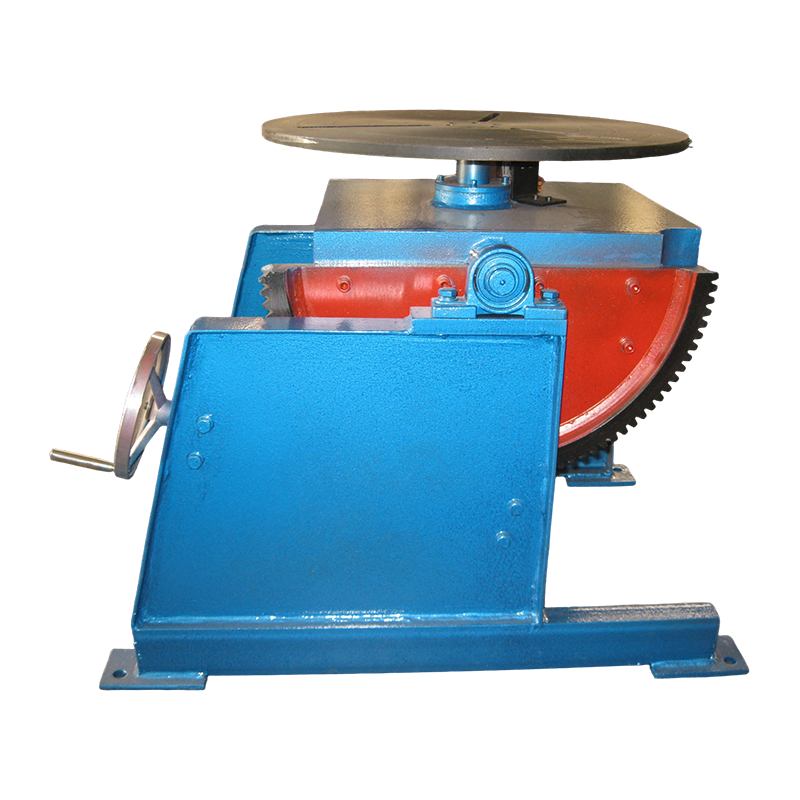
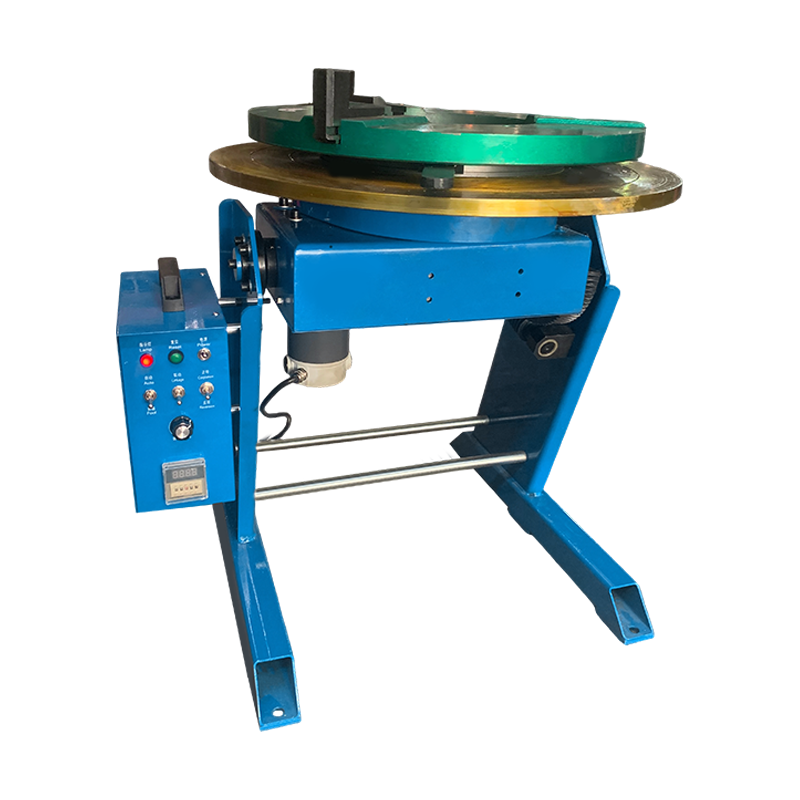
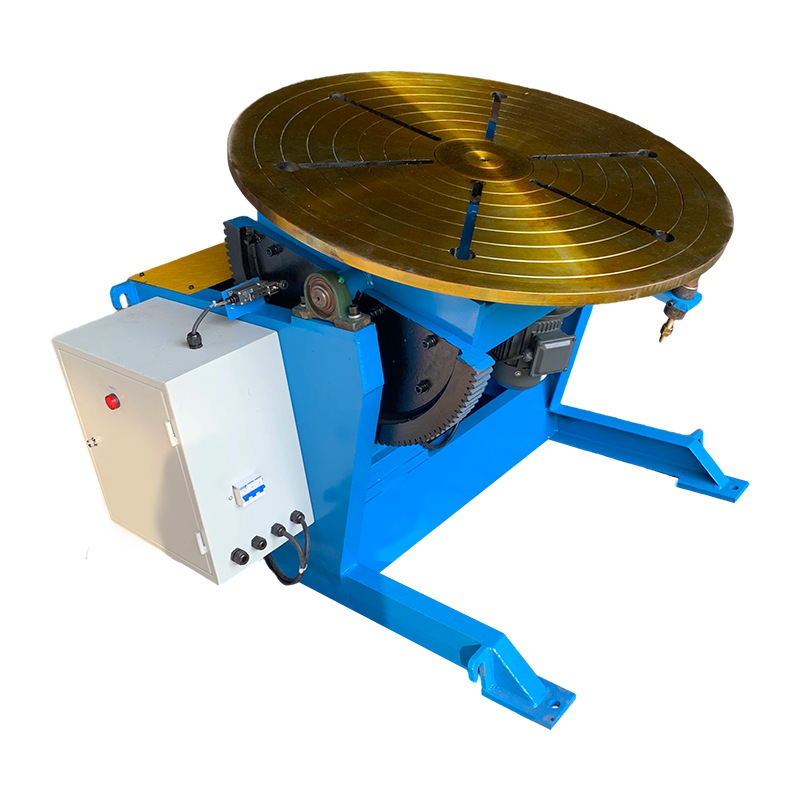
Na het lassen kan de balk worden rechtgetrokken en kunnen de lasoppervlakken worden geslepen waar dat is aangegeven. Voor herhaaldelijke handelingen kan een servogestuurde lasversteller de balk kantelen, waardoor de toegang voor de operator tijdens de afwerking en inspectie wordt verbeterd. Gelaste I-balken worden visueel en met ultrasone tests geïnspecteerd op de verbindingspunten tussen lijf en flens, en dimensionale controles verifiëren de lijfhoogte, flensbreedte en welving.
 Servogestuurde laspositioneerder voor het afwerken en inspecteren van balken Deze positioner kantelt gelaste balken, waardoor de toegang voor de operator wordt verbeterd tijdens het rechttrekken, slijpen en inspectie. De servobesturing maakt een nauwkeurige afstelling mogelijk voor een efficiënte afwerking. Bekijk Product →
Warmgewalste versus gelaste I-balken
Warmgewalste profielen domineren standaard bouwtoepassingen, terwijl gelaste plaatliggers de voorkeur verdienen wanneer aangepaste formaten of uitzonderlijk grote diepten vereist zijn. De belangrijkste afweging is de kosten per meter versus ontwerpflexibiliteit.
| Aspect | Warmgewalst | Gelast |
|---|---|---|
| Proces | Enkele knuppel gevormd in een walserij | Drie aan elkaar gelaste stalen platen |
| Sectiegrootte | Standaardprofielen tot praktische rollimieten | Aangepaste breedte en diepte, waarbij vaak de gewalste limieten worden overschreden |
| Kosten | Lager per meter voor standaardmaten | Hogere fabricagekosten |
| Productiesnelheid | Zeer hoog volume | Langzamer, project voor project |
| Flexibiliteit | Beperkt tot beschikbare druppelgroottes | Zeer dimensionaal |
| Typische toepassingen | Gebouwen, bruggen, machineframes | Zware constructies, liggers met grote overspanningen, gespecialiseerd materieel |
Kwaliteitscontrole en normen
Kwaliteitscontrole bij de productie van I-balken is gebaseerd op chemische analyse, mechanische tests en dimensionale verificatie aan de hand van erkende structurele normen. Warmgewalste profielen volgen doorgaans de AISC- of EN-normen, terwijl gelaste balken vallen onder AWS D1.1 of een gelijkwaardige structurele lascode.
Voor gelaste I-balken is de kwalificatie van lasprocedures en lassers niet onderhandelbaar. Het beheersen van de warmte-inbreng, het zorgen voor een goede montage en het selecteren van de juiste lasapparatuur zijn allemaal van cruciaal belang voor het produceren van een goede las van lijf tot flens. Je kunt ontdekken hoe modern lastechnologie heeft een diepere invloed op de staalproductie en -kwaliteit.
Veelgestelde vragen
Worden alle I-balken gemaakt door warmwalsen?
Nee. I-balken kunnen warmgewalst of gelast worden. Gewalste profielen komen het meest voor, maar gelaste plaatliggers worden gebruikt wanneer grote of ongebruikelijke afmetingen nodig zijn.
Wat is het verschil tussen een I-balk en een H-balk?
De flenzen van een H-balk zijn over het algemeen breder en meer parallel, terwijl standaard I-balkflenzen een lichte tapsheid hebben. Beide worden vervaardigd met behulp van vergelijkbare wals- of lasprocessen.
Hoe worden gebogen I-balken gemaakt?
Gebogen I-balken worden doorgaans geproduceerd door koudwalsen, inductiebuigen of door het lijf te snijden en de platen in een bocht te lassen. In het verleden werden gebogen stalen balken vaak gemaakt door autogeen snijden en lassen.
Welke staalsoorten zijn typisch voor I-balken?
Veel voorkomende structurele kwaliteiten zijn ASTM A992, A572 en EN S275/S355. De selectie hangt af van de vereisten voor belasting, ductiliteit en lasbaarheid.
Hoe worden gelaste I-balken geïnspecteerd?
Gelaste I-balken worden visueel en met ultrasoon testen op de laszones gecontroleerd. Maatvoeringscontroles verifiëren de lijfhoogte, flensbreedte en rechtheid ten opzichte van de ontwerptekening.
Conclusie
Begin met de structurele vereisten en kies vervolgens de productiemethode. Standaard gewalste I-balken zijn het meest economisch voor een typische constructie. Wanneer het ontwerp aangepaste diepten, zware belastingen of grote plaatliggersecties vereist, biedt gelaste fabricage de benodigde flexibiliteit. Net zo belangrijk als het lasproces zelf – vooral op een productielijn – is het gebruik van betrouwbare handling- en positioneringsapparatuur. Een goede montage, gecontroleerde warmte-inbreng en goede inspectie zijn de sleutels tot een structureel gezonde I-balk.