Antwoord eerst: de gereedschappen en apparatuur voor de metaalproductie die beslissen of een klus rendabel is, zijn de machines die de plaat snijden, het werkstuk draaien en de toorts op zijn plaats houden - niet het gereedschap in de handgereedschapskist. Voor een winkel met schepen met een diameter van 3 meter of constructiebalken van 12 meter betekent dat vier groepen: snijmachines, uitrusting voor het vasthouden en positioneren van werkstukken (rotators en positioneerders), lasautomatisering (kolom- en gieksystemen, laskoppen) en de ondersteunende items zoals slijpmachines, klemmen, meetinstrumenten, rookafzuiging en PBM's.
Metaalfabricage wordt gewoonlijk gedefinieerd als vier bewerkingen: het op maat snijden van het materiaal, het vormen ervan door rollen, buigen of persen, het verbinden door lassen of bouten, en het afwerken door slijpen, stralen en schilderen. Elke bewerking heeft zijn eigen uitrustingslijst en de prioriteiten verschuiven afhankelijk van de onderdeelgrootte. Plaatwerk wordt gedomineerd door scharen, kantbanken en handgereedschap, terwijl de zware fabricage van tanks, torens, pijpen en constructiestaal wordt gedomineerd door de machines die gewicht en hitte verwerken.
Hier vindt u de praktijktest. Voor een horizontaal gelaste tankwand van 30 ton en een diameter van 3 m hebben twee lassers ongeveer één ploegendienst per omtreksnaad nodig, omdat ze moeten stoppen, zich met een kraan moeten verplaatsen en weer op hun plaats moeten klimmen. Plaats hetzelfde omhulsel op een aangedreven lasrotator met de naad in de vlakke positie, en dezelfde twee lassers werken de naad in ongeveer 40 minuten af met behulp van ondergedompeld booglassen bij 500-700 A. Die enkele verandering is normaal gesproken meer waard dan de aanschaf van een tweede lasapparaat.
Snijapparatuur komt op de eerste plaats: vlam, plasma of laser?
Snijden is de eerste stap bij elke fabricageklus, en het is de plek waar de verkeerde machine voor het meeste nabewerking zorgt, omdat een snijrand die niet haaks is of door hitte vervormd is, niet goed zal sluiten in een lasverbinding.
Hoe de belangrijkste snijprocessen zich verhouden
Onderstaande cijfers zijn typische winkelwaarden. Exacte aantallen zijn afhankelijk van de machine, de gas- of sproeierset en de materiaalsoort.
| Proces | Typische dikte | Kerf en tolerantie | Waar het past |
|---|---|---|---|
| Zuurstof (vlam) | 6-150 mm en hoger | Kerf 2-4 mm, tolerantie rond /-1,5 mm, brede hittebeïnvloede zone | Dikke koolstofstalen plaat en structurele profielen; laagste kosten per meter boven 25 mm |
| Fijn plasma | 0,5-50 mm | Kerf 1,5-3 mm, tolerantie dichtbij /-0,5 mm, lichte slak op sommige kwaliteiten | Roestvrij staal en aluminium, winkels met gemengd materiaal, gemiddelde dikte |
| Vezellaser | 0,5-25 mm, dunner is sneller | Kerf 0,2-0,5 mm, tolerantie nabij /-0,1 mm, minimale vervorming | Beugels, plaat en strakke nesting waar de doorvoer van belang is |
Wat te controleren op een CNC-snijmachine
- Het tafelformaat en de raillengte moeten passen op het grootste bord dat u realistisch gezien koopt, plus nestmarge.
- Type aandrijving: portaal met dubbelzijdige aandrijving voor brede tafels; enkelzijdige aandrijving is goedkoper, maar buigt door onder belasting.
- Besturings- en nestingsoftware: offline programmeren bespaart doorgaans meer tijd dan een hogere snijsnelheid.
- Rook- en stofafzuiging, die de machinist beschermt en in de meeste werkplaatsen vereist is.
- Herhaalbaarheid: vraag een getal in mm per meter en verifieer dit met een uitgesneden monster in plaats van een brochure.
- Opties die de moeite waard zijn om voor te betalen: automatische toortshoogteregeling, schuine snijkoppen en vlamsnijden met dubbele toorts voor lange rechte randen.
Werkstukopspanning en positionering: de apparatuur die zich het snelst terugbetaalt
Als een werkplaats zich slechts één upgrade kan veroorloven, is positionering meestal de betere investering dan een andere lasser, omdat positionering de laspositie verandert van verticaal of boven het hoofd naar vlak, en vlak is waar hoge neersmeltsnelheden mogelijk zijn.
Lasrotators: stem het wielstel af op de schaal, niet alleen op de tonnage
Een lasrotator, ook wel draairol, rolframe of pijprotator genoemd, is een paar aangedreven en vrijlopende wielen die een cilindrisch werkstuk onder een laskop of een handmatige lasser roteren. Het draagvermogen wordt per paar bepaald en moet betrekking hebben op het werkstuk, het gereedschap en eventuele interne bevestigingen; een set van 100 ton is niet overdreven voor een schaal van 80 ton, omdat een niet-gecentreerde naad de belasting op één wiel verschuift.
- Wieltype: polyurethaan wielen beschermen bewerkte of geverfde oppervlakken, stalen wielen dragen de zwaarste lasten.
- Configuratie: zelfuitlijnende eenheden laten het werkstuk de wielhoek instellen, wat geschikt is voor verschillende diameters; verstelbare eenheden gebruiken vaste hoeken en zijn geschikt voor herhaalde productie van één diameter; Fit-up rotators voegen hydraulisch heffen en horizontaal duwen toe om longitudinale naden op tankschalen te sluiten.
- Diameterbereik: machines worden gespecificeerd op minimale en maximale taakdiameter, dus controleer of het bereik zowel uw kleinste als uw grootste tank omvat.
- Aandrijving en bediening: aandrijving met variabele frequentie met pendel- of voetbediening, rotatiesnelheden doorgaans tussen 100 en 1000 mm per minuut, plus inch-indeling voor uitlijning.
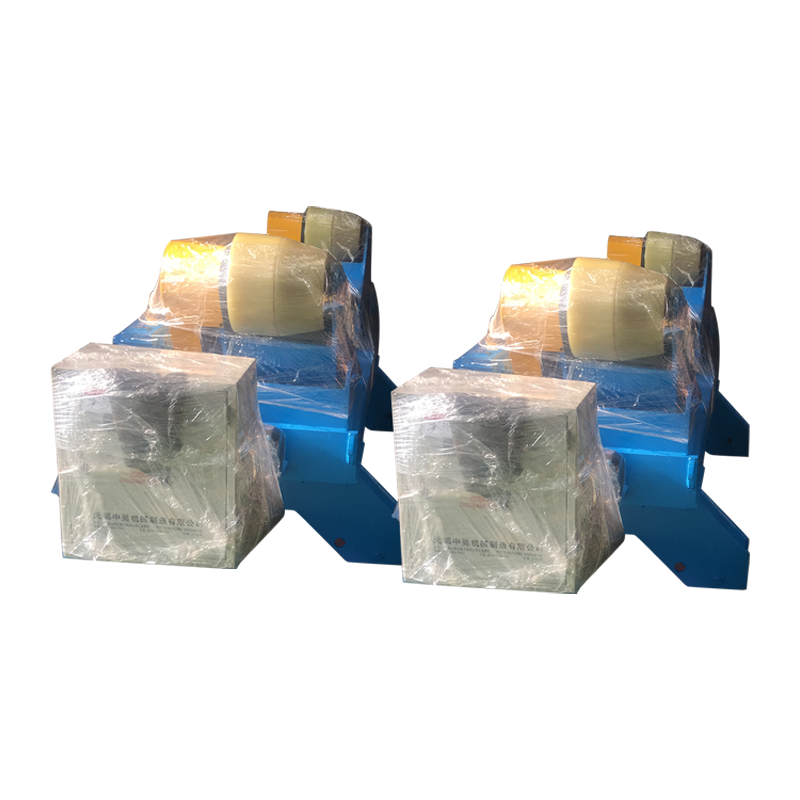
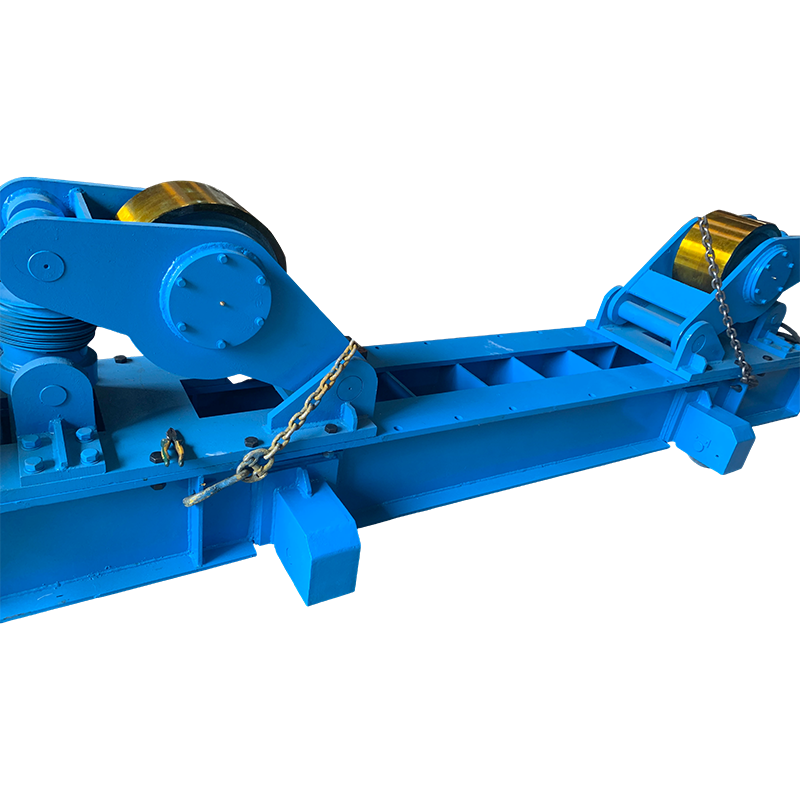 100T Fit-Up lasrotator met handmatige orbitale beweging Robuuste 100-tons fit-up rotator voor cilindrische werkstukken; handmatige railbeweging, instelbare hartafstand en stabiele naadlasondersteuning voor grote schepen. Bekijk Product →
Voor grote schepen is een fit-up rotator in de 100 ton-klasse met handmatige orbitale beweging een gebruikelijk uitgangspunt, en dezelfde logica verklaart hoe lasrotators de productie van metalen tanks en pijpen transformeren in de praktijk.
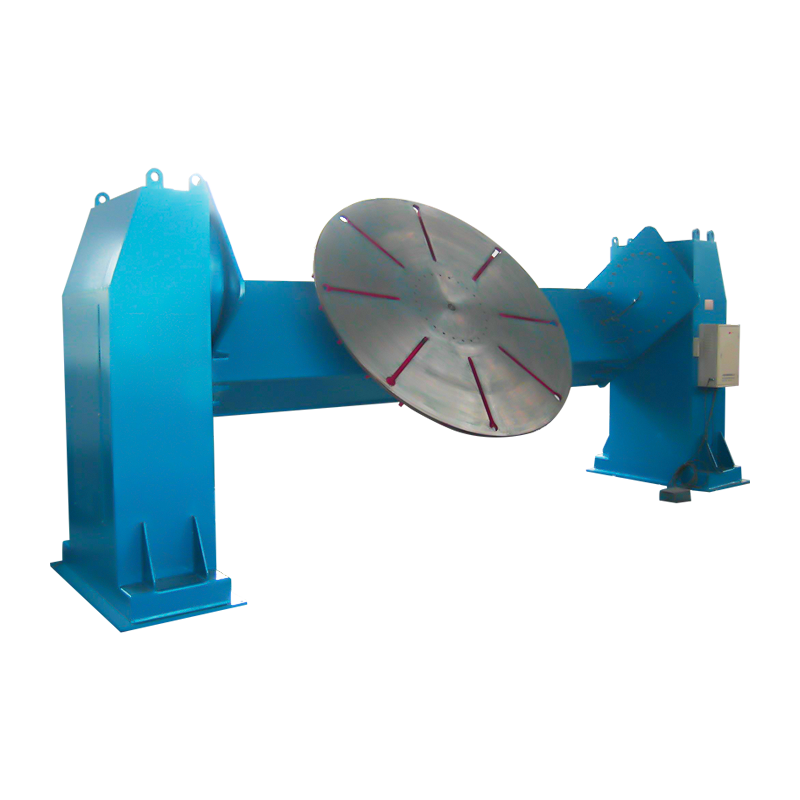
Laspositioneerders: koppel en excentriciteit zijn belangrijker dan het draagvermogen
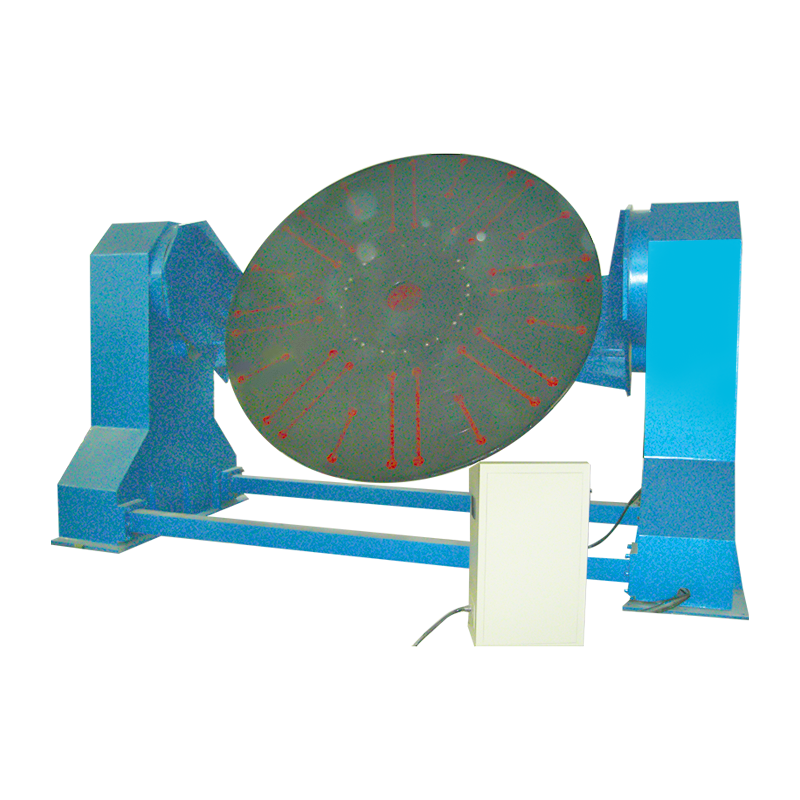
Een lasversteller wordt gespecificeerd op basis van koppel, meestal uitgedrukt in kNm, samen met de excentriciteit van de last, en niet alleen op basis van de last in kilogram. Een positioner van 3 ton met een grote tafel produceert mogelijk slechts 3-6 kNm kantelmoment, en een lang werkstuk dat weg van het midden van de tafel wordt geklemd, vermenigvuldigt de vraag.
- Belasting versus koppel: vraag de leverancier om te berekenen met uw werkelijke onderdeel en het zwaartepunt ervan.
- Configuratie: conventionele draaitafels met één kolom kunnen 30 kg tot tientallen tonnen dragen, tafels met dubbele kolom en L-type kunnen offset- of langwerpige onderdelen verwerken, en servogestuurde eenheden houden hun positie nauwkeurig vast voor geautomatiseerd lassen.
- Tafelkenmerken: T-gleuven of tapgaten voor klemming, een hol midden voor kabels en gas, en een aangegeven vlakheidswaarde voor nauwkeurige montage.
- Beweging: 360 graden rotatie met een kanteling van 0-90 graden is standaard, dus controleer het snelheidsbereik voor het lassen in vergelijking met laden en lossen.
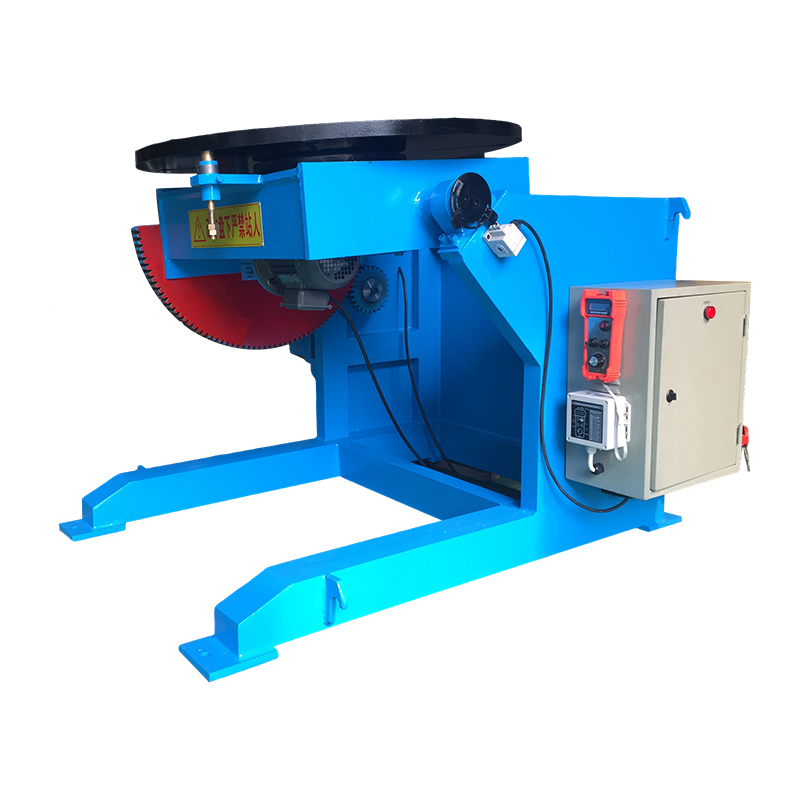
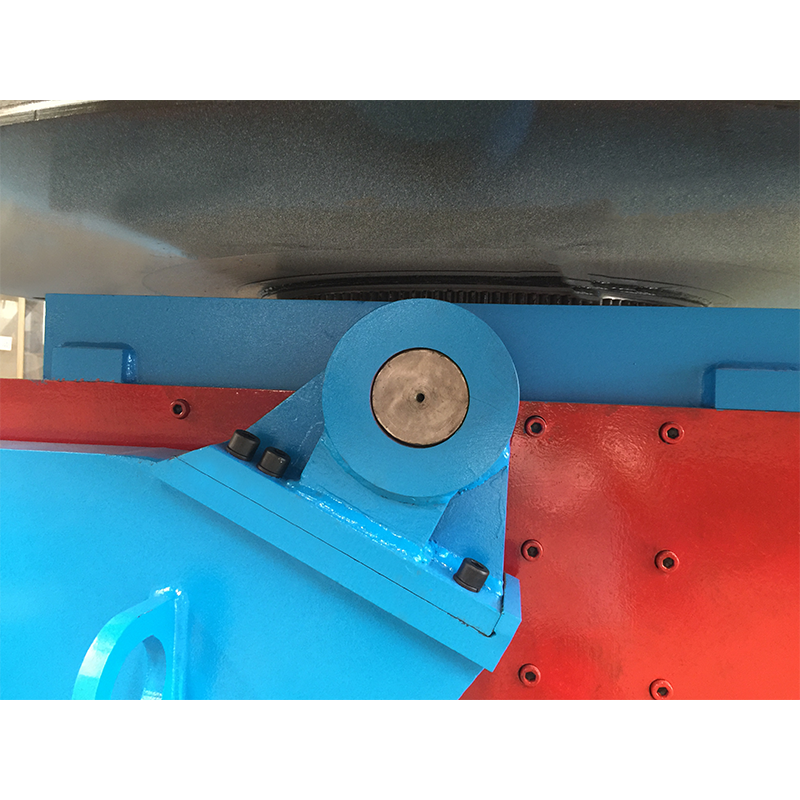 5T conventionele lasversteller voor middelzware tot zware werkstukken Conventionele klepstandsteller van vijf ton met kantelen en roteren, snelheidsregeling met variabele frequentie en meerdere bedieningsmodi; geschikt voor gewone industriële werkstukken, terwijl capaciteit en kosten in balans zijn. Bekijk Product →
Een conventionele draaitafel van 5 ton met standaard rotatie en kanteling kan de meeste kleine frame- en beugelconstructies aan; grotere of lastige delen verplaatsen zich meestal naar de bredere lasversteller en draaitafelbereik .
Kolom- en gieksystemen en automatisch lassen
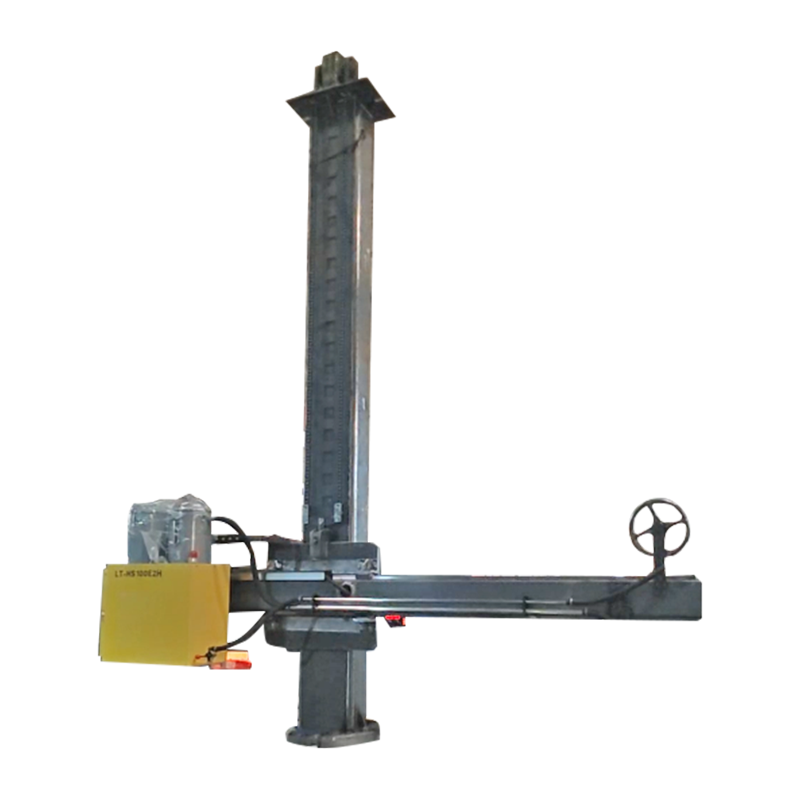
Zodra het werkstuk betrouwbaar draait, is het volgende knelpunt de toorts. Een lasmanipulator, vaak kolom en giek genoemd, houdt de laskop vast, houdt de uitsteek constant en laat één operator een naad uitvoeren vanaf een controlestation in plaats van over de boog te staan.
ZAAG- of TIG-kolom en giek?
- Ondergedompeld booglassen is geschikt voor koolstofstaal vanaf ongeveer 6 mm, met neersmeltsnelheden van enkele kilogrammen per uur en een fluxterugwinningssysteem.
- TIG is geschikt voor roestvrij staal, aluminium en dunne hoogwaardige verbindingen; het is langzamer en vereist nauwkeurige controle van de booglengte plus een koude draadaanvoer.
- Op maat gemaakte gieken worden gespecificeerd op basis van giekslag, kolomhoogte, draaistel en traversetype, zodat ze geschikt zijn voor lange schepen of een beperkte indeling van de baai.
- Integratie: manipulatoren worden doorgaans samen met een rotator en een gedeeld besturingssysteem besteld, zodat de rotatiesnelheid en de lassnelheid gesynchroniseerd blijven.
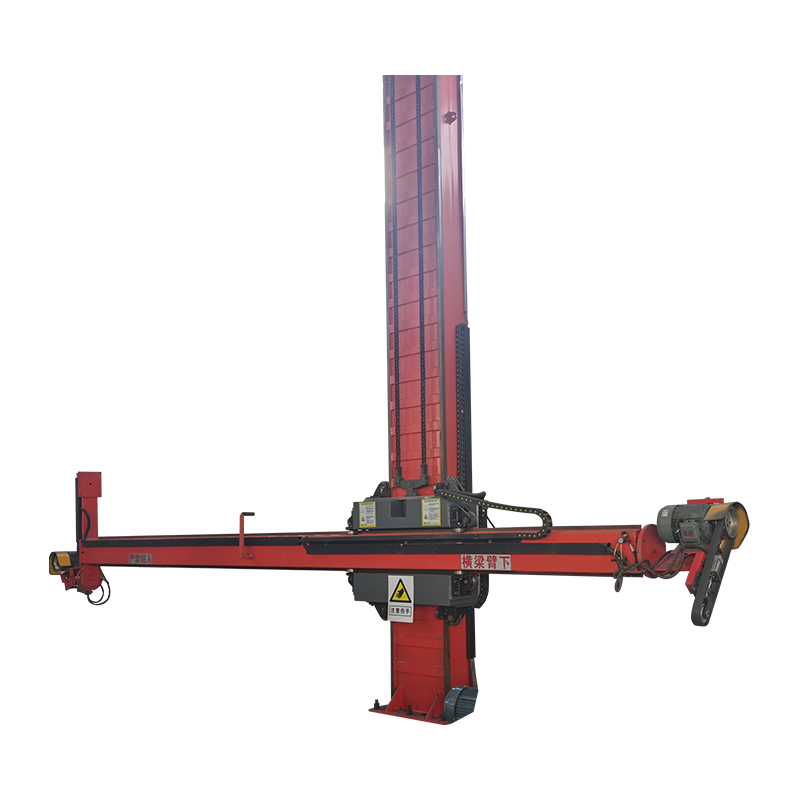
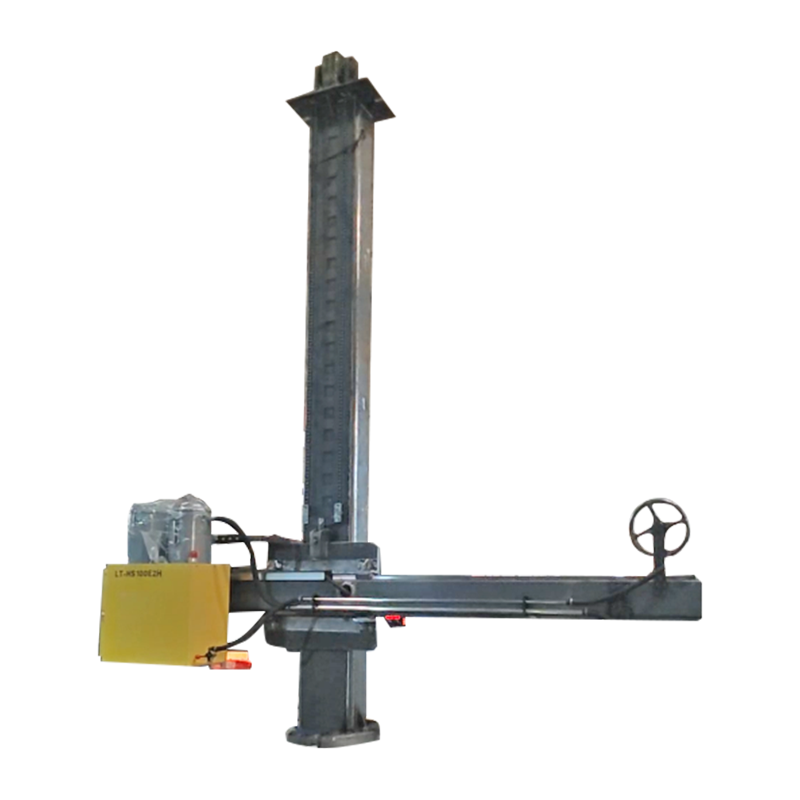 4030 Aangepaste kolom en giek met elektrische orbitale beweging Op maat gemaakte laskolom en giek met elektrische orbitale beweging; onderdeel van de lasmanipulatorfamilie die een laskop met stabiele uitsteeklengte bevat. Bekijk Product →
Ondersteunende tools en verbruiksartikelen die u nog steeds nodig heeft
Kapitaalapparatuur neemt de behoefte aan kleine voorwerpen niet weg, en een ontbrekende klem stopt een rotator van 100 ton net zo effectief als een versleten slijpschijf.
- Haakse slijpmachines met een voorraad slijp-, doorslijp- en lamellenschijven voor lasnaadbewerking en randvoorbereiding.
- Klemmen: F-klemmen, randklemmen, pijpuitlijnklemmen en sterke steunen voor montage vóór het overstag gaan.
- Meetinstrumenten: meetlint, stalen meetlat, lasmeter voor beenlengte en keel, waterpassen en een schuifmaat.
- Oppervlaktevoorbereiding: draadborstels, naaldbikhamers en ontvettingsgereedschappen, omdat porositeit meestal begint met olie en walshuid.
- Rookafzuiging en PBM: juiste helmschaduw, handschoenen, leer, gehoorbescherming en afzuiging of gasmaskers voor roestvrij en gegalvaniseerd werk.
Apparatuur afstemmen op de taak: een selectietabel
In de onderstaande tabel worden veelvoorkomende fabricageproblemen in kaart gebracht voor de apparatuur die deze problemen oplost en voor de specificatie die bepaalt of de aankoop daadwerkelijk werkt.
| Taak of probleem | Uitrusting | Specificatie die het succes bepaalt | Typisch bereik |
|---|---|---|---|
| Tank- en scheepsschelpen | Opbouw lasrotator met hydraulische lift | Belasting per paar, diameterbereik, wielbreedte | 10-1000 ton |
| Pijp- en drukvaten | Zelfinstellende of verstelbare lasrotator | Wielconfiguratie, snelheidsbereik, aandrijftype | 1-300 ton |
| Kleine assemblages en frames | Lasversteller of draaitafel | Koppel in kNm, excentriciteit, vlakheid van de tafel | 30 kg-50 t |
| Lange naden op schepen | Kolom- en giekmanipulator | Giekslag, kolombeweging, koptype | Gieken van 3-8 m |
| Plaatvoorbereiding | CNC-vlam- of plasmasnijmachine | Maaibreedte, herhaalbaarheid, nestsoftware | 1,5-4 meter breed |
Aankoopoverwegingen en veelvoorkomende risico's
De duurste fouten in lasapparatuur zijn eerder specificatiefouten dan fabricagefouten, en deze zijn meestal zichtbaar voordat de bestelling wordt geplaatst.
- Inschakelduur: periodiek gebruik in de werkplaats en productie in drie ploegendiensten zijn verschillende machines, dus vraag naar het bedrijfsvermogen en de motorisolatieklasse.
- Koppel en excentriciteit, niet alleen tonnage: verifieer het lastdiagram met uw werkelijke zwaartepunt.
- Tolerantie versus noodzaak: betalen voor /-0,1 mm op een snijtafel is verspild aan vlamgesneden plaat die wordt gelast met een tussenruimte van 2 mm.
- Reserveonderdelen en service: wielen, lagers, aandrijfmotoren, besturingskaarten en hangende connectoren moeten standaardonderdelen zijn of duidelijk gedocumenteerd zijn.
- Certificering en documenten: CE-markering waar vereist, materiaalcertificaten, bedradingsschema's en een handleiding in de taal van uw operator.
- Fabrieksacceptatietest: laat de machine vóór verzending met een representatieve belasting draaien en registreer de rotatiesnelheid, het geluid en de temperatuurstijging.
- Maatwerk versus standaard: als alleen het diameterbereik ongebruikelijk is, is een aangepaste standaardmachine doorgaans goedkoper en sneller dan een volledig op maat ontworpen ontwerp.
- Installatie en training: spreek vóór ondertekening af wie de funderingen, de stroomvoorziening, de inbedrijfstelling en de training van de operators levert.
Veelgestelde vragen
Wat is het verschil tussen een lasrotator en een laspositioner?
Een lasrotator draait cilindrisch werk om zijn eigen as, passend bij pijpen, vaten en tankschalen. Een lasversteller kantelt en roteert een werkstuk op een tafel, zodat een las in een comfortabele positie kan worden gebracht, passend bij frames, flenzen en gefabriceerde samenstellingen. Winkels die aan schepen werken, hebben normaal gesproken beide nodig.
Hoeveel draagvermogen heb ik nodig?
Begin met het zwaarste werkstuk, voeg gereedschap en opspanningen toe, voeg een marge van 20-30 procent toe en controleer vervolgens het excentrische belastingsgeval. Het nominale vermogen veronderstelt normaal gesproken een gecentreerde belasting op een vlak paar wielen, dus een verspringende naad vermindert het bruikbare cijfer.
Moet ik kiezen voor zelfinstellende of verstelbare lasrotators?
Zelfrichtende units zijn beter voor gemengde diameters en gevarieerd werk, verstelbare units zijn beter wanneer één diameter herhaaldelijk wordt geproduceerd en voorspelbaar wielcontact belangrijk is, en opsteekversies zijn de keuze wanneer ook langsnaden moeten worden gesloten en uitgelijnd.
Kan positioneringsapparatuur later worden toegevoegd?
Ja, maar plan eerst de fundering en de indeling van de baai. Het achteraf inbouwen van een rotator van 100 ton in een veld dat is ontworpen voor een unit van 20 ton kost doorgaans meer dan de machine zelf, en toegang tot de kraan is vaak de echte beperking.
Welke ondersteunende tools zijn het belangrijkst?
Slijpmachines, klemmen en meetgereedschappen. De meeste problemen met de laskwaliteit zijn terug te voeren op het aanpassen, reinigen en meten en niet zozeer op de lasstroombron.
Begin bij de specificatie vanuit het werkstuk in plaats van vanuit de catalogus: meet het zwaarste en het kleinste onderdeel, bepaal in welke laspositie elke naad wordt gemaakt en kies dan pas snij-, draai- en vasthoudapparatuur die die positie herhaaldelijk kan leveren. De machines die het werk verplaatsen, zijn degenen die bepalen hoeveel uur een dienst daadwerkelijk produceert.