3T conventionele lasversteller met extra verticale klauwplaten
De 3T conventionele laspositioneerder met extra verticale klauwplaten is een apparaat voor het positioneren en roteren van werkstukken tijdens het ...
See Details
Koop een MIG-lasapparaat als u binnenshuis dunne platen last en snelheid, schone lasrupsen en een korte leercurve wilt. Koop een staaflasapparaat als u buiten werkt, op roestig of vuil staal, of als u een machine nodig heeft die op een generator start en een locatie overleeft. Dat is het eerlijke antwoord in één regel op de vraag tussen MIG en beklede lassers, en dat geldt voor de meeste fabricage- en reparatiewerkzaamheden.
In de rest van deze gids wordt uitgelegd waarom de splitsing daar valt: depositiesnelheid, penetratieprofiel, wind- en vervuilingstolerantie, duty-cycle en bedrijfskosten. Het doel is om u een proces te laten afstemmen op de verbindingen die u daadwerkelijk last, in plaats van op een specificatieblad in een showroom.
MIG is het snellere, schonere proces op dunne platen, en stick is het zwaardere, vergevingsgezindere proces op dik, vuil werk of buitenwerk.
MIG (Gas Metal Arc Welding) duwt een ononderbroken massieve draad door een pistool en beschermt de boog met beschermgas. Zodra de draadaanvoersnelheid, spanning en gasstroom zijn ingesteld, voert de machine het vulmiddel voor u aan. Stok (afgeschermd metaalbooglassen) maakt gebruik van een met flux beklede elektrode die brandt om zijn eigen gasschild te creëren, en de slak die zich daarna vormt beschermt de koelkraal.
Dat ene mechanische verschil drijft bijna al het andere aan: rijsnelheid, schoonmaaktijd, windtolerantie, minimale dikte en de vaardigheid die elk proces vereist van de persoon die de angel of het pistool vasthoudt.
| Baan of toestand | Betere keuze | Reden |
|---|---|---|
| 1 tot 3 mm carrosseriepanelen, kanalen, beschermkappen | MIG | Lage warmte-inbreng en korte boog, minimale vervorming en geen slak die afbrokkelt |
| Werkzaamheden buiten bij wind | Stok | Het fluxscherm kan niet worden weggeblazen; gasafscherming kan |
| Roestige, geverfde of geoliede plaat | Stok | De boog brandt door lichte vervuiling die MIG-porositeit zou veroorzaken |
| Structurele profielen van 6 tot 10 mm in vlakke positie | MIG (of gevulde kern) | Veel hogere depositie per uur op dezelfde positie |
| Verticale wortel op pijp | Stok | Snelvriesslakken ondersteunen de plas op een verticaal vlak |
| Dun aluminium | MIG | Stok electrodes for aluminium are impractical at small thickness |
| Reparatiewerkzaamheden met beperkt vermogen | Stok | Een elektrode van 3,2 mm werkt op ongeveer 90 tot 130 A uit een bescheiden voeding |
Gebruik de tabel als filter, niet als regelboek. Als uw werk voor 80 procent uit dunne platen en voor 20 procent uit reparaties op locatie bestaat, verdient één proces duidelijk de werkruimte; als het andersom is, draait het antwoord om.
MIG geeft u een ononderbroken boog, dus uw belangrijkste taak is om de draad aan de voorkant van de plas te houden.
De draadaanvoersnelheid bepaalt de stroomsterkte en de spanning bepaalt de booglengte, terwijl de gasstroom doorgaans tussen de 12 en 18 liter per minuut ligt. De overdrachtsmodus verandert met de stroom: kortsluitoverdracht onder ongeveer 3 mm en lage stroomsterkte, bolvormig in het midden, en sproeioverdracht bij hogere stromen met een argonrijk mengsel. Kortsluiting is geschikt voor dunne plaat- en uitpositiewerkzaamheden; spray zet metaal snel neer en dringt diep door, maar is normaal gesproken beperkt tot vlakke en horizontale posities.
Houd de warmtecontrole in handen van de operator, omdat de booglengte de spanning en stroom direct verandert.
Een stroombron met constante stroom en een hangende karakteristiek houdt de stroom stabiel naarmate de booglengte varieert. De elektrodeklasse is belangrijker dan de meeste kopers verwachten: 6013 is gemakkelijk aan te slaan en opnieuw aan te slaan voor algemeen werk, 6010 en 6011 geven een krachtige, diepgravende boog op vuil staal, en 7018 is een waterstofarme elektrode die droog moet worden gehouden in een verwarmde pijlkoker of moet worden gebakken volgens het schema van de maker. Elke stokkraal kost u ook slakverwijdering, en die versnippertijd is een echte arbeidsfactor bij elke kostenraming.
MIG wint op het gebied van snelheid en afwerking, blijft steken op tolerantie voor omstandigheden, en de twee liggen dichter bij elkaar dan de meeste mensen denken op het gebied van kracht.
| Factor | MIG | Stok |
|---|---|---|
| Verbruiksartikelen | Massieve of gevulde draad op een spoel | Elektroden met fluxcoating, 2,5 tot 5 mm |
| Afscherming | Gasfles, regelaar en flowmeter | Ingebouwd in de elektrodecoating |
| Afzettingspercentage | Ongeveer 2 tot 4 kg per uur bij spuitoverdracht | Ongeveer 1 tot 2,5 kg per uur, beperkt door de grootte van de elektrode |
| Praktische minimale dikte | Ongeveer 0,8 mm voorzichtig | Ongeveer 1,5 tot 2 mm voordat het risico op doorbranden toeneemt |
| Penetratie vorm | Breed en ondiep bij kortsluiting; dieper in de spray | Smal en diep, vooral bij cellulose-elektroden |
| Opruimen | Lichte spatverwijdering, af en toe een draadborstel | Slakken versnipperen bij elke passage |
| Wind en weer | Arm zonder onderdak | Goed, het schild wordt zelf gegenereerd |
| Leercurve | Korter; de machine voert vulmiddel voor u in | Langer; booglengte en reishoek zijn handmatige vaardigheden |
| Posities | Sterk vlak en horizontaal, verticaal naar beneden verwerkbaar op dunne plaat | Sterk in alle posities, inclusief verticaal en boven het hoofd |
| Efficiëntie van de vulstof | Ongeveer 95 procent van de draad wordt lasmetaal | Ongeveer 60 tot 70 procent na stompverlies en spatten |
| Extra exploitatiekosten | Afscherming gas and regulator rental | Elektrodestomp en arbeid voor het verwijderen van slak |
MIG betaalt zichzelf als eerste terug in elke werkplaats waar dun materiaal in volume wordt gelast.
Stick blijft de standaard op de bouwplaats, omdat het alles verdraagt wat een werkplaats niet verdraagt: wind, vuil, vocht en verwaarlozing.
MIG dringt voldoende door, maar de diepte hangt af van de overdrachtsmodus en niet van de procesnaam.
Kortsluiting MIG is van nature een koud proces: de draad raakt de plas, knelt af en zet metaal af met een beperkte smeltdiepte. Daarom is gebrek aan smelt het klassieke MIG-defect op platen groter dan 6 mm. Spuitoverdracht verandert het beeld omdat de boog stabiel is en de stroom hoog genoeg is om de zijwanden goed te laten samensmelten, maar het is grotendeels een vlakke en horizontale techniek. Stokelektroden, vooral cellulose-achtige typen, concentreren de stroom in een smalle boog die zelfs op vuil staal een vingervormig penetratieprofiel graaft.
Voor verticaal werk kun je een snelvrieselektrode gebruiken, zodat je een klein plasje kunt vasthouden en gestaag kunt klimmen. MIG kan ook verticaal omhoog lassen, met een lagere draadaanvoersnelheid, een lichte weving en een pauze bij de tenen, maar de foutmarge is kleiner. Overhead is stick over het algemeen de beter beheersbare optie, omdat de booglengte zich onmiddellijk aanpast, terwijl een MIG-pistool u dergelijke feedback niet geeft.
Welk proces u ook kiest, de gekwalificeerde procedure is bepalend: bij druk- en ruwbouw bepalen de lasprocedurespecificatie en de kwalificatie van de operator de acceptatie, niet het proceslabel op de machine.
De inschakelduur is het getal dat bepaalt of een machine geschikt is voor uw productiesnelheid, en wordt meestal vermeld met een flatterende stroomsterkte.
Een typische compacte MIG-set met een vermogen van 200 A en een inschakelduur van 60 procent kan bij die stroomsterkte zes van de tien minuten lassen, minder bij hogere instellingen of in een hete werkplaats. Kleine inverter-sticksets vermelden vaak een belasting van 100 procent bij 100 tot 130 A, waarbij elektroden van 3,2 mm continu worden bedekt. Controleer de nominale stroomsterkte die u daadwerkelijk gaat gebruiken, en controleer de ingangsvoeding: eenfasige machines van 230 V zijn geschikt voor een kleine winkel, terwijl driefasige machines van 400 V de spanning beter vasthouden onder langdurige belasting.
Op tanks, pijpspoelen, schachten en vaten levert een rotator of positioner die de verbinding in een vlakke positie draait doorgaans een grotere winst op dan schakelprocessen.
Dankzij de vlakke positie kunt u een hogere stroom laten lopen zonder dat de plas wegloopt, waardoor de afzettingssnelheid toeneemt en het hielprofiel wordt verbeterd met MIG of stick. Voor cilindrisch werk zorgt een aangedreven rotator met antidriftregeling voor een constante rotatiesnelheid en voorkomt dat het werkstuk langs de rollen kruipt, zodat de las in een constante hoek blijft.
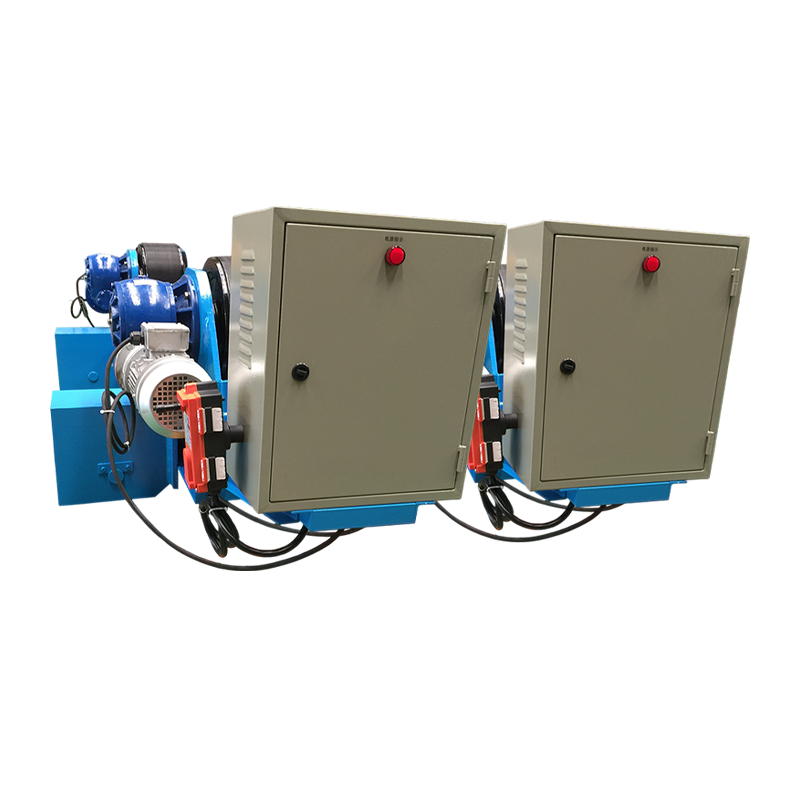 10T verstelbare lasrotator met anti-driftcontrole Deze verstelbare rotator van 10 ton maakt gebruik van sensor- en PLC-antidriftcorrectie om een stabiele rotatie te behouden tijdens het omtrek- en lengtenaadlassen van cilindrische werkstukken. Bekijk Product →
Een conventionele positioner dient hetzelfde doel voor gefabriceerde onderdelen die moeten kantelen en roteren in plaats van continu draaien, en voor zware scheepssecties zorgt een fit-up rotator voor zowel de uitlijning als de rotatie voordat de eerste doorgang wordt gelegd.
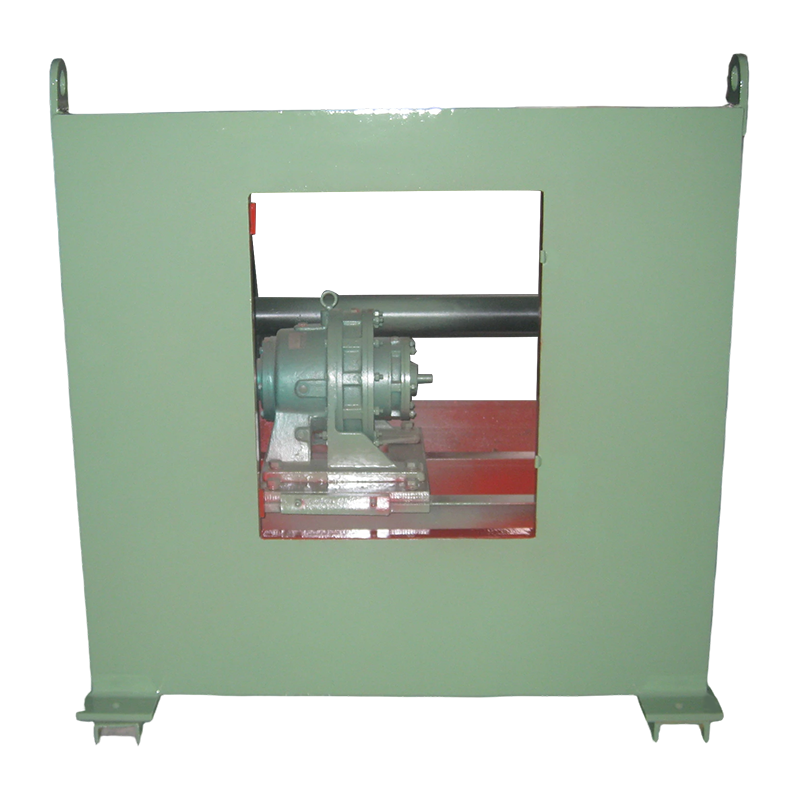 3T conventionele lasversteller voor gefabriceerde onderdelen Deze 3-tons positioner kantelt en roteert werkstukken tot 3000 kg om de naden in vlakke positie te houden, met rotatie met variabele frequentie en afstandsbediening of voetbediening. Bekijk Product →
De maatvoering volgt het werkstukgewicht met een gezonde marge, en de keuze tussen zelfuitlijnende, verstelbare en op maat gemaakte ontwerpen komt neer op de hoeveelheid diametervariatie die u verwacht. De volledige serie lasrotators omvat belastingen van 1 ton tot 1000 ton, en het praktische effect op de fabricage van tanks en leidingen wordt behandeld in deze blik op hoe rotators de productie van tanks en leidingen veranderen .
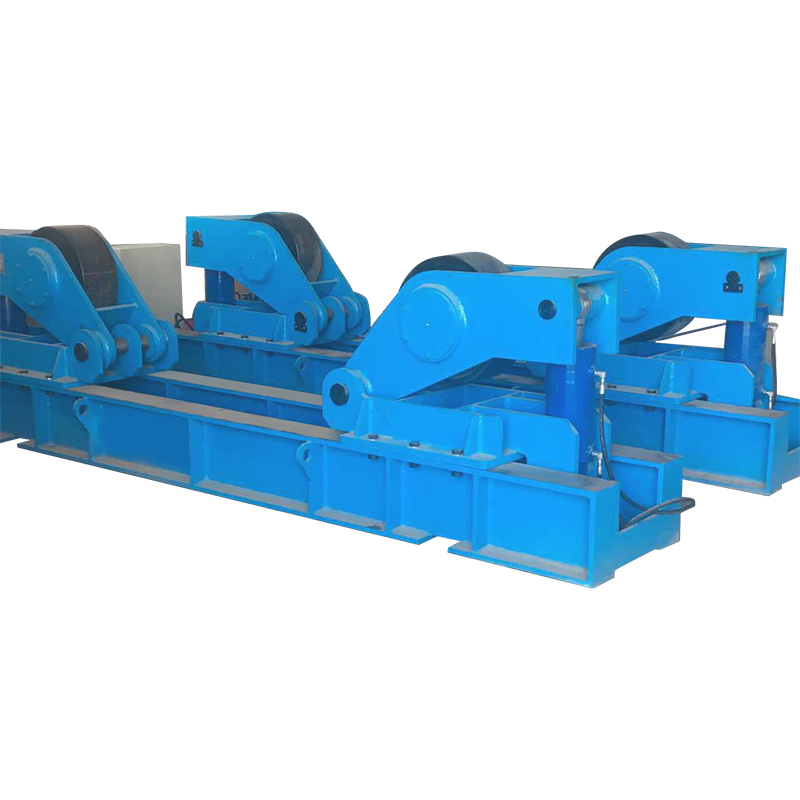 120T Fit-Up lasrotator voor grote cilindrische werkstukken Deze master-slave-rotator van 120 ton ondersteunt de montage en het lassen van grote cilinders, met instelbare rolafstand en aandrijving met variabele snelheid voor windtorens en drukvaten. Bekijk Product →
Een korte, eerlijke audit van uw eigen werk overtreft elke generieke aanbeveling.
Geen van beide processen is inherent sterker; een gekwalificeerde procedure voor beide kan de sterkte van het basismetaal overschrijden. Stick is toleranter ten aanzien van vervuiling en zorgt voor een diepere penetratie in dik, vuil staal, terwijl een slecht ingestelde MIG-kortsluiting op de plaat de plek is waar meestal gebrek aan smelting optreedt.
Alleen multiprocesmachines met een speciale stickmodus en de juiste uitvoerkarakteristiek. Een standaard MIG-only set heeft een constante spanningstoevoer die niet geschikt is voor staafelektroden.
MIG is voor de meeste beginners gemakkelijker omdat de machine vulmiddel aanvoert en de boog blijft branden. Stick vereist onafhankelijke controle over de booglengte, bewegingshoek en snelheid, dus verwacht een aantal weken oefenen voordat de kralen consistent zijn.
Beide werken boven de 10 mm, maar de praktische route verschilt. Stick maakt gebruik van grote elektroden en meerdere passages met daartussen slakverwijdering; MIG bij spuitoverdracht of gevulde draadafzettingen gaat sneller en met minder onderbrekingen.
Voor massieve draad is gas nodig, meestal een mengsel van argon en CO2, of puur CO2 voor diepere penetratie in koolstofstaal. Zelfbeschermde gevulde draad loopt zonder fles en verdraagt wind, waardoor het een praktisch buitenalternatief is om te plakken.
De bedrijfskosten zijn afhankelijk van uw mix van arbeid, benzine en vulmiddel. Massieve draad zet ongeveer 95 procent van zijn gewicht om in lasmetaal, terwijl dat bij laswerk ongeveer 60 tot 70 procent is, maar gas, de huur van regelaars en het hanteren van flessen maken dat voordeel teniet bij werk met een laag volume.
Kies het proces dat past bij de verbindingen die u het vaakst last, en besteed het resterende budget vervolgens aan positioneringsapparatuur die deze verbindingen vlak en herhaalbaar houdt. Een bescheiden MIG-set op een roterend werkstuk zal een grotere machine produceren die de zwaartekracht bestrijdt, en een stickset met een goede positioner zal hetzelfde doen bij zwaar scheepswerk. Beslis met de dikte, locatie en werkcyclus voor u, en het MIG versus stick-argument lost zichzelf meestal binnen een paar minuten op.
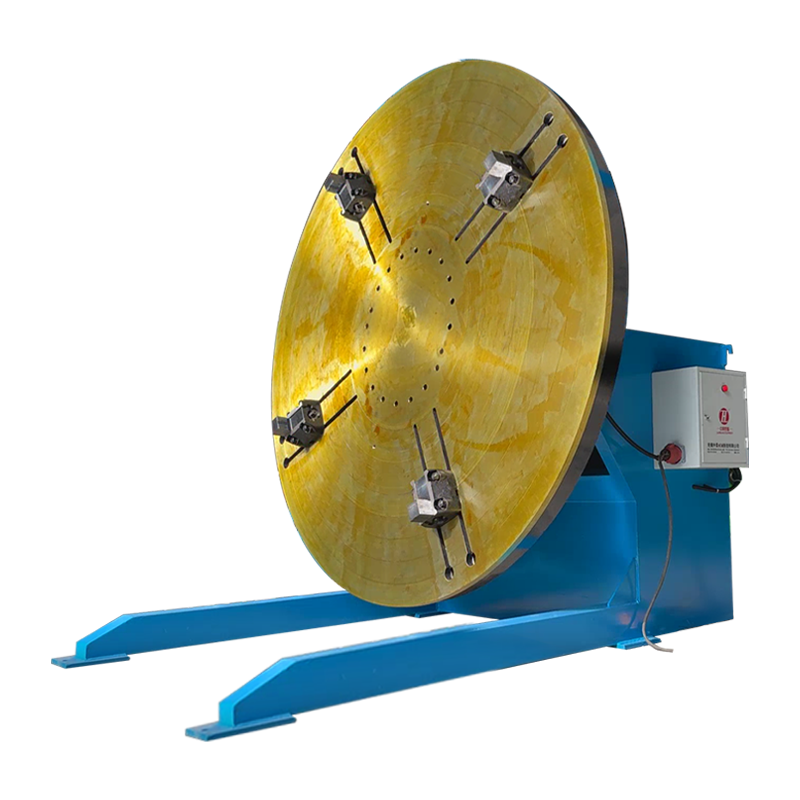
De 3T conventionele laspositioneerder met extra verticale klauwplaten is een apparaat voor het positioneren en roteren van werkstukken tijdens het ...
See Details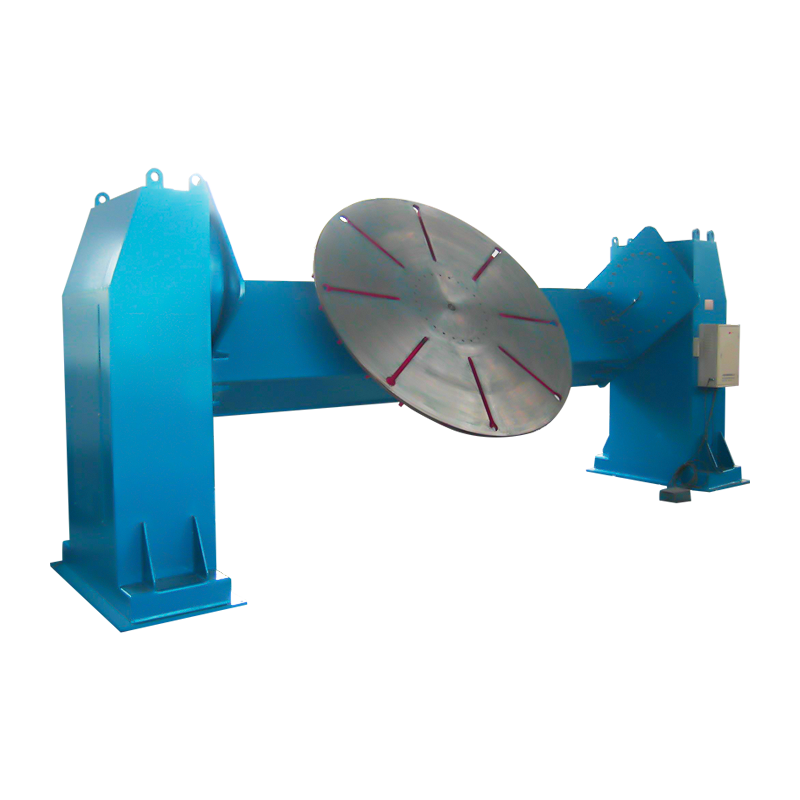
De High Precision Double Column Welding Positioner voor speciaal werkstukken is een nauwkeurig laspositioneringsapparaat dat speciaal is ontworpen ...
See Details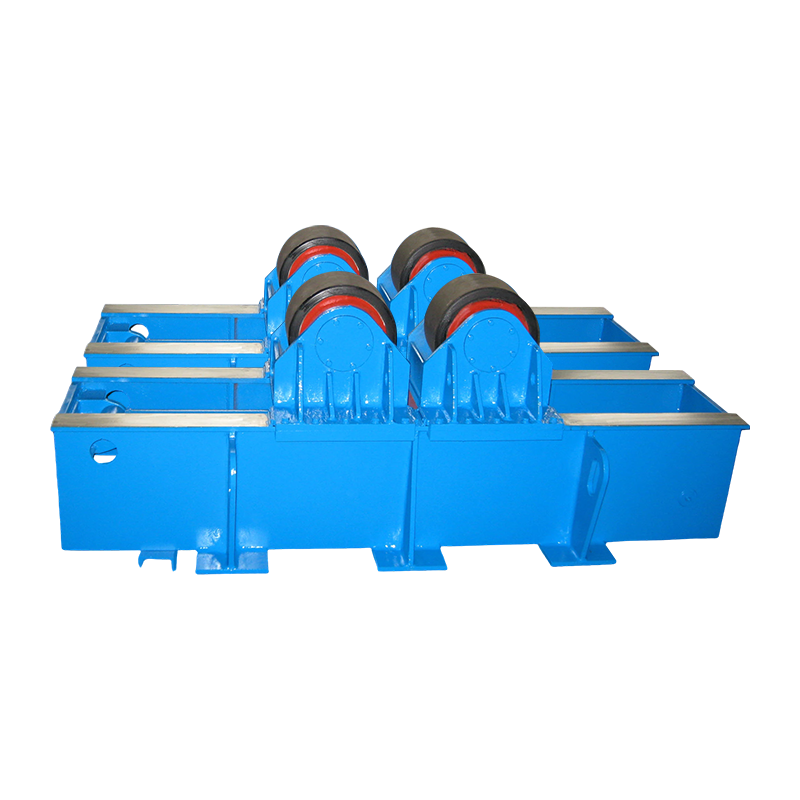
40T Fit Up Welding Rotator met hydraulisch horizontaal duwen heeft een nominale belasting van 40 ton en richt zich op het assembleren en lassen van...
See Details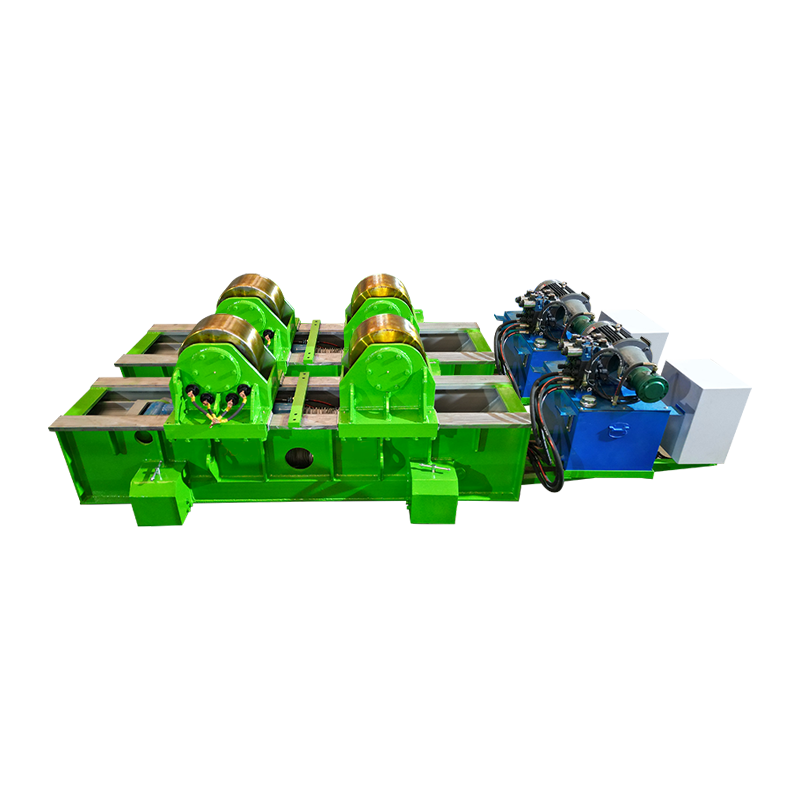
80T Fit Up Welding Rotator met hydraulisch horizontaal duwen en handmatige orbitale beweging heeft een nominale belasting van 80 ton en is speciaal...
See Details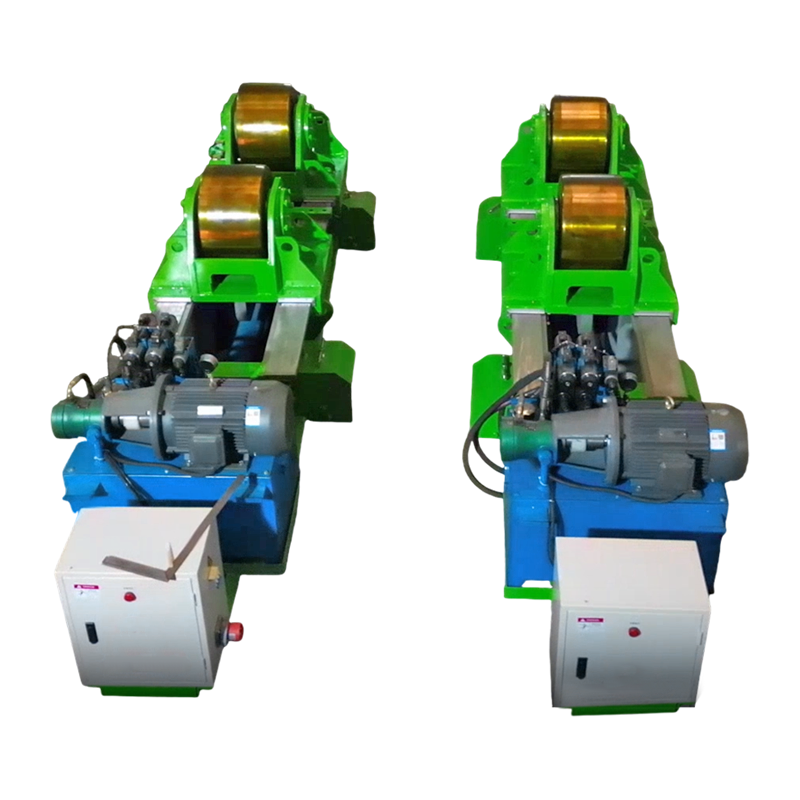
80T Fit Up Welding Rotator met hydraulisch horizontaal duwen is een speciale uitrusting voor het lassen en assembleren van grote cilindrische werks...
See Details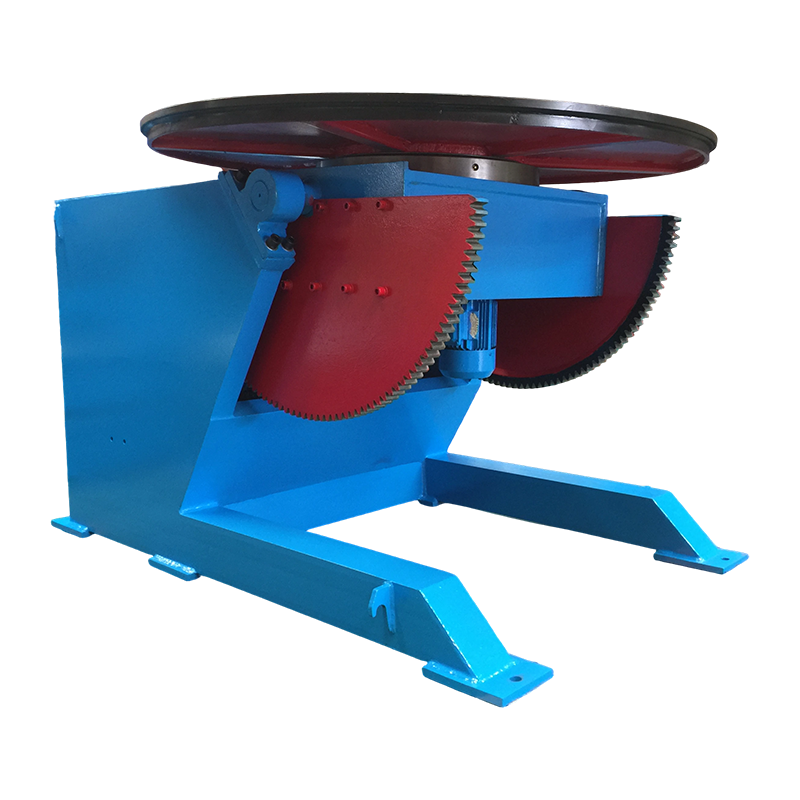
De 3T Conventional Welding Positioner is een apparaat dat wordt gebruikt om werkstukken tijdens het lassen te positioneren en te roteren, met als b...
See Details