Ja, roestvrij staal kan met succes worden gelast, en de meeste fabricagewerkplaatsen beschikken al over de apparatuur om dit te doen. Het materiaal is niet breekbaar of “onlasbaar”; het bestraft eenvoudigweg een slechte voorbereiding meer dan zacht staal. Roestvast staal is een staallegering met minimaal 10,5% chroom, die een passieve oxidelaag vormt die corrosiebestendig is. Die laag is ook de reden waarom warmte, vervuiling en vulstofkeuze zo belangrijk zijn: een goede las moet de corrosieweerstand behouden, en niet alleen twee stukken verbinden.
Het praktische antwoord is dat de lasbaarheid afhangt van de kwaliteit, het proces en de gebruiksomgeving. Austenitische kwaliteiten zoals 304L en 316L komen veel voor in tanks, leidingen, voedselapparatuur en architectonisch werk. Ferritische, martensitische en duplex-kwaliteiten gedragen zich anders, dus de procedure moet overeenkomen met het daadwerkelijke basismetaal in plaats van met een generiek ‘roestvrij’ label.
Welke lasprocessen werken voor roestvrij staal?
TIG-, MIG- en elektrodelassen werken allemaal op roestvrij staal; de juiste keuze hangt af van de dikte, afwerking en productievolume. TIG geeft de schoonste controle op dunne plaat- en pijpwortels, MIG is sneller voor productiewerk en stick blijft nuttig voor veldreparaties en zwaardere secties.
| Proces | Typisch roestvast werk | Praktisch diktebereik | Winkel opmerking |
|---|---|---|---|
| TIG/GTAW | Dunne plaat, pijpwortels, sanitaire buizen, precisieassemblages | Ongeveer 0,5–6 mm | Schoonste boogcontrole; lagere rijsnelheid |
| MIG / GMAW | Productielassen, frames, tanks, dikkere plaat | Ongeveer 1–12 mm | Snelle afzetting; heeft het juiste roestvrijstalen draad- en gasmengsel nodig |
| Stok / SMAW | Reparatiewerkzaamheden, veldfabricage, zwaardere plaat | Ongeveer 2–12 mm | Meer slakkenreiniging; minder geschikt voor dun cosmetisch werk |
| ZAAG | Zware plaat en lange rechte naden | Meestal 8 mm en hoger | Hoge afzetting; geen dunneplaatproces |
Weerstandslassen en laserlassen worden ook gebruikt voor roestvrij staal in specifieke productieomgevingen, maar hiervoor zijn apparatuur en procedures nodig die rond het materiaal zijn opgebouwd. Voor algemene fabricage zijn TIG en MIG geschikt voor het meeste roestvrije werk.
Vulmetaal en beschermgas: overeenkomen met het basismetaal
Gebruik een vulmiddel dat overeenkomt met de corrosieklasse van het basismetaal, en niet wat zich al in de feeder bevindt. Een 304L-onderdeel moet normaal gesproken ER308L-vulmiddel gebruiken, terwijl 316L-werk ER316L vereist. Het gebruik van zacht staaldraad kan een las opleveren die er op het eerste gezicht acceptabel uitziet, maar de afzetting zal roesten en kan bij corrosief gebruik falen.
| Basismetaal of verbinding | Typisch vulmiddel | Reden |
|---|---|---|
| 304 / 304L | ER308L | Komt overeen met de algemene corrosieweerstand en het koolstofarme doel |
| 316 / 316L | ER316L | Levert molybdeen voor chloridehoudende diensten |
| 304 roestvrij tot zacht staal | ER309L | Hooggelegeerde vulstof helpt verdunning vanaf de koolstofstaalzijde te verdragen |
| Duplex roestvrij | ER2209 of bijpassende duplexvuller | Ondersteunt de uitgebalanceerde ferriet-austeniet-microstructuur |
Beschermgas heeft ook invloed op de kleur, penetratie en corrosieweerstand. TIG maakt meestal gebruik van argon. MIG maakt vaak gebruik van een argonrijke mix met een kleine hoeveelheid zuurstof of een tri-mix, afhankelijk van de procedure. CO2-zware mengsels kunnen de koolstofopname vergroten en de corrosieweerstand bij sommige austenitische lassen verminderen, dus bevestig de gasspecificatie vóór productie.
Warmte-inbreng, vervorming en corrosiebestendigheid
Houd de warmte-inbreng laag en de interpasstemperatuur onder ongeveer 150°C (302°F) voor austenitisch roestvast staal; Ongecontroleerde hitte is de meest voorkomende reden dat een goed uitziende las tijdens gebruik kapot gaat. Roestvast staal zet uit en geleidt de warmte anders dan zacht staal, dus overmatige hitte kan kromtrekken, hittetint en verlies van corrosieweerstand veroorzaken.
In het bereik van ongeveer 425–850 °C kunnen standaard 304 en 316 chroomcarbiden vormen op korrelgrenzen. Dat vermindert het beschikbare chroom om het oppervlak te beschermen, een aandoening die vaak sensibilisatie wordt genoemd. Koolstofarme “L”-kwaliteiten en gestabiliseerde kwaliteiten verminderen het risico, maar vormen geen excuus voor een slechte hittebeheersing. Gebruik stringer kralen, sla lassen over, backstep-reeksen, koperen achterkant en goed passende armaturen om vervorming te beperken.
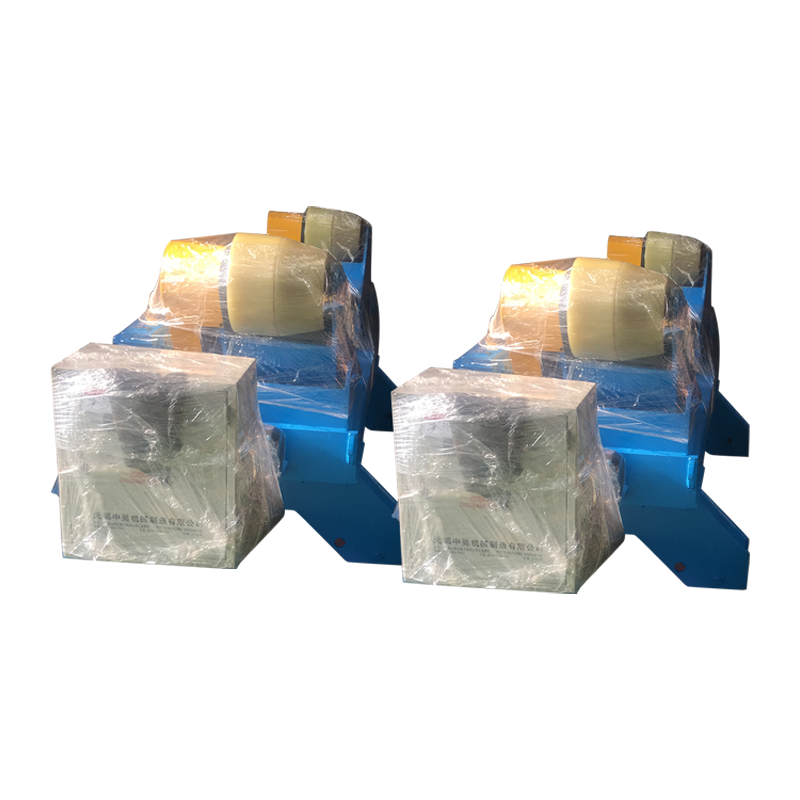
Bij pijp- en tankschalen zorgt een lasrotator ervoor dat het onderdeel met een constante snelheid blijft draaien, zodat de boog in de vlakke of horizontale positie blijft. Die consistentie is van belang bij roestvrij staal, omdat veranderingen in de rijsnelheid zichtbaar worden als veranderingen in de warmte-inbreng. Voor een nadere blik op de toepassing, zie lasrotators in tank- en leidingwerk .
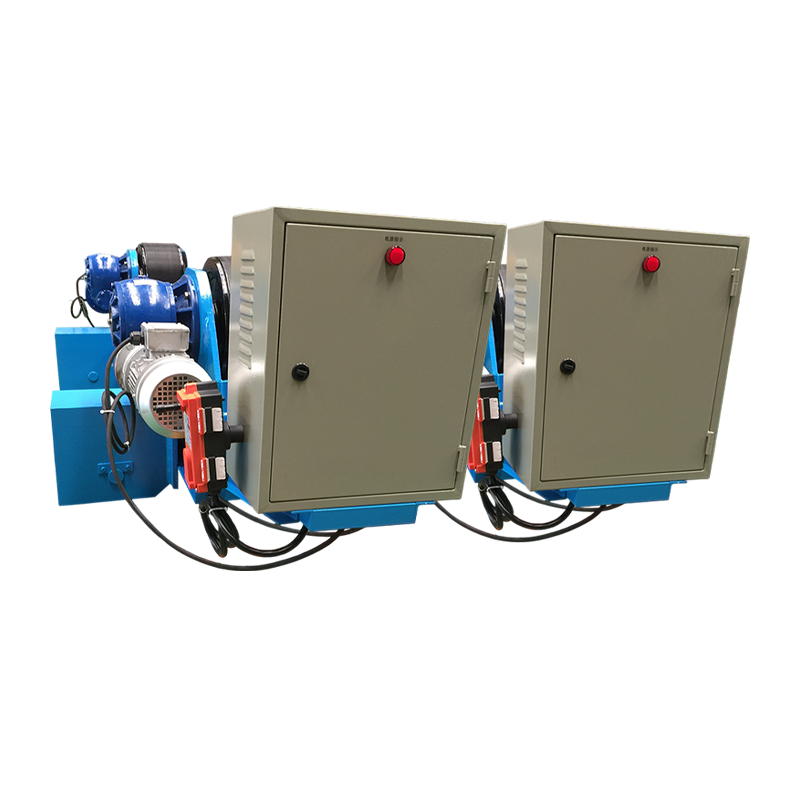 10T verstelbare lasrotator met anti-driftcontrole 10 ton verstelbare lasrotator met sensorgebaseerde antidriftregeling voor stabiele positionering van cilindrische en afgeplatte werkstukken tijdens naadlassen. Bekijk Product →
Een rotator met anti-driftcontrole is handig bij lange naden waar de schaal probeert te lopen. Het doel is niet simpelweg om het onderdeel te draaien, maar om een herhaalbare laspositie aan te houden terwijl de operator zich concentreert op de booglengte, gasdekking en voortbewegingssnelheid.
Voorbereiding en reiniging bepalen de laskwaliteit
Reinig roestvrij staal onmiddellijk vóór het lassen; vervuiling is de belangrijkste oorzaak van porositeit, verkleuring en corrosie. Olie, vet, vocht, verf, stift, lijm en koolstofstaalstof kunnen allemaal het lasoppervlak beschadigen of porositeit veroorzaken.
- Gebruik een speciale roestvrijstalen staalborstel; Koolstofstaalborstels kunnen ijzerdeeltjes achterlaten die gaan roesten.
- Veeg de verbinding en de vuldraad af met aceton of alcohol en laat deze drogen.
- Verwijder walshuid, oxide en zware hittetinten uit de laszone voordat u gaat lassen wanneer de procedure dit vereist.
- Spoel leiding en buis terug met argon wanneer volledige penetratie nodig is en de achterkant wordt blootgesteld aan corrosieve werking.
- Houd de pasvorm strak en uniform; brede openingen dwingen de lasser om meer warmte en vulmiddel toe te voegen.
Verwijder na het lassen de verkleuring en hittetint wanneer de specificatie daarom vraagt. Door beitsen en passiveren wordt de passieve laag op veel roestvrijstalen constructies hersteld, vooral in de voedingsmiddelen-, farmaceutische en maritieme sector.
Veelvoorkomende defecten en praktische oplossingen
De meeste roestvast lasdefecten hebben drie oorzaken: vervuiling, overmatige hitte en verloren gasdekking. De oplossing is meestal procedureel en niet een andere machine-instelling.
| Defect | Waarschijnlijke oorzaak | Praktische oplossing |
|---|---|---|
| Porositeit | Olie, vocht, tocht, lage gasstroom, vuile vulstof | Maak de verbinding schoon, controleer de gasstroom, scherm de boog af, gebruik droge vulstof |
| Kromtrekken | Te veel hitte, ongelijke volgorde, slechte pasvorm | Bevestig het onderdeel, gebruik backstep- of skip-lassen, verminder de stroomsterkte |
| Sensibilisatie | Langere tijd in het bereik van 425–850°C | Lagere warmte-inbreng, controle tussentemperatuur, specificeer L-kwaliteit materiaal |
| Heet kraken | Slechte pasvorm, hoge terughoudendheid, verkeerde vulstofchemie | Gebruik het gespecificeerde vulmiddel, verbeter de pasvorm en verminder waar mogelijk de fixatie |
| Warmte tint | Blootstelling aan zuurstof bij temperatuur | Verbeter de gasdekking, spoel de achterkant schoon, reinig en passiveer na het lassen |
Wanneer het positioneren van apparatuur loont
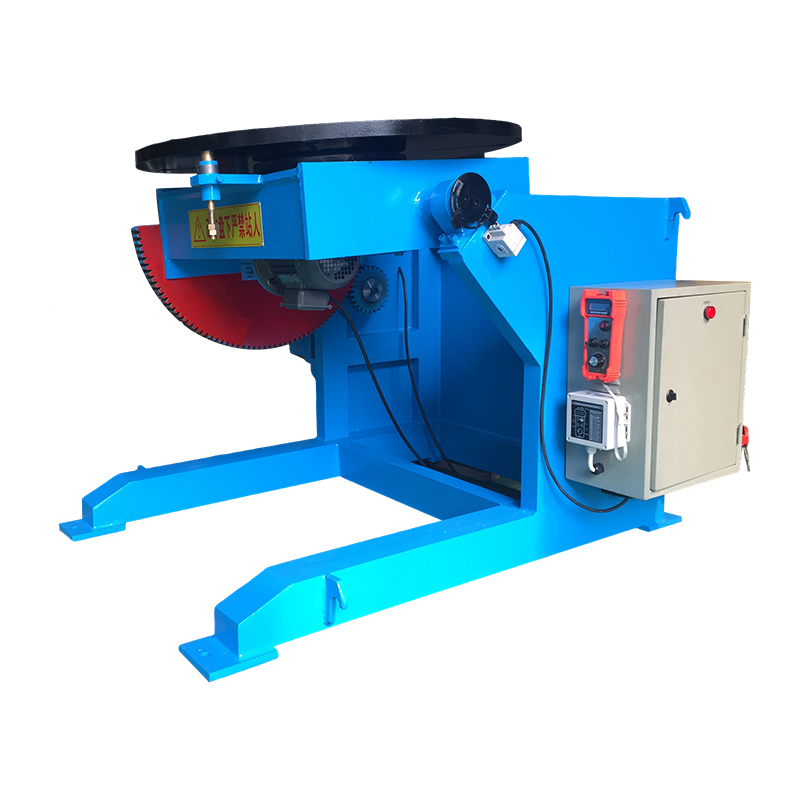
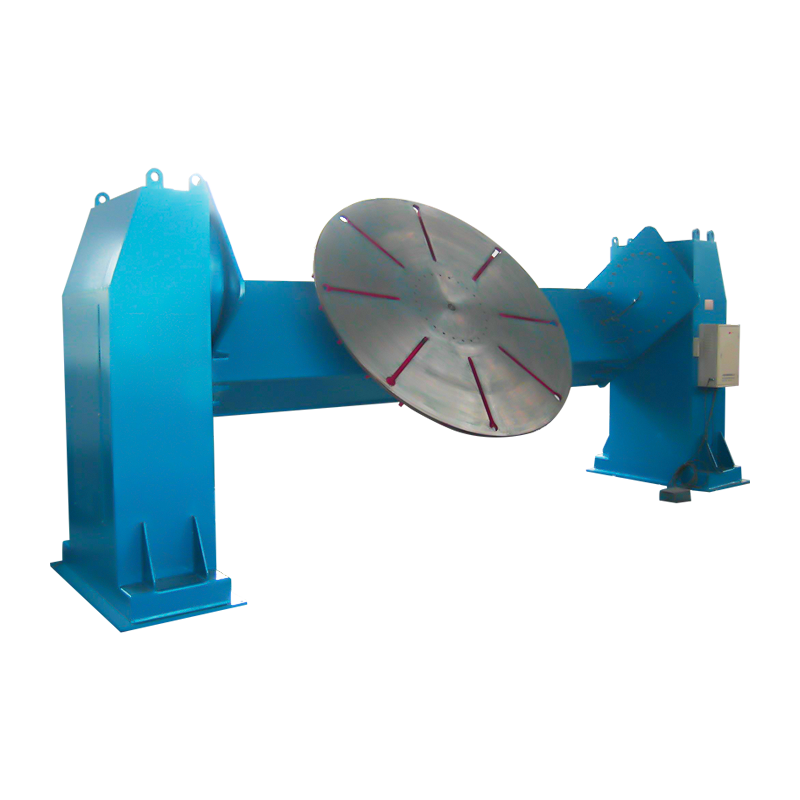
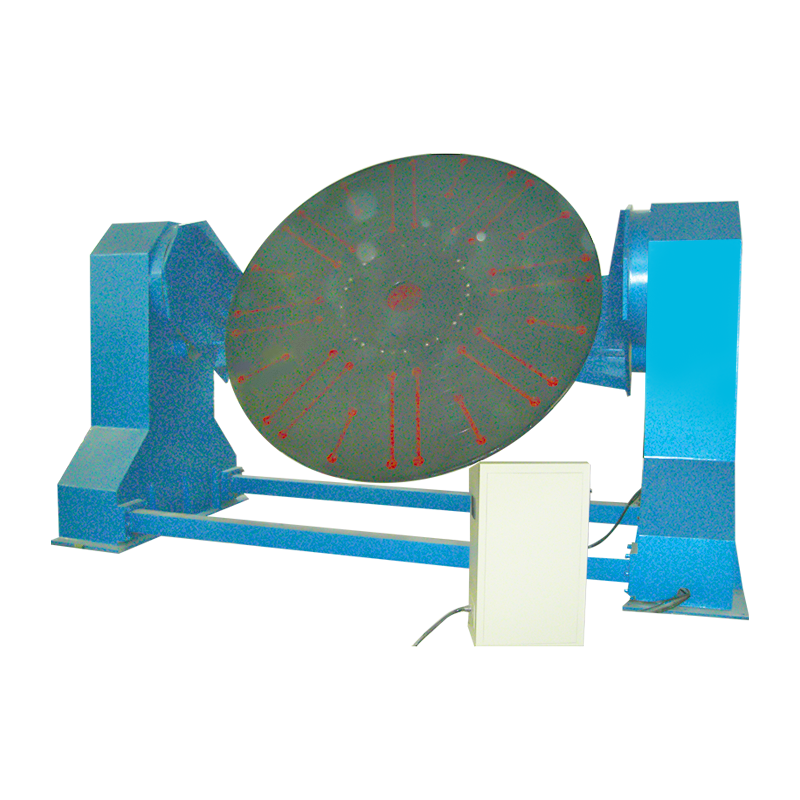
Positioneringsapparatuur loont wanneer roestvrij werk repetitief of zwaar is, of een consistente toortshoek vereist. Een rotator draait pijpen, tankschalen en cilinders met een gecontroleerde snelheid. Een positioner kantelt het werkstuk zodat de las vlak of horizontaal ligt, wat gemakkelijker te controleren is dan verticaal of boven het hoofd lassen.
Voor kleine roestvrijstalen assemblages zorgt een servogestuurde klepstandsteller voor nauwkeurige rotatie en herhaalbare indexering. Dat helpt wanneer meerdere onderdelen dezelfde lasvolgorde nodig hebben en de operator een stabiele toortshoek moet behouden. Voor een overzicht, zie lasverstellers en fabricage-efficiëntie .
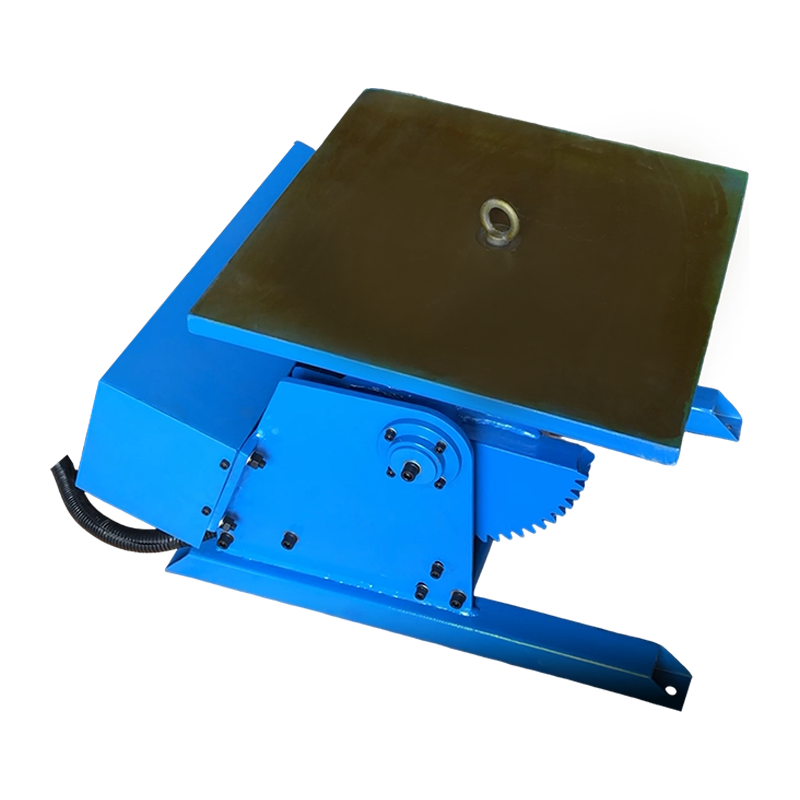 300KG laspositioner met servobesturing sales@weldnicefactory.com Bekijk Product →
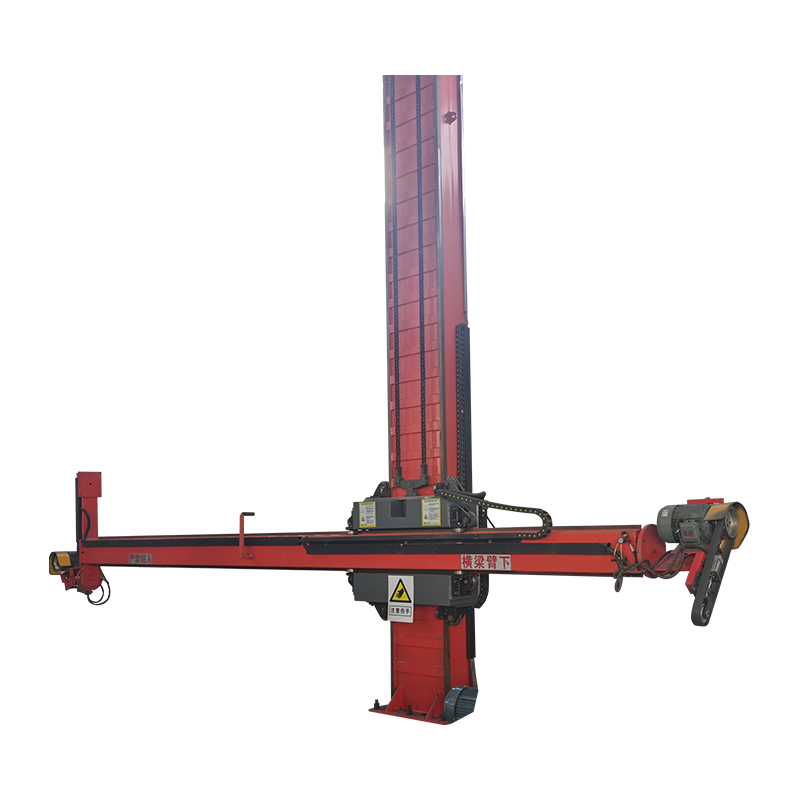
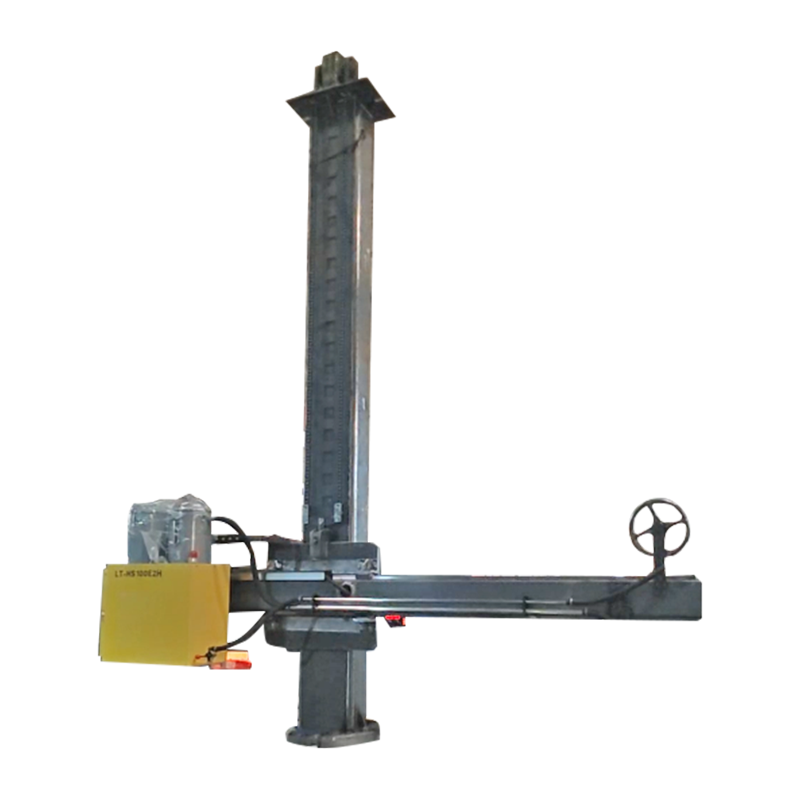
Voor lange langsnaden op roestvrijstalen vaten houden een TIG-kolom en -giek de toorts vast terwijl het werkstuk of de wagen met een gecontroleerde snelheid beweegt. Dit is vooral handig wanneer de procedure een consistente booglengte en beperkte bewegingsvrijheid van de operator vereist.
 TIG-kolom- en gieklasondersteuning TIG-kolom en giek voor nauwkeurige toortspositionering, verplaatsing en oscillatie op dunwandige en precisiecomponenten, inclusief roestvrijstalen vatnaden. Bekijk Product →
Veelgestelde vragen
Kun je RVS lassen met een MIG-lasapparaat?
Ja, een MIG-lasser kan RVS lassen als hij is voorzien van RVS lasdraad en een geschikt argonrijk beschermgas. Zacht staaldraad en een CO2-zwaar gasmengsel geven niet dezelfde corrosieweerstand, ook al ziet de las er acceptabel uit.
Kun je roestvrij staal aan zacht staal lassen?
Ja, roestvrij staal kan aan zacht staal worden gelast, meestal met ER309L-vulmiddel en gecontroleerde verdunning. De verbinding is praktisch voor structurele of niet-kritische toepassingen, maar komt mogelijk niet overeen met de corrosieprestaties van een volledig roestvrije las.
Moet roestvrij staal worden voorverwarmd?
De meeste austenitische roestvaste soorten hoeven niet voorverwarmd te worden en mogen over het algemeen niet oververhit raken. Voor ferritische en martensitische kwaliteiten kan een warmtebehandeling voorverwarmen of na het lassen nodig zijn, afhankelijk van de kwaliteit en procedure. Volg daarom de gekwalificeerde lasprocedure in plaats van een algemene regel.
Waarom roest mijn roestvrijstalen las?
Een RVS-las roest wanneer de passieve laag beschadigd raakt of de afzetting verontreinigd raakt. Veelvoorkomende oorzaken zijn onder meer koolstofstalen borstels, vulmiddel van zacht staal, slechte gasdekking, sterke hittetint, vocht en het niet reinigen of passiveren van de voltooide las.
In de praktijk komt succesvol roestvast lassen neer op een klein aantal controles: het vulmiddel op elkaar afstemmen, de warmte binnen de procedure houden, de verbinding reinigen, de las beschermen met het juiste gas en positioneringsapparatuur gebruiken als dit de consistentie verbetert. Het materiaal is lasbaar, maar het beloont gedisciplineerde winkelpraktijk.