Conventionele laspositioneerder van 100 kg
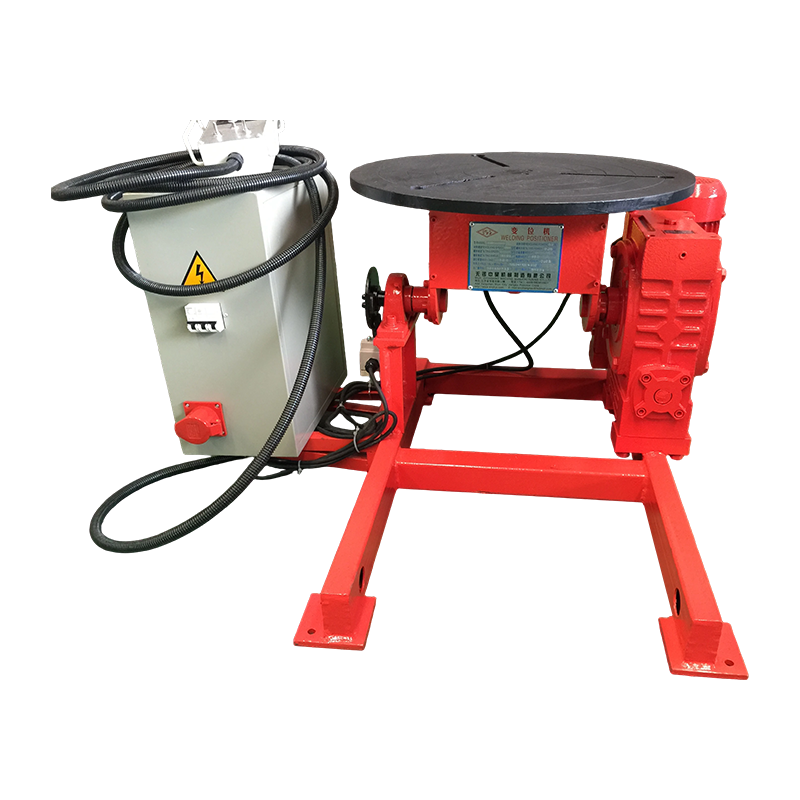
De 100KG Conventionele Laspositioneerder is een universeel positioneringsapparaat voor het lassen van kleine en middelgrote werkstukken. Het past z...
See Details
In het mondiale landschap van zware productie is de vraag naar grote, robuuste en onberispelijk geconstrueerde metalen constructies altijd aanwezig. Van de enorme opslagtanks die essentiële hulpbronnen bevatten tot de drukvaten die onder extreme omstandigheden werken: de integriteit van deze producten hangt af van één cruciaal proces: lassen. Decennia lang was de vervaardiging van deze componenten sterk afhankelijk van de vaardigheid en het uithoudingsvermogen van handmatige lassers. Nu de industrienormen voor kwaliteit, veiligheid en efficiëntie echter blijven stijgen, is er een aanzienlijke verschuiving gaande. Een groeiend aantal fabrikanten omarmt nu geautomatiseerde oplossingen Lasmanipulator/laskolom en giek/lascentrum/automatisch lassen systeem dat voorop loopt bij deze transformatie. Dit artikel onderzoekt de redenen achter deze branchebrede beweging en gaat dieper in op de functionaliteit, voordelen en aanpasbare kenmerken van deze geavanceerde systemen die nieuwe maatstaven zetten in de metaalproductie.
Voordat u de oplossing begrijpt, is het essentieel om de uitdagingen van de traditionele aanpak te begrijpen. Het lassen van de langs- en omtreksnaden van een tank met een grote diameter of een drukvat met dikke muren is een enorme klus. Hoewel handmatig lassen veelzijdig is, levert het een aantal belangrijke hindernissen op bij deze toepassingen:
Vermoeidheid en inconsistentie bij de operator: Een handmatige lasser moet gedurende langere perioden een vaste hand, een constante voortbewegingssnelheid en een nauwkeurige toortshoek behouden. In de loop van een lassessie die meerdere uren duurt, treedt onvermijdelijk fysieke vermoeidheid op. Deze vermoeidheid leidt tot variaties in de lasrups, die de structurele integriteit en esthetische kwaliteit van het eindproduct in gevaar kunnen brengen. Inconsistenties zoals variërende hielbreedte, ondersnijding of gebrek aan versmelting zijn veelvoorkomende problemen die rechtstreeks voortkomen uit menselijke factoren.
Moeilijke werkomstandigheden: Het lassen van grote constructies brengt vaak ongemakkelijke en mogelijk onveilige houdingen met zich mee. Het kan nodig zijn dat lassers op hoogte, in kleine ruimtes of in lastige houdingen werken om toegang te krijgen tot de naad. Dit verhoogt niet alleen het risico op ongevallen, maar maakt het ook fysiek uitdagend om consistent hoogwaardige lasnaden te produceren.
Lage productiesnelheden: De neersmeltsnelheid bij handmatig lassen wordt beperkt door wat één enkele operator veilig en effectief kan beheren. Voor dikke materialen die meerdere lasgangen vereisen, kan het proces uiterst traag verlopen, waardoor knelpunten in het productieschema ontstaan en de projecttijdlijnen worden verlengd.
Tekort aan geschoolde arbeidskrachten: De lasindustrie wordt geconfronteerd met een goed gedocumenteerd tekort aan geschoolde professionals. Het vinden en behouden van lassers met de specifieke expertise die nodig is voor hogedrukwerk van hoge kwaliteit aan grote constructies is een voortdurende uitdaging voor veel fabricagewerkplaatsen. Deze schaarste drijft de arbeidskosten op en kan de productiecapaciteit van een bedrijf beperken.
Hoge materiaalverspilling: inconsistenties in het lasproces leiden vaak tot defecten. Om deze defecten te herstellen, moet de slechte las worden weggeslepen en opnieuw worden gelast, wat extra vulmateriaal, beschermgas en tijd kost. Deze herbewerking voegt aanzienlijke kosten toe aan het productieproces.
Om deze uitdagingen aan te gaan, heeft de technische gemeenschap het systeem Lasmanipulator/Welding Column & Boom/Welding Center/Automatic Welding ontwikkeld. De kern van deze apparatuur is een geavanceerde mechanische arm die is ontworpen om een laskop nauwkeurig langs een vooraf bepaald pad te positioneren en te bewegen. Het systeem bestaat doorgaans uit verschillende belangrijke componenten:
Door de beweging van de lastoorts te mechaniseren, elimineert dit systeem het menselijke element van fysieke belasting en inconsistentie. Het resultaat is een herhaalbaar, betrouwbaar en kwalitatief hoogstaand lasproces dat langdurig continu kan werken.
De effectiviteit van een laskolom en gieksysteem ligt in het vermogen om specifieke lastaken met een hoge mate van precisie uit te voeren. De broninformatie benadrukt de brede toepassing ervan bij het lassen van binnen- en buitenlangs- en omtreksnaden. Laten we eens kijken hoe dit wordt bereikt.
Langsnaden lassen: Een langsnaad is een rechte, lineaire las die over de lengte van een cilindrische of platte structuur loopt. Om deze naad te lassen, wordt het werkstuk (bijvoorbeeld een vlakke plaat die tot een cilinder wordt gevormd) stationair gepositioneerd. De giek van de manipulator wordt vervolgens evenwijdig aan de naad uitgelijnd. De laswagen beweegt met een nauwkeurig gecontroleerde snelheid langs de giek, terwijl de laskop een consistente, uniforme lasrups aanbrengt. De operator kan het proces vanaf een veilige, comfortabele afstand volgen via een bedieningshanger of station.
Omtreksnaden lassen: Een omtreksnaad (of omtreknaad) is een cirkelvormige las die twee delen van een pijp of vat met elkaar verbindt. Voor deze operatie werken de kolom en de giek samen met een lasrotator of keerrol. Het cilindrische werkstuk wordt op de rotator geplaatst, die het langzaam en gestaag roteert. De giek is zo gepositioneerd dat de lastoorts op het juiste punt ten opzichte van de roterende naad wordt gefixeerd. Terwijl de rotator het werkstuk draait, blijft de lastoorts stilstaan, waardoor een perfect cirkelvormige las ontstaat. De synchronisatie tussen de rotatiesnelheid van de rotator en de lasparameters is essentieel voor het bereiken van een kwalitatief hoogstaand resultaat.
De mogelijkheid om beide soorten naden met gelijke precisie te hanteren, maakt de lasmanipulator/laskolom en giek/lascentrum/automatisch lassysteem tot een ongelooflijk veelzijdige aanwinst in een fabricagewerkplaats. Het biedt een betrouwbare basis voor het verbeteren van de productkwaliteit, omdat de mechanische bewegingen veel consistenter zijn dan wat handmatig kan worden bereikt. Deze herhaalbaarheid is cruciaal om te voldoen aan strenge industriële codes en normen, zoals die van de American Society of Mechanical Engineers (ASME) voor drukvaten.
Een van de belangrijke voordelen van moderne kolom- en gieksystemen is hun aanpassingsvermogen. Fabrikanten zoals WeldNice begrijpen dat verschillende toepassingen unieke eisen stellen. Daarom ondersteunen ze het ontwerp van aangepaste functies. Hierdoor kan een fabrikant een systeem configureren dat precies geschikt is voor zijn specifieke productiebehoeften. Laten we enkele van de genoemde geavanceerde opties en hun praktische voordelen eens bekijken.
Voor toepassingen waarbij snelheid voorop staat, zoals bij de fabricage van dikwandige constructies, is Tandem Submerged Arc Welding (SAW) een krachtige optie. Bij deze configuratie worden twee lasdraden door één enkele laskop of door twee dicht bij elkaar geplaatste koppen gevoerd. Beide draden worden van stroom voorzien, hetzij van dezelfde stroombron, hetzij van twee afzonderlijke bronnen.
Hoe het werkt: De aansluitdraad creëert het primaire lasbad, terwijl de sleepdraad volgt, waardoor meer warmte en vulmateriaal aan hetzelfde smeltbad wordt toegevoegd. Deze opstelling verhoogt de depositiesnelheid aanzienlijk in vergelijking met een opstelling met één draad.
Praktische voordelen: Het belangrijkste voordeel is een dramatische toename van de lassnelheid. Voor een dikke plaat waarvoor misschien tien passages nodig zijn met een enkele draad, kan een tandemopstelling dezelfde las in slechts vijf of zes passages tot stand brengen. Dit vertaalt zich direct in minder arbeidsuren, een lager energieverbruik en een snellere voltooiing van het project. Het is een effectieve oplossing voor omgevingen met hoge productie waar tijd een cruciale factor is.
Bij het lassen van zeer dikke materialen vereisen traditionele methoden een brede afschuining met V-groef. Dit betekent dat er een grote hoeveelheid vulmetaal moet worden afgezet om de voeg te vullen, wat tijdrovend en duur is. Narrow-gap lassen is een gespecialiseerde techniek die is ontworpen om dit aan te pakken.
Hoe het werkt: In plaats van een brede afschuining wordt een smalle, U-vormige of J-vormige groef voorbereid. De voegopening kan slechts enkele millimeters breed zijn. Er wordt gebruik gemaakt van een speciale laskop en toorts om de boog in de bodem van deze smalle groef te richten. Het proces omvat vaak een wevende of oscillerende beweging om ervoor te zorgen dat de zijwanden goed worden versmolten.
Praktische voordelen: De voordelen zijn aanzienlijk. Door het voegvolume te verkleinen kan de benodigde hoeveelheid vulmetaal met 50% of meer worden verminderd. Dit leidt tot aanzienlijke kostenbesparingen op lasdraad en flux. Omdat er in totaal minder warmte in het werkstuk wordt gebracht, is er bovendien minder vervorming en een kleinere door hitte beïnvloede zone (HAZ), wat gunstig kan zijn voor de mechanische eigenschappen van het materiaal. Deze methode is bijzonder geschikt voor dikwandige drukvaten, reactoren en andere zware componenten.
Naast specifieke lasprocessen kan een reeks andere functies worden geïntegreerd om de functionaliteit en het gebruiksgemak van een kolom- en gieksysteem te verbeteren.
Orbitale beweging: Met deze functie kan de laskop in een cirkelvormig of orbitaal pad rond een vast punt bewegen. Het is nuttig voor toepassingen zoals het lassen van pijp-aan-fittingverbindingen of andere complexe verbindingen waarbij een eenvoudige lineaire of omtrekbeweging onvoldoende is.
Kolomrotatie: Sommige geavanceerde systemen bieden een roterende kolom. Hierdoor kan de hele giek rond de basis zwaaien, waardoor toegang wordt verkregen tot verschillende zijden van een groot of complex werkstuk zonder dat de hele manipulator opnieuw hoeft te worden gepositioneerd. Dit is een waardevol kenmerk voor grote, stationaire constructies zoals scheepsrompsecties of bouwframes.
Servomotoren: De keuze van motoren voor het aandrijven van de giek- en kolombewegingen heeft een directe invloed op de precisie. Servomotoren bieden een hoge mate van controle over positie, snelheid en koppel. Ze maken een zeer nauwkeurige positionering van de laskop mogelijk en kunnen een constante snelheid handhaven onder wisselende belastingsomstandigheden. Dit controleniveau is gunstig voor kritische toepassingen en voor de integratie met geautomatiseerde naadvolgsystemen.
Seam Tracking Unit: Zelfs bij de meest nauwkeurige opspanning kunnen er kleine variaties in de positie van de lasnaad optreden als gevolg van thermische vervorming of productietoleranties. Een naadvolgeenheid maakt gebruik van een sensor (vaak op laserbasis) om de daadwerkelijke verbinding in realtime te lokaliseren. Vervolgens past hij automatisch de positie van de laskop aan, zodat hij de naad perfect volgt. Deze functie is van onschatbare waarde voor het garanderen van een consistente laskwaliteit en het verminderen van de noodzaak voor tussenkomst van de operator, vooral bij lange of gebogen naden.
Flux Recycle Unit: Bij ondergedompeld booglassen (SAW) wordt een korrelvormig flux gebruikt om het smeltbad te beschermen. Na het lassen kan dit vloeimiddel worden opgevangen, vermalen en hergebruikt. Een fluxrecyclage-eenheid automatiseert dit proces, waarbij het gebruikte flux wordt opgezogen, onzuiverheden en slakken worden uitgezeefd en het schone flux wordt teruggevoerd naar een trechter voor hergebruik. Dit vermindert materiaalverspilling, verlaagt de bedrijfskosten en draagt bij aan een schonere werkomgeving.
Oscillator: Een lasoscillator is een apparaat dat ervoor zorgt dat de lastoorts tijdens het reizen een heen en weer gaande beweging uitvoert. Dit is handig voor bredere lasgroeven, omdat het zorgt voor een goede versmelting van de zijwanden en kan helpen de vorm en breedte van de uiteindelijke lasrups te controleren. De snelheid, breedte en verblijftijd van het oscillatiepatroon kunnen nauwkeurig worden geprogrammeerd.
Strip Surfacing: Ook bekend als cladden, dit is een proces dat wordt gebruikt om een laag corrosiebestendige of slijtvaste legering op het oppervlak van een goedkoper basismetaal aan te brengen. In plaats van een draad wordt een brede strook metaal (bijvoorbeeld roestvrij staal) als elektrode gebruikt. Een kolom- en gieksysteem dat is uitgerust voor het bedekken van stroken, kan grote oppervlakken, zoals de binnenkant van een drukvat, snel en efficiënt bekleden en een beschermende laag aanbrengen waar dat het meest nodig is.
Om de impact van deze technologie beter te illustreren, kunt u de volgende vergelijking overwegen tussen een traditionele handmatige aanpak en een geautomatiseerd proces met behulp van een kolom- en boomsysteem.
| Aspect | Handmatig lassen | Geautomatiseerd lassen met een kolom en giek |
|---|---|---|
| Consistentie en herhaalbaarheid | Varieert op basis van de vaardigheid van de machinist, vermoeidheid en comfort. Gevoelig voor inconsistenties tijdens lange runs. | Zeer consistent en herhaalbaar. De machine volgt het geprogrammeerde pad en de parameters nauwkeurig gedurende de gehele duur van de las. |
| Vermoeidheid van de machinist | Een belangrijke factor, vooral bij lange lassen of in lastige posities. Heeft een directe invloed op de kwaliteit en productiviteit. | De rol van de operator verschuift van het fysiek uitvoeren van de las naar het bewaken en controleren van het proces. Fysieke vermoeidheid is niet langer een probleem. |
| Lassnelheid | Beperkt door de fysieke mogelijkheden van de operator. De depositiepercentages zijn relatief laag. | Kan op hoge, continue snelheden werken. Geavanceerde processen zoals Tandem SAW kunnen de depositiesnelheid dramatisch verhogen. |
| Veiligheid | De operator bevindt zich in de nabijheid van de boog, dampen en vonken. Het risico op letsel door lastige houdingen is groter. | De operator kan het proces besturen vanaf een veilig station op afstand. Vermindert de blootstelling aan gevaren zoals vlambogen, dampen en hitte. |
| Materiaalverspilling en herbewerking | Grotere kans op defecten, wat leidt tot herbewerking. Dit kost extra vulmateriaal, gas en arbeid. | Lager percentage defecten dankzij processtabiliteit. Vermindert de noodzaak van kostbaar en tijdrovend nabewerking. |
| Vaardigheidsvereiste | Vereist een zeer bekwame handmatige lasser voor werk van codekwaliteit, dat moeilijk te vinden en te behouden kan zijn. | Vereist een ervaren machineoperator/programmeur. De vaardigheden zijn anders en kunnen gemakkelijker te ontwikkelen zijn dan handmatige lasvaardigheid op hoog niveau. |
Voor een fabrikant die de investering in een lasmanipulator/laskolom en giek/lascentrum/automatisch lassysteem overweegt, moeten verschillende factoren worden geëvalueerd om ervoor te zorgen dat de gekozen apparatuur aansluit bij de productiebehoeften. In de volgende tabel worden enkele belangrijke parameters beschreven waarmee u rekening moet houden.
| Parameter | Beschrijving | Waarom het ertoe doet |
|---|---|---|
| Gieklengte | Het horizontale bereik van de giek, gemeten vanaf de kolom. | Bepaalt de maximale lengte van een langsnaad die in één opstelling kan worden gelast of de maximale diameter van een vat die kan worden betreden. |
| Laadvermogen | Het gewicht dat de giek kan dragen bij maximale uitstrekking zonder overmatige doorbuiging. | Cruciaal voor het ondersteunen van niet alleen de lastoorts, maar ook zwaardere accessoires zoals meerdraadstoortsen, naadtrackers of camera's. |
| Kolom Hoogte | De verticale verplaatsing van het giekzadel. | Definieert het bereik van de hoogtes die de laskop kan bereiken, belangrijk voor het accommoderen van werkstukken met verschillende diameters en hoogtes. |
| Controlesysteem | De interface die wordt gebruikt om de manipulator te programmeren en te bedienen (bijv. PLC-gebaseerd, pc-gebaseerd). | Een gebruiksvriendelijk besturingssysteem vereenvoudigt de installatie, verkort de programmeertijd en maakt het voor operators gemakkelijker om het lasproces te beheren. |
| Beschikbare opties | De lijst met aanpasbare functies zoals naadtracking, oscillatoren, fluxherstel, enz. | Hiermee kan het systeem worden afgestemd op specifieke toepassingen, waardoor de mogelijkheden en het rendement op de investering worden vergroot. |
De integratie van geautomatiseerde lasoplossingen zoals het kolom- en gieksysteem is niet langer een luxe die voorbehouden is aan de grootste bedrijven; het wordt een noodzaak voor elke productiewerkplaats die concurrerend wil blijven in de huidige veeleisende markt. De overgang van handmatige naar geautomatiseerde processen pakt de meest urgente uitdagingen van de industrie aan: de behoefte aan hogere kwaliteit, grotere efficiëntie, verbeterde veiligheid en verminderde afhankelijkheid van schaarse geschoolde arbeidskrachten.
Door een stabiel, nauwkeurig en herhaalbaar platform voor lassen te bieden, stellen deze systemen fabrikanten in staat complexe metaalconstructies te produceren met een consistentieniveau dat moeilijk handmatig te bereiken is. De mogelijkheid om de apparatuur aan te passen met geavanceerde functies zoals tandemlassen, mogelijkheden voor smalle tussenruimtes en intelligente naadtracking vergroot de bruikbaarheid ervan, waardoor deze een breed scala aan specifieke fabricage-uitdagingen kan oplossen.
Naarmate de technologie zich blijft ontwikkelen, kunnen we verwachten dat deze systemen nog intelligenter en geïntegreerder worden. Functies als bewaking op afstand, datalogging voor kwaliteitscontrole en integratie met fabrieksbrede managementsystemen liggen in het verschiet. Het kernprincipe blijft echter hetzelfde: het mechaniseren van de complexe taak van het lassen, waardoor menselijke operators zich kunnen concentreren op toezicht, programmering en procesoptimalisatie. Voor de fabrikanten van tanks, pijpen en drukvaten is de lasmanipulator/laskolom en giek/lascentrum/automatisch lassen niet zomaar een apparaat; het is een strategische investering in kwaliteit, productiviteit en het toekomstbestendig maken van hun activiteiten.
De 100KG Conventionele Laspositioneerder is een universeel positioneringsapparaat voor het lassen van kleine en middelgrote werkstukken. Het past z...
See Details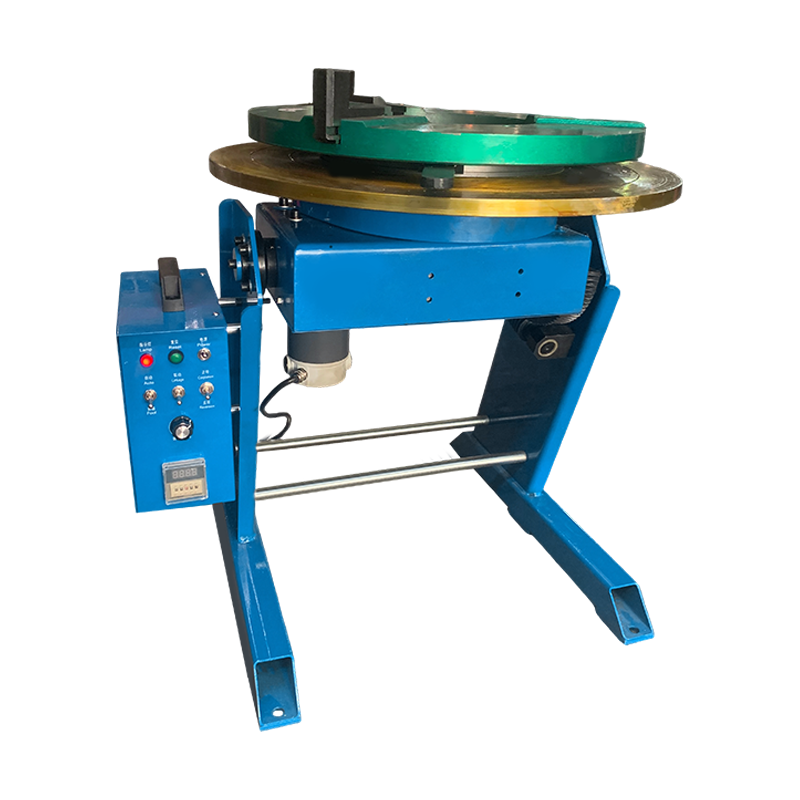
De 200KG conventionele lasversteller is speciaal ontworpen voor het lassen van kleine en middelgrote zware werkstukken. Het integreert 360° rotatie...
See Details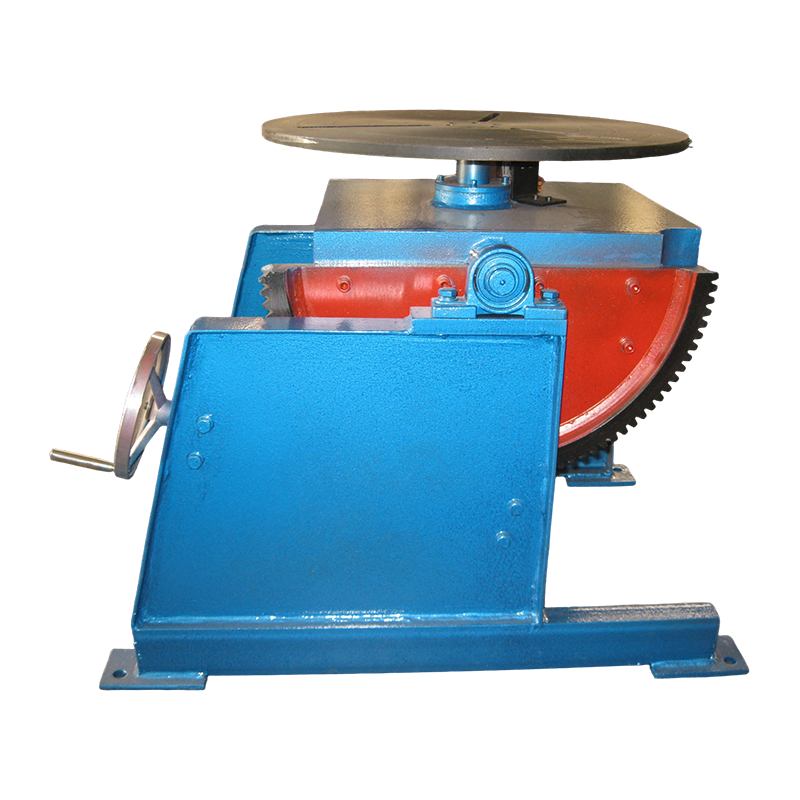
De conventionele laspositioneerder van 300 kg is een apparaat dat wordt gebruikt om werkstukken tijdens laswerkzaamheden te positioneren en te rote...
See Details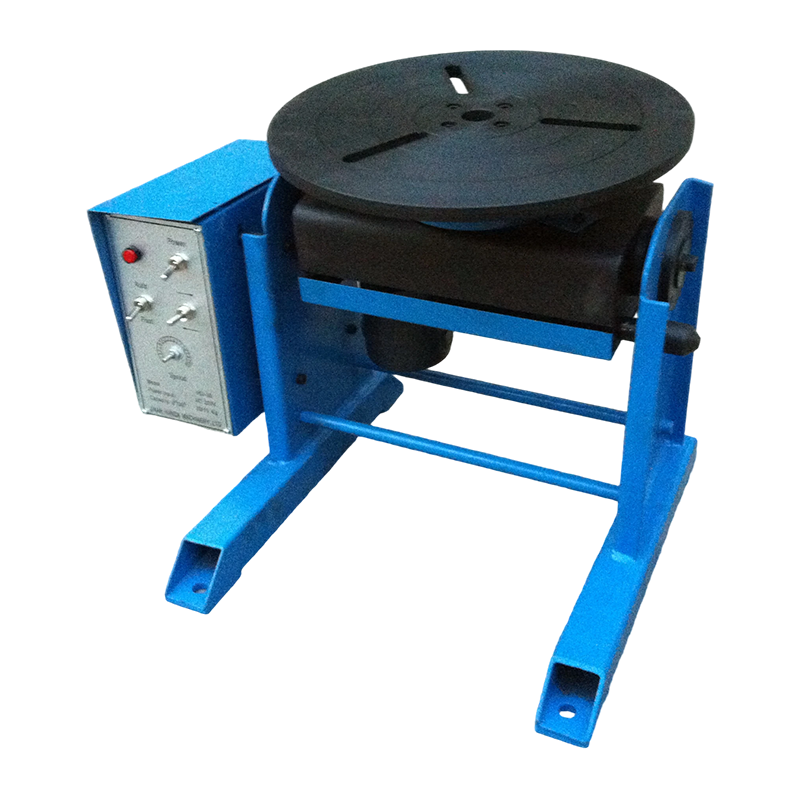
De 30KG Conventionele Laspositioneerder is een apparaat dat wordt gebruikt om werkstukken te positioneren en te roteren tijdens laswerkzaamheden. H...
See Details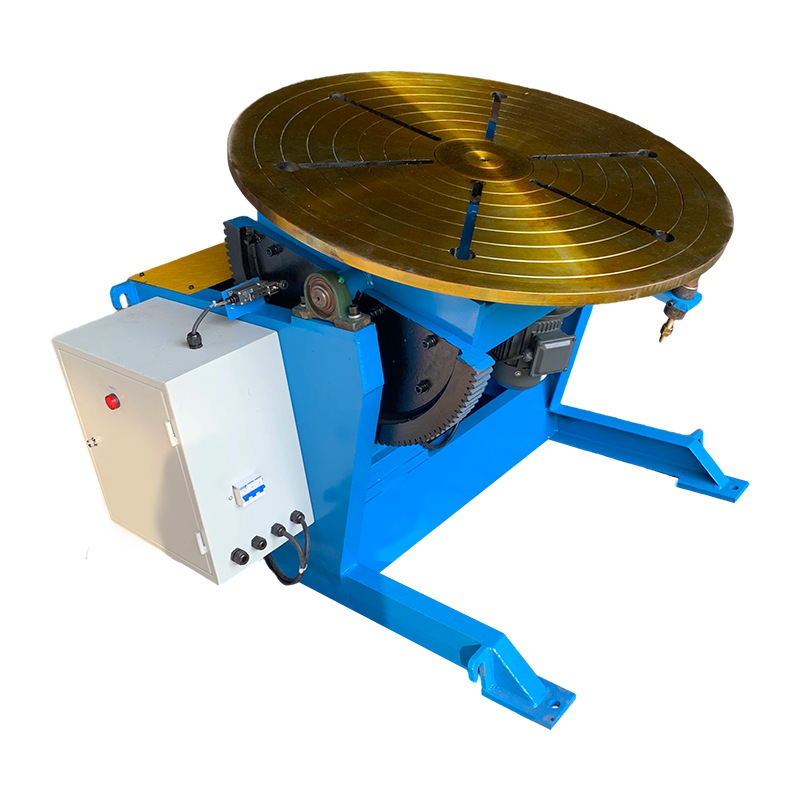
De conventionele laspositioneerder van 600 kg is een apparaat dat wordt gebruikt om werkstukken tijdens het lassen te positioneren en te roteren. H...
See Details