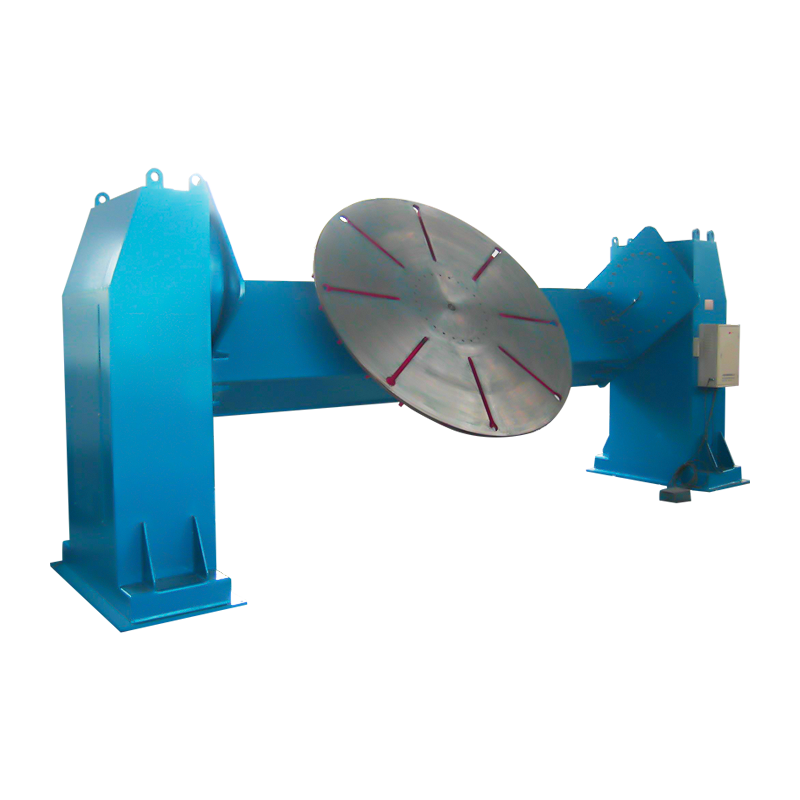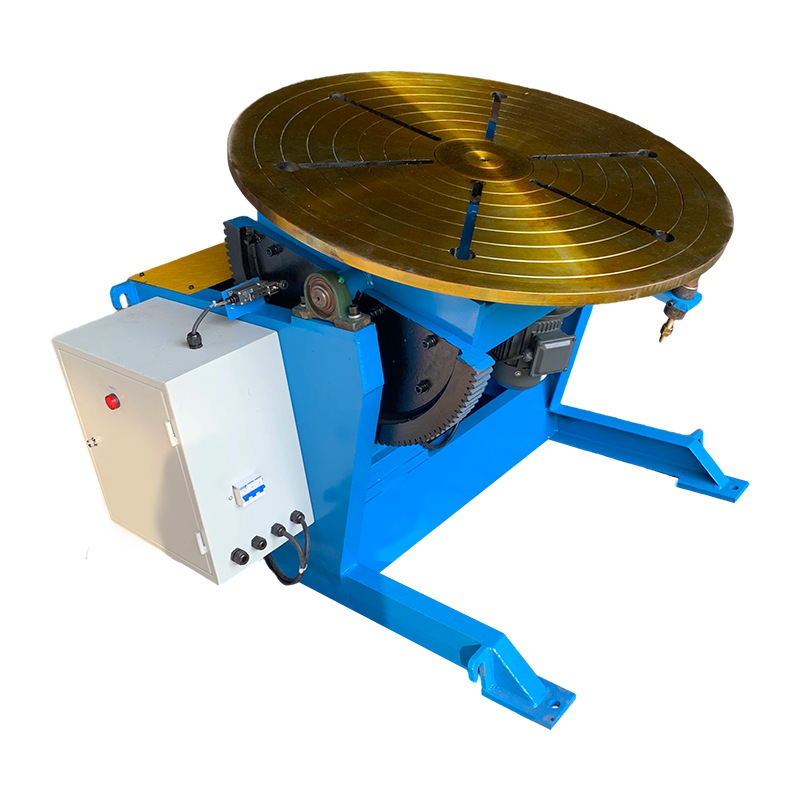
Een geautomatiseerde laspositioneerder is een gemotoriseerd mechanisch apparaat dat een werkstuk vasthoudt, roteert en kantelt tijdens het lassen, waardoor de lasverbinding in de optimale vlakke of horizontale positie blijft. Door handmatige herpositionering te elimineren en de niet-boogtijd te verminderen, kan deze in het algemeen toenemen lasefficiëntie met 40% tot 60% vergeleken met handmatige positioneringsmethoden, volgens productieproductiviteitsstudies.
1. Inzicht in de kernfunctie van een geautomatiseerde laspositioneerder
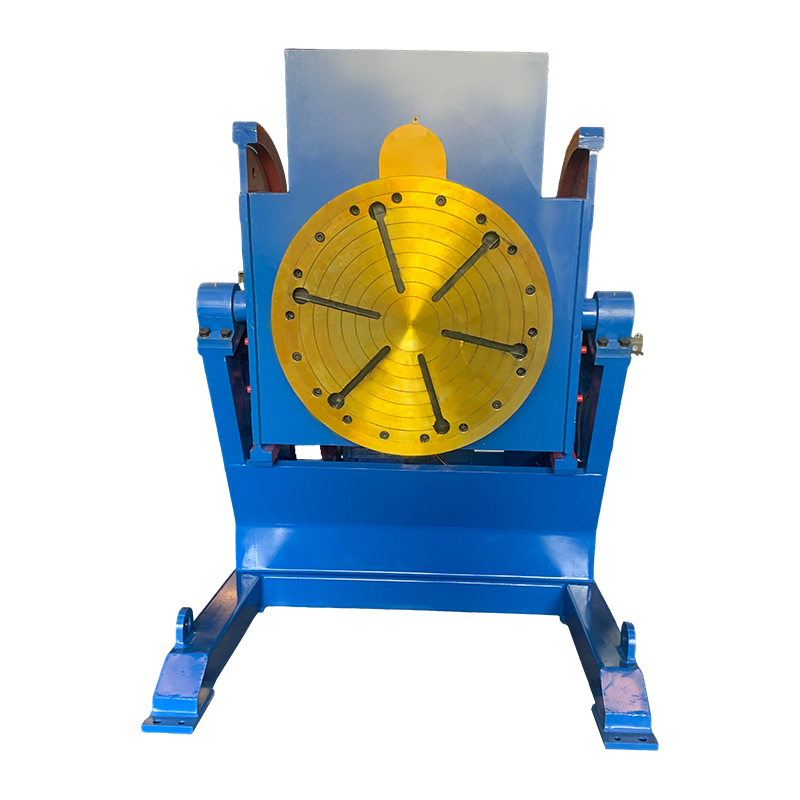
Op het meest fundamentele niveau is een geautomatiseerde laspositioneerder lost een hardnekkige uitdaging in de metaalproductie op: de noodzaak om complexe samenstellingen vanuit meerdere hoeken te lassen, terwijl de laskwaliteit en de veiligheid van de operator behouden blijven. Het apparaat bestaat uit een motoraangedreven werktafel gemonteerd op een kantelbare basis, bestuurd via een programmeerbare interface die nauwkeurige rotatie en hoekpositionering mogelijk maakt.
Het werkingsprincipe is eenvoudig maar krachtig. Een werkstuk wordt met behulp van klemmen of een spantang aan de frontplaat van de klepstandsteller vastgezet. De operator gebruikt vervolgens een bedieningshanger of voetpedaal om het onderdeel te roteren, waardoor elk lasgebied in de ideale vlakke positie komt, doorgaans binnen een tolerantie van 15 graden ten opzichte van horizontaal. Door deze door de zwaartekracht ondersteunde oriëntatie kan het gesmolten lasbad gelijkmatig stromen, waardoor sterkere, consistentere verbindingen met minder vulmateriaal ontstaan.
Moderne systemen bevatten aandrijvingen met variabele snelheid, waardoor rotatiesnelheden van slechts 0,1 omwentelingen per minuut mogelijk zijn voor nauwkeurig lassen van dikke secties tot 10 rpm voor snelle omtreknaden op kleinere componenten. Het kantelmechanisme biedt doorgaans een bereik van 0 tot 135 graden, waardoor toegang tot vrijwel elke gewrichtshoek mogelijk is zonder dat de operator het werkstuk fysiek hoeft te manipuleren.
2. Hoe een geautomatiseerde lasversteller de lasefficiëntie dramatisch verbetert
2.1 De niet-boogtijd verkorten om de productiviteit te maximaliseren
De grootste bijdrager aan verbeterd lasefficiëntie is de drastische vermindering van de niet-boogtijd: de perioden waarin de lastoorts niet actief materiaal aan het afzetten is. Onderzoek gepubliceerd door de American Welding Society geeft aan dat bij handmatige laswerkzaamheden zonder positioneringsapparatuur de boog-aan-tijdsfactor, vaak de operatorfactor genoemd, voor complexe samenstellingen zo laag kan zijn als 15% tot 25%. Een fabrikant die een acht uur durende ploegendienst besteedt aan het handmatig hanteren en herpositioneren van zware stalen onderdelen, kan misschien maar twee uur daadwerkelijk lassen.
Met een geautomatiseerde laspositioneerder kan de operatorfactor oplopen tot 45% tot 65%. In plaats van tussen elke lasgang te stoppen om een samenstel van 200 kilogram los te maken, op te tillen, te draaien en opnieuw vast te zetten, drukt de lasser op een voetpedaal om binnen enkele seconden de gewenste richting te bereiken. Over een werkjaar van 2.000 uur vertaalt dit verschil zich in ongeveer 900 extra uren boogtijd per lasstation, waardoor de doorvoer effectief wordt verdubbeld zonder extra arbeid.
2.2 Het elimineren van handmatig hanteren van zwaardere werkstukken
Het handmatig herpositioneren van zware constructies brengt zowel inefficiëntie als veiligheidsrisico's met zich mee. Voor een assemblage die 150 kilogram weegt, zijn mogelijk twee werknemers, een brugkraan en tien minuten nodig om tussen de lassequenties 90 graden te draaien. Gedurende deze periode wordt de lasboog gedoofd, koelt de las af en moeten de herstartprocedures rekening houden met een goede controle van de interpass-temperatuur.
Een geautomatiseerde laspositioneerder met een capaciteit van 500 kilogram kan datzelfde werkstuk in minder dan 30 seconden onder elke gewenste hoek roteren, volledig bestuurd door één operator. De economische impact is meetbaar: uitgaande van een arbeidstarief van $45 per uur en zes herpositioneringsgebeurtenissen per ploegendienst, kost de handmatige aanpak ongeveer $45 aan arbeid alleen al voor het hanteren – kosten die zich dagelijks herhalen in elke lascel. Gedurende een jaar met 240 werkdagen elimineert één enkele klepstandsteller bijna $11.000 aan arbeidskosten voor directe verwerking, terwijl tegelijkertijd de boogtijd wordt verlengd.
2.3 Verbetering van de laskwaliteit door optimale gewrichtspositionering
Lassen in de vlakke positie levert consequent lasverbindingen van de hoogste kwaliteit en de hoogste afzettingssnelheden op. Wanneer een verbinding vlak is georiënteerd, helpt de zwaartekracht bij het vormgeven van het smeltbad, waardoor het gebruik van elektroden met een grotere diameter of hogere draadaanvoersnelheden mogelijk is zonder het risico te lopen op ondersnijding, overlapping of gebrek aan versmelting. De structurele lascode van de American Welding Society erkent dat lassen in vlakke positie hogere warmte-inbrengparameters mogelijk maakt in vergelijking met verticale of bovenhandse posities, wat resulteert in diepere penetratie en hogere voortbewegingssnelheden.
Een geautomatiseerde laspositioneerder maakt van elk gewricht een gewricht met een vlakke positie. Overweeg een pijp-naar-flens-constructie waarbij een omtrekslas van 360 graden nodig is. Zonder positioner moet de lasser vlakke, verticale en bovenhandse posities doorlopen terwijl hij rond de buis beweegt. Met een positioner draait de pijp continu terwijl de toorts op de 12-uur-positie blijft staan, waardoor de hele plascontrole optimaal blijft. Uit testgegevens van productiefaciliteiten blijkt dat deze aanpak de afzettingssnelheid bij omtrekspijplassen met 30% tot 50% verhoogt, terwijl lasdefecten tot wel 70% worden verminderd.
2.4 Consistentie verbeteren bij repetitief productielassen
In productieomgevingen waar identieke samenstellingen herhaaldelijk worden gelast, wordt consistentie een primaire kwaliteitsmaatstaf. Een ervaren handlasser introduceert onvermijdelijk subtiele variaties in voortbewegingssnelheid, toortshoek en weefpatroon van het ene onderdeel naar het volgende. Hoewel een zeer ervaren lasser een opmerkelijke consistentie kan handhaven, creëert de inherente variabiliteit van volledig handmatige positionering mogelijkheden voor dimensionale afwijkingen.
Een geautomatiseerde laspositioneerder gecombineerd met een gemechaniseerde laswagen of zelfs een handmatig geleide toorts vermindert deze variabiliteit aanzienlijk. De positioner biedt dezelfde rotatiesnelheid en oriëntatie voor elk onderdeel in een batch. Wanneer ingesteld op roteren met 0,8 tpm voor een hoeklas van 12 millimeter, krijgt elk samenstel een identieke omtreksbeweging. Gegevens uit kwaliteitscontrolegegevens bij de productie van zwaar materieel geven aan dat de integratie van geautomatiseerde positionering de afwijkingen in de lasmaattoleranties met 40% tot 55% vermindert, waardoor de noodzaak voor rechttrekken of nabewerken na het lassen tot een minimum wordt beperkt.
2.5 Reduceren van herbewerkingskosten en materiaalverspilling
Nabewerking vertegenwoordigt een van de belangrijkste verborgen kosten bij laswerkzaamheden. Het verwijderen van een defecte las, het opnieuw voorbereiden van de verbinding en het opnieuw lassen kan drie tot vijf maal zoveel arbeid en materialen vergen als de oorspronkelijke las. Gegevens uit de sector, verzameld door de productie-uitbreidingsprogramma's van het National Institute of Standards and Technology, duiden erop dat de herbewerkings- en schrootkosten in fabricagewerkplaatsen zonder adequate positioneringsapparatuur meer dan 8% van de totale productiekosten kunnen bedragen.
Door consistent lassen in vlakke positie mogelijk te maken met de juiste toortsmanipulatie, wordt een geautomatiseerde laspositioneerder pakt direct de grondoorzaken van veelvoorkomende defecten aan. Porositeit veroorzaakt door een onjuiste toortshoek, gebrek aan smelting door slechte toegang tot verbindingen en onregelmatige lasprofielen door positioneel lassen worden aanzienlijk verminderd. Winkels die geautomatiseerde positionering in hun workflow integreren, melden doorgaans reducties van het herbewerkingspercentage van 6% tot 8% tot minder dan 2%, wat directe besparingen oplevert op het gebied van arbeid, beschermgas, vulmetaal en slijpmaterialen.
2.6 De veiligheid van de machinist verbeteren en vermoeidheid verminderen
Lassen in lastige posities – boven het hoofd, verticaal of in krappe ruimtes – zorgt voor aanzienlijke fysieke belasting voor de operators. Aandoeningen van het bewegingsapparaat zijn verantwoordelijk voor een onevenredig groot deel van de ongevallen met werkverlet onder lassers, waarbij het Amerikaanse Bureau of Labor Statistics incidentiecijfers rapporteert die 30% boven het productiegemiddelde liggen voor lasgerelateerde beroepen. Het handmatig tillen en herpositioneren van zware laswerken vergroot dit risico.
Een geautomatiseerde laspositioneerder stelt de operator in staat om in een comfortabele, zittende of staande positie op heuphoogte te werken, waarbij de lasverbinding vlak en toegankelijk is. Deze ergonomische verbetering vermindert vermoeidheid, verlaagt het risico op blessures en maakt langere effectieve werkperioden mogelijk. Een lasser die voorheen regelmatig pauzes nodig had om uit te rusten van werkzaamheden boven zijn hoofd, kan gedurende zijn hele dienst een consistente productie handhaven. De resulterende productiviteitswinst is betekenisvol: een vermindering van 15% van vermoeidheidsgerelateerde vertragingen tijdens een dienst van acht uur voegt dagelijks ongeveer 45 minuten productieve lastijd toe.
3. Belangrijkste toepassingen in industriële sectoren
De veelzijdigheid van geautomatiseerde laspositioneerders maakt ze onmisbaar in een breed scala van productie- en fabricage-industrieën. De volgende tabel illustreert veel voorkomende toepassingen en de specifieke efficiëntievoordelen die in elke sector worden gerealiseerd.
| Industrie Sector | Typische toepassing | Primaire efficiëntiewinst |
|---|---|---|
| Productie van zware apparatuur | Graafmachinegiek- en armconstructies | 50% reductie in verwerkingstijd voor lasstukken van 500 kg |
| Fabricage van drukvaten | Shell langs- en omtreksnaden | 40% toename van de afzettingssnelheid met SAW met vlakke positie |
| Fabricage van pijpspoelen | Flens-aan-pijp en pijp-aan-fitting lassen | 60% vermindering van het aantal lasfouten op omtrekverbindingen |
| Productie van auto-onderdelen | Ashuizen en ophangingsonderdelen | Cyclustijd teruggebracht van 12 minuten naar 7 minuten per onderdeel |
| Productie van windtorens | Torensectie interne en externe lassen | Operatorfactor verbeterd van 22% naar 55% |
Tabel 1: Efficiëntieverbeteringen bereikt door geautomatiseerde integratie van lasverstellers in belangrijke industriële sectoren, gebaseerd op gepubliceerde casestudygegevens van verenigingen uit de fabricage-industrie en fabrikanten van apparatuur.
4. Handmatige positionering vergelijken met geautomatiseerde positionering: een kwantitatieve analyse
Om het tastbare verschil tussen handmatige en geautomatiseerde positionering te begrijpen, is een zij-aan-zij onderzoek van de belangrijkste prestatiestatistieken vereist. De onderstaande vergelijking maakt duidelijk waarom winkels die de overstap maken doorgaans binnen 12 tot 18 maanden een rendement op hun investering behalen.
| Prestatiestatistiek | Handmatige positionering | Geautomatiseerde laspositioneerder |
|---|---|---|
| Operatorfactor (boog-aan-tijd) | 15% tot 25% | 45% tot 65% |
| Herpositioneringstijd per evenement (deel van 150 kg) | 8 tot 15 minuten | 15 tot 30 seconden |
| Aantal lasfouten | 6% tot 8% van de lassen | 1% tot 2% van de lassen |
| Afzettingspercentage (FCAW, equivalent in vlakke positie) | 2,5 tot 3,5 kg per uur | 4,5 tot 6,5 kg per uur |
| Personeel vereist voor zware montage | 2 tot 3 werknemers | 1 arbeider |
| Eennual Rework Cost (per welding station) | $ 8.000 tot $ 15.000 | $ 1.500 tot $ 3.500 |
Tabel 2: Vergelijkende analyse van handmatige positionering versus prestatiegegevens van geautomatiseerde lasverstellers. Gegevens afkomstig van branchebenchmarks die zijn samengesteld door partnerprogramma's voor productie-uitbreiding en referenties op het gebied van lastechniek, gebaseerd op fabricageactiviteiten op middelgrote schaal.
5. Soorten geautomatiseerde laspositioneerders en hun selectiecriteria
Het selecteren van de juiste configuratie van geautomatiseerde laspositioneerder heeft een directe invloed op de efficiëntiewinst die in een specifieke toepassing kan worden behaald. De markt biedt verschillende categorieën, elk geoptimaliseerd voor specifieke werkstukgeometrieën en productievereisten.
5.1 Roterende positioneerders met één as
Units met één as bieden rotatie rond een verticale of horizontale as en vertegenwoordigen het meest gebruikelijke en economische toegangspunt tot geautomatiseerde positionering. Een draaitafel met horizontale as met een capaciteit van 300 kilogram en een frontplaatdiameter van 600 millimeter is typisch voor algemeen fabricagewerk. Deze systemen blinken uit in het lassen van omtrekspijpen, de fabricage van cilindrische vaten en elke toepassing waarbij continue rotatie met gecontroleerde snelheden vereist is. De prijzen voor industriële positioneerders met één as die geschikt zijn voor productieomgevingen variëren doorgaans van $6.000 tot $25.000, afhankelijk van de laadcapaciteit en de verfijning van de besturing.
5.2 Tweeassige kantel- en draaiverstellers
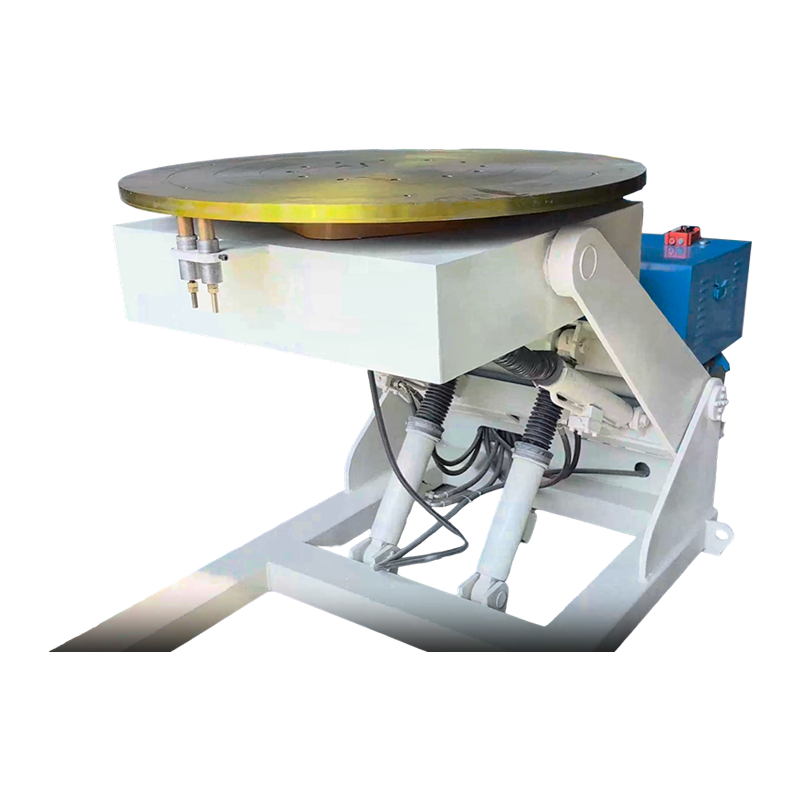
Tweeassige systemen voegen een kantelmechanisme toe aan de draaitafel, waardoor samengestelde hoekpositionering mogelijk wordt. Een operator kan een werkstuk 45 graden kantelen en vervolgens roteren, waardoor hoeklasverbindingen in een vlakke positie worden weergegeven, ongeacht de geometrie van het onderdeel. Deze klepstandstellers kunnen complexe structurele constructies aan – beugels, frames en veelzijdige samenstellingen – waarbij een enkele rotatie-as niet voor elke las een optimale verbindingsoriëntatie kan bereiken. De laadcapaciteiten variëren van 100 kilogram voor tafelmodellen tot meer dan 10.000 kilogram voor zware productiecellen. De extra as voegt doorgaans 40% tot 60% toe aan de apparatuurkosten in vergelijking met modellen met één as met gelijkwaardige belastingswaarden.
5.3 Configuraties kop-losse kop
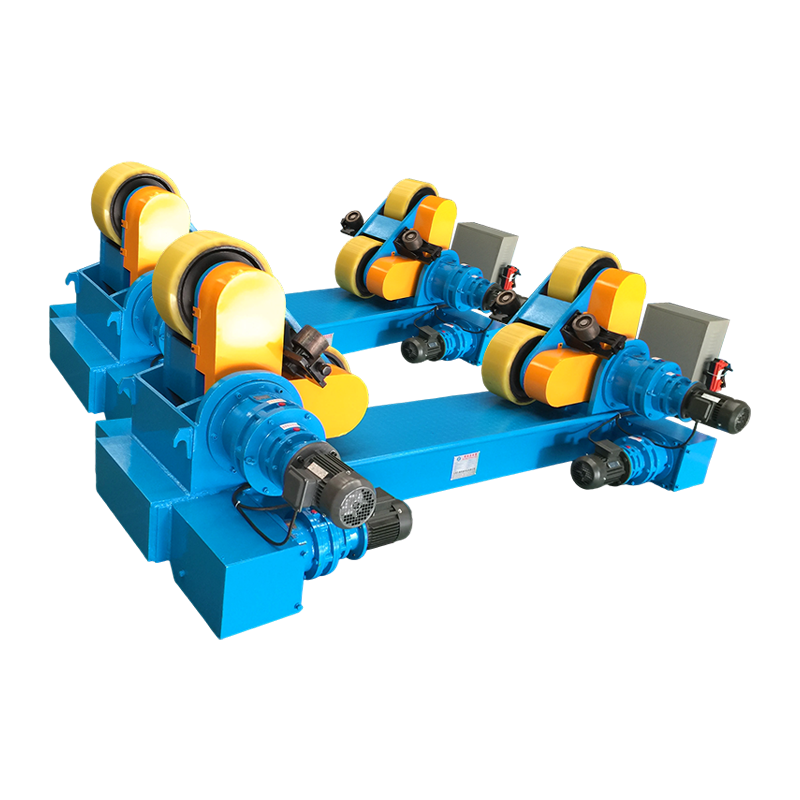
Voor lange, zware werkstukken zoals turbineschachten, pijpspoelen met een grote diameter en structurele kolommen bieden de kop-losse kop-opstellingen ondersteuning aan beide uiteinden terwijl het samenstel draait. De losse kop bevat de aandrijfmotor en bedieningselementen, terwijl de losse kop een verstelbare, vrij draaiende ondersteuning biedt. Een typische configuratie voor structurele fabricage kan werkstukken tot 4 meter lang en 2.000 kilogram zwaar verwerken, roterend met snelheden van 0,05 tot 5 rpm. Deze systemen zijn bijzonder effectief bij lassen met longitudinale verstijvingen en toepassingen met lange naden, waarbij een consistente rotatiesnelheid van cruciaal belang is voor een uniforme laskwaliteit.
6. Integratie met robotische en gemechaniseerde lassystemen
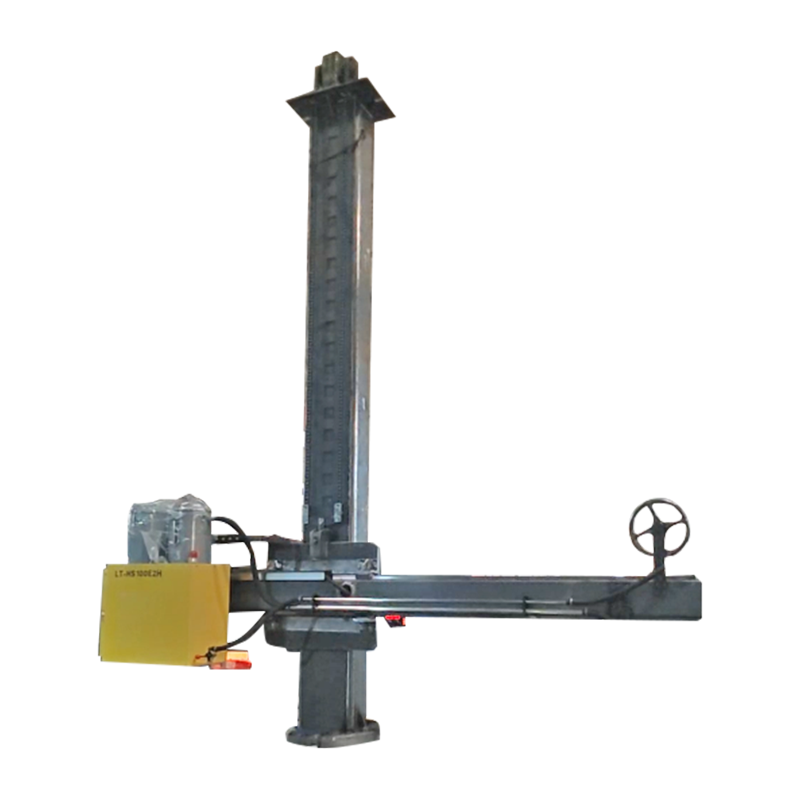
Een geautomatiseerde laspositioneerder dient als een kritische ontsluitende technologie voor robotachtige lascellen. Een robotarm kan, ondanks zijn flexibiliteit, niet lassen waar hij niet bij kan. Door de positioner als een externe as onder gecoördineerde controle te monteren, krijgt de robot de mogelijkheid om een optimale toortsoriëntatie te behouden terwijl het werkstuk draait, waardoor het werkbereik en de toegankelijke verbindingsconfiguraties effectief worden vergroot.
In een gecoördineerde robotcel communiceren de positioner en de robot via een gedeelde controller. Het robotprogramma specificeert de hoeken en rotatiesnelheden van de positioner, synchroon met de toortsbewegingen. Voor een omtreklas op een pijpelleboog roteert de positioner het onderdeel terwijl de robot een minimaal weefpatroon uitvoert, waardoor neersmeltsnelheden van 6 tot 8 kilogram per uur worden bereikt met consistente hielprofielen. Uit productiegegevens van industriële automatiseringsintegrators blijkt dat gecoördineerde positioner-robotsystemen de algehele effectiviteit van de apparatuur 25% tot 35% hoger behalen dan robotcellen met een vaste tafel, voornamelijk als gevolg van de kortere inactieve tijd tijdens het herpositioneren van onderdelen.
Semi-geautomatiseerde configuraties profiteren ook. Een gemechaniseerde onderwaterbooglastractor, gemonteerd op een roterende klepstandsteller, kan lasmetaal afzetten met snelheden van meer dan 15 kilogram per uur voor de fabricage van drukvaten met zware wanden. De combinatie van continue rotatie en consistente afstandsafstand produceert lassen van radiografische kwaliteit in één enkele doorgang op materialen tot 50 millimeter dik.
7. Veelgestelde vragen over geautomatiseerde laspositioneerders
7.1 Welke maat automatische lasversteller heb ik nodig voor mijn werkplaats?
De juiste maat hangt vooral af van het maximale werkstukgewicht en de afmetingen waarmee u regelmatig werkt. Selecteer een klepstandsteller met een draagvermogen dat minimaal 25% boven het zwaarst verwachte werkstuk ligt, om rekening te houden met de dynamische belastingen die worden opgelegd tijdens het versnellen en vertragen. Voor een productiewerkplaats waar structurele assemblages van gemiddeld 200 kilogram worden gelast met af en toe componenten van 350 kilogram, biedt een tweeassige klepstandsteller met een capaciteit van 500 kilogram voldoende veiligheidsmarge. Houd ook rekening met de afstand van het zwaartepunt tot de frontplaat: een gewicht van 500 kilogram op 150 millimeter van de frontplaat kan door het grotere buigmoment afnemen tot 250 kilogram op 300 millimeter.
7.2 Hoe lang duurt het voordat de investering wordt terugverdiend?
De meeste fabricagewinkels realiseren een terugverdientijd binnen 12 tot 18 maanden, alleen al op basis van verbeteringen in de arbeidsefficiëntie. Een klepstandsteller ter waarde van $ 20.000, die 10 uur niet-productieve verwerkingstijd per week elimineert tegen een uurloon van $ 45, bespaart jaarlijks ongeveer $ 23.400 aan directe arbeid. Als we rekening houden met lagere herbewerkingskosten, een lager gebruik van verbruiksartikelen door verbeterde afzettingsefficiëntie en lagere claims voor compensatie van werknemers door ergonomische verbeteringen, stijgt het financiële rendement vaak tot minder dan 10 maanden. Winkels die werk met een hoge mix en een laag volume produceren, zien doorgaans een snellere terugverdientijd dan winkels met eenvoudige, repetitieve assemblages die minimale herpositionering vereisen.
7.3 Kan een lasversteller bij alle lasprocessen worden gebruikt?
Geautomatiseerde lasverstellers zijn compatibel met alle belangrijke booglasprocessen, waaronder gasmetaalbooglassen, booglassen met gevulde draad, gaswolfraambooglassen, ondergedompeld booglassen en plasmabooglassen. De belangrijkste overweging is ervoor te zorgen dat het aardingssysteem van de klepstandsteller de lasstroom aankan zonder schade aan de lagers te veroorzaken. Hoogwaardige klepstandstellers zijn voorzien van een aardingsborstel of sleepring die geschikt is voor de maximale verwachte lasstroom, doorgaans 400 tot 600 ampère voor zware fabricagetoepassingen. Voor onderpoederbooglassen bij stromen hoger dan 800 ampère dient u te controleren of de fabrikant het juiste stroomvoerende vermogen voor de roterende aarde specificeert.
7.4 Is een geautomatiseerde positioner geschikt voor kleine fabricagewerkplaatsen?
Kleine werkplaatsen met slechts drie tot vijf lassers kunnen de investering rechtvaardigen als ze regelmatig assemblages uitvoeren die meerdere positioneringswijzigingen vereisen. Bench-top positioneerders met één as en een capaciteit van 100 kilogram beginnen rond de $3.500, wat een toegankelijk instappunt vertegenwoordigt. Een kleine werkplaats voor structurele fabricage die onderdelen van landbouwmachines las, kan deze kosten doorgaans binnen het eerste jaar afschrijven door een verbeterde doorvoer. De efficiëntiewinst is het meest uitgesproken wanneer de klepstandsteller wordt ingezet voor een specifieke productfamilie, in plaats van af en toe te worden gebruikt voor zeer uiteenlopende werkzaamheden.
7.5 Hoe verhoudt een geautomatiseerde lasversteller zich tot het gebruik van een cobot voor het lassen van kleine batches?
A laspositioneerder en een collaboratieve robot vervullen complementaire maar verschillende rollen. Een positioner verhoogt de productiviteit van een menselijke lasser door het werkstuk optimaal te presenteren; de lasser behoudt de volledige controle over de toortsmanipulatie en beslissingen over de laskwaliteit. Een cobot automatiseert de fakkelmanipulatie zelf en volgt geprogrammeerde paden. Voor kleine batches met een hoge variabiliteit waarbij de lasparameters vaak veranderen, presteert een ervaren lasser die een klepstandsteller gebruikt vaak beter dan een cobot, zowel qua snelheid als qua kwaliteit, omdat het menselijk oordeel zich onmiddellijk aanpast aan aanpassingsvariaties. Voor de repetitieve productie van consistente assemblages biedt de positioner-cobotcombinatie de hoogste doorvoer. Het investeringsprofiel verschilt substantieel: een kwaliteitspositioner kost €5.000 tot €30.000, terwijl een compleet cobot-lassysteem doorgaans boven de €50.000 begint.
8. De strategische waarde die verder gaat dan directe efficiëntiewinst
Naast de meetbare verbeteringen in de boogtijd en de afzettingspercentages, geautomatiseerde laspositioneerder levert strategische voordelen op die de concurrentiepositie van een fabricagebedrijf versterken. Winkels die zijn uitgerust met voldoende positioneringsmogelijkheden kunnen concurrerender offertes maken voor complexe assemblages, omdat hun werkelijke productiekosten overeenkomen met het efficiënte vlakke positielassen dat de positioner mogelijk maakt. Een fabrikant die op een structureel raamcontract biedt met € 4.000,- aan arbeidskosten op basis van handmatige positioneringsaannames, kan ontdekken dat de werkelijke kosten € 5.200,- kunnen bedragen als gevolg van inefficiëntie in de verwerking. Hetzelfde contract, dat met geautomatiseerde positioneringsaannames op 3.200 dollar aan arbeid wordt geschat, weerspiegelt nauwkeuriger de haalbare productiekosten en levert tegelijkertijd een sterker bod op.
Ook de ontwikkeling van het personeel profiteert ervan. Geschoolde lassers zoeken steeds vaker werkgevers die investeren in apparatuur die de fysieke belasting vermindert en de productiviteit verhoogt. Een met een positioner uitgeruste lascel signaleert een professionele, veiligheidsbewuste operatie, die zowel de werving als het behoud bevordert op een arbeidsmarkt waar gekwalificeerde lasprofessionals nog steeds schaars zijn.
Ook de kwaliteitsdocumentatie en traceerbaarheid verbeteren. Veel moderne positionercontrollers registreren rotatiesnelheden, cyclustellingen en input van de operator en leveren gegevens voor procesverificatie en initiatieven voor continue verbetering. In industrieën die strenge kwaliteitsdocumentatie vereisen – drukvatfabricage onder ASME-code, structureel lassen onder AWS D1.1 of militaire specificaties – vermindert deze geautomatiseerde gegevensverzameling de administratieve lasten van het handmatig bijhouden van gegevens en verbetert tegelijkertijd de gereedheid voor audits.
9. Conclusie: Positionering voor productief lassen
Een geautomatiseerde laspositioneerder vertegenwoordigt een van de meest kosteneffectieve investeringen die een fabricageoperatie kan doen om te verbeteren lasefficiëntie . Door elke las om te zetten in een optimaal gepositioneerde verbinding, verlengen deze apparaten de boogtijd van slechts 15% naar meer dan 50%, verlagen ze de herbewerkingskosten met 60% of meer en creëren ze een veiligere, meer ergonomische werkomgeving. De technologie kan worden geschaald van compacte bench-top units voor kleine winkels tot meerassige systemen van meerdere ton voor zware industriële fabricage, waardoor toepasbaarheid over het volledige spectrum van lasintensieve productie wordt gegarandeerd.
De gegevens die deze efficiëntieclaims ondersteunen zijn consistent en overtuigend: 40% tot 60% verbeteringen in de operatorfactor, 30% tot 50% stijgingen in depositiepercentages en reducties in het aantal defecten die de apparatuur binnen enkele maanden terugbetalen dankzij besparingen op herbewerking. Voor elke fabricagemanager die investeringen in kapitaalgoederen evalueert, is de vraag niet of geautomatiseerde laspositioneerder kunnen de efficiëntie verbeteren, maar veeleer hoe snel de verbetering zich zal materialiseren in hun specifieke productieomgeving.