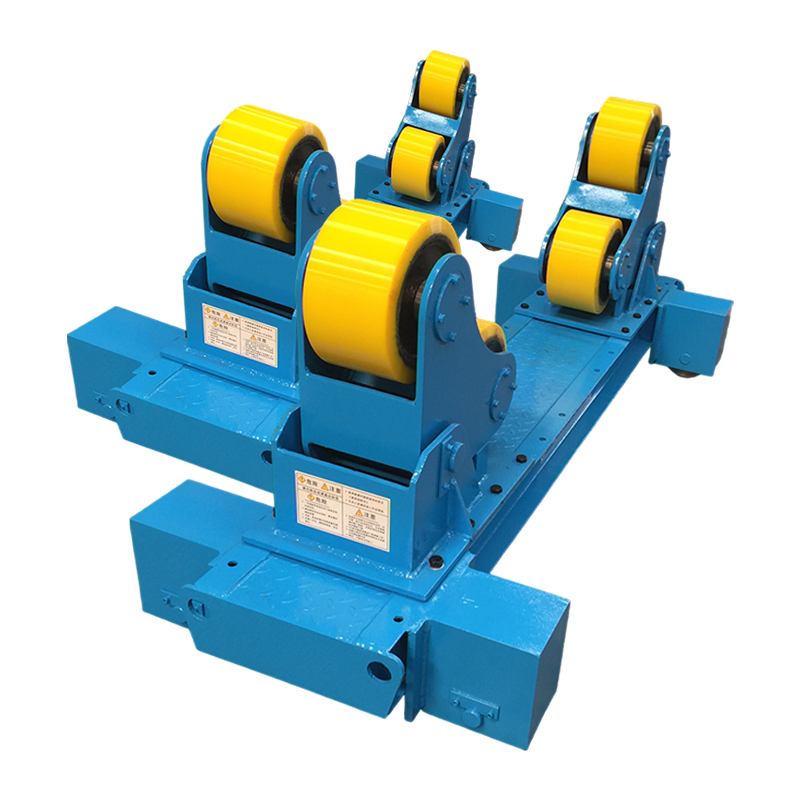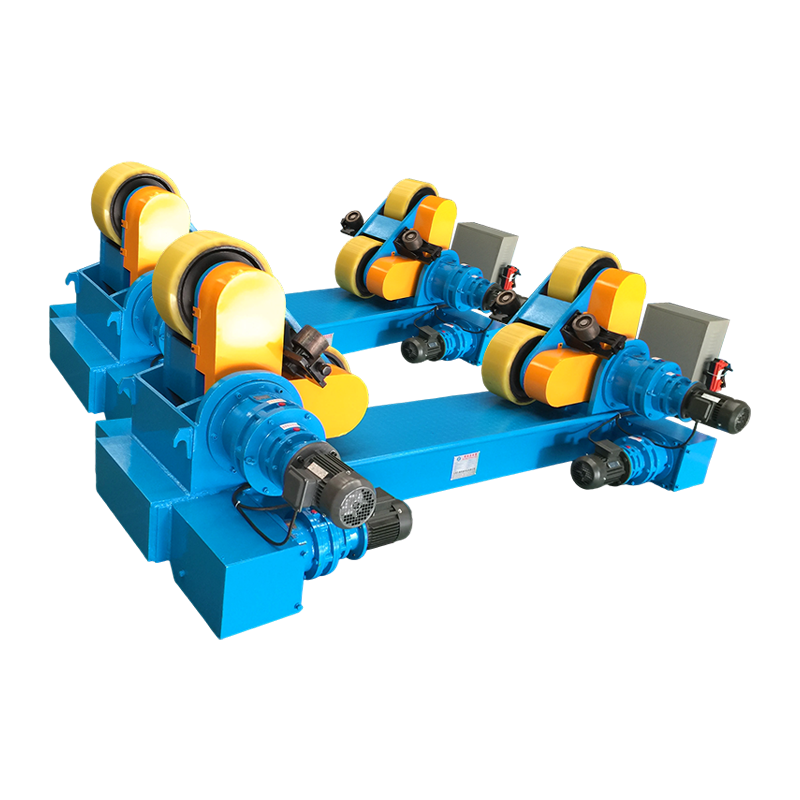
Armaturen voor lassen zijn speciaal gebouwde mechanische apparaten die metalen werkstukken tijdens het lasproces in exacte uitlijning lokaliseren, vastklemmen en ondersteunen, zodat elke voltooide assemblage voldoet aan de maatspecificaties met minimale vervorming en maximale herhaalbaarheid. In een handmatig lasstation kan een ervaren operator veel tijd besteden aan het meten, hechten en afstellen van onderdelen; met een goed ontworpen lasarmatuur , wordt het onderdeel correct gepositioneerd zodra het in de tooling wordt geplaatst. Volgens de American Welding Society (AWS) kan de inzet van stijve lasarmaturen de totale fabricagetijd met 30% tot 60% en verlaag de lasgerelateerde nabewerkingspercentages tot onder 3% . Als u precies begrijpt wat deze armaturen zijn en hoe u ze effectief kunt implementeren, overbrugt u de kloof tussen een prototype en een winstgevende productielijn met grote volumes. Deze uitgebreide gids onderzoekt de technische principes, ontwerpmethodologieën, economische rechtvaardigingen en opkomende technologieën die moderne lasarmaturen definiëren.
Wat zijn lasarmaturen en waarom zijn ze van cruciaal belang voor de precisie?
Een lasarmatuur is een op maat ontworpen productiehulpmiddel dat alle componenten van een samenstel fysiek beveiligt tegen de krachten van thermische uitzetting en samentrekking, waardoor wordt gegarandeerd dat de dimensionale herhaalbaarheid van het uiteindelijke laswerk overeenkomt met de technische blauwdruk. De fysica van smeltlassen vormt een fundamentele uitdaging: gesmolten staal krimpt terwijl het stolt, waardoor het metaal uit vorm wordt getrokken. EEN armatuur voor lassen gaat dit tegen door de onderdelen stevig op hun plaats te houden. Het voorkomt niet alleen beweging; het spant het materiaal vaak voor of neemt berekende krimp op. Door een systematische benadering van werkstukreferentie op te nemen – met behulp van speciale plaatsbepalers en steunen – elimineert de armatuur menselijk giswerk. Dit zorgt ervoor dat zelfs een beginnende lasser samenstellingen kan produceren die binnen de strikte ISO 13920-toleranties voor lineaire afmetingen en rechtheid vallen. De economische impact is aanzienlijk: uit een onderzoek van het Edison Welding Institute (EWI) is gebleken dat een goede opspanning de first-pass-opbrengst kan verbeteren door 40% en vermindert de noodzaak voor rechttrekken na het lassen met maximaal 70% . In een typische werkplaats voor zware fabricage kan het rechttrekken van vervormde assemblages na het lassen tot wel 200.000 euro kosten 30% van de totale productiearbeidsuren , kosten die grotendeels worden geëlimineerd als het onderdeel vanaf het begin correct wordt vastgehouden. Bovendien maakt een goed ontworpen armatuur het gebruik van hogere lasstromen en hogere voortbewegingssnelheden mogelijk, omdat de operator of robot niet hoeft te pauzeren om de uitlijning te controleren. Het resultaat is niet alleen een beter product, maar ook een sneller product.
De drie kernfuncties: lokaliseren, klemmen en ondersteunen
Elke effectieve lasinrichting vervult drie niet-onderhandelbare mechanische functies: het lokaliseert het werkstuk nauwkeurig door te verwijzen naar bekende referentiepunten, klemt de onderdelen met voldoende kracht vast om laskrimp te weerstaan, en ondersteunt het geheel om doorzakken onder invloed van zwaartekracht en hitte te voorkomen. Het 3-2-1-lokalisatieprincipe is de industriestandaard voor de meeste prismatische onderdelen. Zes contactpunten beperken alle zes vrijheidsgraden: drie punten definiëren een primair vlak, twee punten definiëren een secundaire rand en één punt definieert een tertiaire stop. Bij het ontwerpen armaturen voor lassen moet de klemkracht op deze vaste plaatsbepalers worden gericht. De steunelementen, vaak verstelbare spindels of vijzels, voorkomen dat de zware staalplaten bij verhitting doorbuigen. Dit tri-functionele ontwerp zorgt ervoor dat wanneer het lasmetaal samentrekt, het tegen het armatuur trekt in plaats van het onderdeel te vervormen. Bij de vervaardiging van een chassis voor zware apparatuur kunnen plaatsbepalers van gehard gereedschapsstaal bijvoorbeeld de framedelen binnen de perken houden. ±0,3 mm , terwijl de klemmen een kracht van enkele kilonewton uitoefenen om beweging tijdens meergangenlassen te voorkomen. De benodigde klemkracht is niet willekeurig; deze moet worden berekend op basis van de verwachte krimpkracht van de las. Een hoeklas met een beenlengte van 8 mm kan een transversale krimpkracht genereren die groter is dan 8 mm 10.000 Newton , en het armatuur moet dit tegengaan zonder te vervormen.
Vergelijking van handmatige gereedschappen, modulaire systemen en geautomatiseerde cellen
De keuze voor een lasopspansysteem hangt af van het productievolume, de complexiteit van het onderdeel en de vereiste flexibiliteit; de onderstaande tabel vergelijkt de handmatige, modulaire en geautomatiseerde benaderingen.
| Functie | Handmatige speciale armaturen | Modulair (3D) armatuur | Geautomatiseerd (hydraulisch/pneumatisch) |
|---|---|---|---|
| Omschakeltijd | Hoog (uren) | Zeer laag (minuten) | Laag (programmawijziging) |
| Volumegeschiktheid | Groot volume, enkel onderdeel | Laag tot gemiddeld, prototypen | Massaproductie |
| Initiële kosten | Matig tot hoog | Zeer laag | Zeer hoog |
| Vervormingscontrole | Uitstekend (stijf) | Goed | Uitstekend (actieve controle) |
Handmatige speciale armaturen zijn doorgaans gemaakt van staalplaat en zijn met bouten aan een basis bevestigd. Ze bieden extreme stijfheid en zijn de standaard voor zware fabricage. Modulaire systemen maken gebruik van roosterplaten en precisie-paspennen om een snelle herconfiguratie mogelijk te maken, waardoor ze ideaal zijn voor werkplaatsen. Geautomatiseerde armaturen worden vaak geïntegreerd in robotlascellen, waar pneumatische of hydraulische klemmen achtereenvolgens worden geactiveerd en sensoren de aanwezigheid van onderdelen verifiëren. Elk type heeft een aparte plaats in de moderne productie, en veel grote faciliteiten gebruiken een combinatie van alle drie de benaderingen.
Ontwerpen voor thermische dynamiek: hoe armaturen krimp compenseren
Een lasverbinding krimpt als deze afkoelt, en een van de meest geavanceerde aspecten van het armatuurontwerp is het berekenen en tegengaan van deze beweging, zodat het voltooide onderdeel aan de specificaties voldoet zonder dat er na het lassen rechtgetrokken hoeft te worden. Koolstofstaal krimpt ongeveer 1,0 tot 1,5 millimeter per meter laslengte in de dwarsrichting. Geavanceerd armaturen voor lassen vergrendel het onderdeel niet altijd perfect; soms gebruiken ze "zwevende" of "samentrekkende" blokken. Deze zorgen ervoor dat het metaal voorspelbaar in de ene richting kan trekken, terwijl het in een andere richting wordt beperkt. Met behulp van eindige elementenanalyse (FEA) kunnen ingenieurs het temperatuurprofiel van een meergangslas simuleren en klemmen nauwkeurig positioneren in zones met hoge spanningsconcentratie. Deze technische aanpak voorkomt het gevreesde "chips"-effect bij grote gefabriceerde frames. De thermische dynamiek van het armatuur zelf verdient ook aandacht. Een stalen armatuur die wordt verwarmd door herhaalde lascycli zal uitzetten, en als er geen rekening wordt gehouden met deze uitzetting zullen de posities van de plaatsbepalers tijdens de productieploeg verschuiven. Watergekoelde armaturen worden soms gebruikt in geautomatiseerde cellen met een hoge belastingscyclus om een stabiele armatuurtemperatuur te handhaven, waardoor de posities van de plaatsbepalers constant blijven van het eerste deel van de ochtend tot het laatste deel van de middag.
Ontwerpen voor specifieke lasprocessen: MIG-, TIG-, laser- en puntlassen
Het lasproces zelf dicteert cruciale ontwerpparameters voor de armatuur, aangezien de warmte-inbreng, cyclustijd, spatvorming en toegankelijkheidseisen dramatisch verschillen tussen MIG-, TIG-, laser- en weerstandspuntlassen. Voor MIG-lassen met hoge warmte-inbreng is de lasarmatuur moeten enorm zijn en voorzien zijn van waterkoeling of koperen steunstaven om de warmte af te voeren en kromtrekken te voorkomen. TIG-lassen, dat geen spatten produceert, stelt ontwerpers in staat klemmen en plaatsbepalers veel dichter bij de verbinding te plaatsen zonder bang te hoeven zijn dat ze aan het werkstuk worden gelast. Laserlasarmaturen vereisen extreem nauwe toleranties – vaak ±0,05 mm – omdat de gefocuste laserstraal een nauwkeurige aansluiting van de verbindingen vereist, vrijwel zonder tussenruimte. Bij weerstandspuntlassen is het armatuur een integraal onderdeel van het elektrische circuit; de armen en elektroden moeten gemaakt zijn van koperlegeringen met een specifieke geleidbaarheid en moeten geïsoleerd zijn van de basis om zwerfstromen te voorkomen. Het begrijpen van deze processpecifieke beperkingen is essentieel bij het selecteren van materialen en het bepalen van de plaatsing van de klem voor een succesvol resultaat armatuur voor lassen .
Poka-Yoke en foutbestendigheid integreren in het armatuurontwerp
Een goed ontworpen lasarmatuur bevat poka-yoke-functies (foutbestendigheid) die fysiek voorkomen dat de operator een werkstuk verkeerd laadt, waardoor een belangrijke bron van defecten wordt geëlimineerd voordat de lasboog ooit wordt aangestoken. Deze functies kunnen zo eenvoudig zijn als asymmetrische pinpatronen waardoor het onderdeel slechts in één richting past, of zo geavanceerd als nabijheidssensoren die detecteren of een onderdeel ontbreekt en de lascyclus onderbreken. Bij één tier-one-leverancier in de automobielsector is de implementatie van foutbestendig armaturen voor lassen verminderde het defectpercentage binnen zes maanden van 1.200 delen per miljoen naar minder dan 50 delen per miljoen. Het Poka-yoke-ontwerp vermindert de afhankelijkheid van de waakzaamheid en training van de operator, waardoor kwaliteit een functie wordt van het gereedschap zelf. Deze aanpak wordt nu door veel OEM's verplicht gesteld in hun kwaliteitshandleidingen voor leveranciers, wat de bewezen effectiviteit ervan bij de productie van grote volumes weerspiegelt.
Economische rechtvaardiging: berekening van het investeringsrendement voor lasarmaturen
De kapitaaluitgaven voor een op maat gemaakte lasarmatuur moeten worden gerechtvaardigd door een duidelijke berekening van het rendement op de investering (ROI), die rekening houdt met directe arbeidsbesparingen, minder nabewerking, lagere afvalpercentages en de grotere doorvoer die het gevolg is van snellere cyclustijden. Een typisch speciaal armatuur voor een middelgroot laswerk kan tussen de kosten liggen $ 5.000 en $ 50.000 ontwerpen en bouwen. Als dit armatuur de las- en montagetijd voor een enkele assemblage met 15 minuten verkort, en de werkplaats 5.000 assemblages per jaar produceert tegen een volledig belast arbeidstarief van $ 45 per uur, is de jaarlijkse directe arbeidsbesparing gelijk aan 15 minuten. $ 56.250 . Als daar de besparingen door het geëlimineerde rechttrekken en de verminderde lastoevoegmaterialen bij worden opgeteld, wordt de terugverdientijd vaak teruggebracht tot minder dan een jaar. Zelfs bij operaties met een kleiner volume kan de verbetering van de kwaliteit en de mogelijkheid om contracten binnen te halen waarvoor gedocumenteerde procesbeheersing nodig is, de investering in een lasarmatuur strategisch noodzakelijk. De initiële kosten worden dus niet alleen afgeschreven over de onderdelen die het produceert, maar ook over de zakelijke kansen die het mogelijk maakt.
Materialen, warmtebehandeling en oppervlaktetechniek voor een lange levensduur
Omdat armaturen onderhevig zijn aan zware belastingen, spatten en constante slijtage, hangt hun levensduur rechtstreeks af van de staalsoort, de warmtebehandeling en de oppervlakteharding van de contactpunten. Gangbare basisplaten zijn gemaakt van warmgewalst A36- of genormaliseerd S355-staal. Voor het lokaliseren van pennen en klemvlakken die bestand zijn tegen slijtage, zijn materialen zoals D2 gereedschapsstaal of 4140 gelegeerd staal, gehard tot 55–60 HRC , zijn standaard. In robotcellen waar elektrische geleidbaarheid cruciaal is voor de boog, zijn de koperen steunstaven geïntegreerd in de lasarmatuur dienen een tweeledig doel: ze geleiden de warmte weg van de laszone en beschermen het stalen gereedschap tegen directe boogstraling. De oppervlakteafwerking van lokalisatiepads is ook van belang: een grondoppervlak met een ruwheid van Ra 0,8 tot 1,6 micron zorgt voor betrouwbaar contact zonder slijtage van de oppervlakken van de passende onderdelen. Voor extreme omgevingen zoals de fabricage van roestvrij staal, waar het armatuur zelf corrosie moet weerstaan, zijn kwaliteiten zoals 316L roestvrij staal gespecificeerd voor het armatuurlichaam en alle contactoppervlakken.
Armaturen integreren met robot- en geautomatiseerde lassystemen
De ware kracht van een lasarmatuur wordt gerealiseerd wanneer deze wordt gecombineerd met een robotarm of een speciale automatische lasser, waardoor productie zonder verlichting en constante kwaliteit 24 uur per dag mogelijk is. In dergelijke cellen wordt de lasarmatuur wordt meer dan een statisch vasthoudapparaat; het is een actieve deelnemer aan het productieverloop. Sensoren bevestigen dat het onderdeel correct is geladen, pneumatische klemmen schakelen in een geprogrammeerde volgorde in en de robot ontvangt een signaal om de lascyclus te starten. Kop-losse kop-positioneerders zijn gebruikelijke armaturen voor cilindrische onderdelen, waardoor de robot in een vlakke positie kan lassen terwijl de armatuur het werkstuk roteert. Voor complexe gietstukken kan de armatuur meerdere rotatie-assen bevatten om de robot toegang te geven tot elk gewricht. Volgens de International Federation of Robotics is het aantal industriële robots dat wordt ingezet voor het lassen ruimschoots gegroeid 50% in de afgelopen vijf jaar , waarbij armaturen een noodzakelijke aanvulling zijn op deze hardware. De interface tussen de robotcontroller en het armatuur wordt steeds geavanceerder: de robot kan de status van de klem verifiëren, lasparameters aanpassen op basis van gedetecteerde onderdeelvariaties en zelfs een operator waarschuwen wanneer een onderdeel van het armatuur zijn slijtagelimiet nadert.
De rol van Additive Manufacturing en 3D-printen bij de productie van armatuur
Additieve productie verandert snel de manier waarop lasarmaturen worden geproduceerd, waardoor ingenieurs complexe, conforme koelkanalen, lichtgewicht constructies en aangepaste locatiegeometrieën kunnen creëren die onmogelijk te bereiken zijn met traditionele bewerking. Metaal 3D-printen, waarbij gebruik wordt gemaakt van materialen zoals maragingstaal of Inconel, maakt de fabricage mogelijk van armatuurcomponenten met geïntegreerde koeldoorgangen die de contouren van de lasverbinding volgen. Deze gerichte koeling verkort de cyclustijd bij grote volumes aanzienlijk. Vaker wordt 3D-printen met polymeren gebruikt om binnen enkele uren prototypelocators, handlingmallen en zachte kaken voor robotgrijpers te produceren, in plaats van de dagen of weken die nodig zijn voor machinaal bewerkte metalen onderdelen. Hoewel deze polymeercomponenten niet geschikt zijn voor directe blootstelling aan een boog, zijn ze uitstekend geschikt om onderdelen uit de laszone te houden. De mogelijkheid om armatuurontwerpen snel te herhalen met behulp van 3D-geprinte prototypes comprimeert de ontwikkelingstijdlijn en verlaagt de kosten van experimenten, waardoor geoptimaliseerde armaturen voor lassen toegankelijk voor kleine en middelgrote ondernemingen.
Metrologie en validatie: ervoor zorgen dat het armatuur voldoet aan de beoogde nauwkeurigheid
Voordat een nieuwe lasarmatuur in productie gaat, moet deze worden gevalideerd met behulp van coördinatenmeetmachines (CMM), lasertrackers of fotogrammetrie om ervoor te zorgen dat alle lokalisatiepunten, klemvlakken en referentieoppervlakken binnen de gespecificeerde positietolerantie vallen, die doorgaans ± 0,1 mm of nauwer is. Deze validatie is geen eenmalige gebeurtenis. Een gedocumenteerd kalibratieschema, met behulp van een gekalibreerd masteronderdeel of directe meting, is essentieel voor voortdurende kwaliteitsborging. In de lucht- en ruimtevaartindustrie vereisen de AS9100-vereisten dat alle productiegereedschappen met gedefinieerde intervallen worden geïnspecteerd. Wanneer een armatuur buiten de tolerantie valt, wordt deze opnieuw bewerkt of worden de versleten onderdelen vervangen. Deze gedisciplineerde benadering van metrologie zorgt ervoor dat de lasarmatuur blijft gedurende zijn gehele levensduur conforme onderdelen produceren.
Algemeen onderhoud, kalibratiepraktijken en langdurige zorg
Zelfs de meest robuuste lasarmatuur zal geleidelijk aan nauwkeurigheid verliezen als deze niet regelmatig wordt gereinigd en gekalibreerd, vooral in omgevingen met hoge productie waar ophoping van spatten en klemslijtage voortdurend problemen zijn. Een preventief onderhoudsschema moet een dagelijkse reiniging van de lokalisatieoppervlakken omvatten om spatten en vuil te verwijderen, met behulp van koperen schrapers en antispatsprays. Om er zeker van te zijn dat de klemkrachten aan de specificaties voldoen, is een wekelijkse inspectie van de klemkrachten met een momentsleutel of manometer noodzakelijk. Maandelijkse dimensionale verificatie met een CMM of lasertracker bevestigt dat de locatiepunten van de armatuur zich nog steeds binnen de beoogde posities bevinden. Het jaarlijks opnieuw opbouwen of vervangen van slijtdelen zoals paspennen, bussen en klemkussens is standaardpraktijk. Het verwaarlozen van deze onderhoudstaken kan leiden tot een geleidelijke verandering in de afmetingen van onderdelen, wat uiteindelijk kan leiden tot storingen in het veld of stilstand van de assemblagelijn. De kosten van een enkele klantafwijzing vanwege lasnaden die buiten de tolerantie vallen, kunnen het gehele jaarlijkse onderhoudsbudget voor de opspanwerkplaats overschrijden.
Veelgestelde vragen over lasarmaturen
Kan ik één armatuur gebruiken voor zowel hechten als volledig lassen?
Het hangt af van de warmte-inbreng. Voor robotprocessen of processen met hoge temperaturen is het soms beter om een speciale tackerarmatuur te hebben die lichter en sneller is, gevolgd door een zwaardere lasarmatuur voor de laatste passen. Als voor beide dezelfde opspanning wordt gebruikt, kunnen de hechtlassen de klempunten plaatselijk vervormen, waardoor de volledige las scheef komt te staan. De extra thermische spanning van de uiteindelijke las kan er ook voor zorgen dat het armatuur na verloop van tijd zijn kalibratie verliest.
Hoe bescherm ik armatuurzoekers tegen lasspatten?
Spatten hechten niet goed aan messing of koper, daarom worden plaatsbepalers in de buurt van de boog vaak van deze materialen gemaakt of bedekt met een keramische anti-spatspray. Regelmatige schoonmaakcycli zijn ook essentieel; zelfs de beste armaturen voor lassen verliest nauwkeurigheid als spatballen zich ophopen op referentieoppervlakken. Sommige geavanceerde systemen bevatten automatische luchtstralen die de plaatsbepalers tussen de cycli door schoonblazen.
Wat is de typische nauwkeurigheid die een lasarmatuur moet hebben?
Voor de fabricage van zware apparatuur gelden lineaire toleranties van ±0,5 mm zijn gebruikelijk. Voor plaatwerkassemblages voor auto's wordt de armatuur zelf vaak machinaal bewerkt tot toleranties van ±0,05 mm tot ±0,1 mm zodat het laatste onderdeel, na rekening te hebben gehouden met terugvering, perfect in de carrosserie past. De vereiste nauwkeurigheid van de opspanning is altijd kleiner dan de gewenste onderdeeltolerantie, doorgaans met een factor twee of meer.
Hoe kies ik tussen een permanent dedicated armatuur en een modulair systeem?
De beslissing hangt af van het productievolume en de variëteit aan onderdelen. Als u duizenden identieke onderdelen per jaar produceert, is er een permanent toegewijde lasarmatuur op de lange termijn het meest kosteneffectief is. Als uw werkplaats veel verschillende onderdelen in kleine batches verwerkt, biedt een modulair systeem de flexibiliteit om de gereedschappen voor elke taak opnieuw te configureren. Veel winkels hanteren een hybride aanpak: een speciaal armatuur voor de best verkopende producten en een modulair systeem voor prototypewerk en bestellingen in kleine volumes.
Investeren in goed ontworpen armaturen voor lassen is geen kostenpost; het is een strategische beslissing die rechtstreeks van invloed is op het bedrijfsresultaat. Door giswerk te elimineren, thermische vervorming te beperken en de overgang van handmatig vakmanschap naar geautomatiseerde herhaalbaarheid mogelijk te maken, leggen deze tools de basis voor schaalbare, hoogwaardige productie. Vanaf het eerste ontwerp tot en met het dagelijks onderhoud zorgt aandacht voor detail in elke fase ervoor dat de armatuur een betrouwbare, nauwkeurige basis blijft voor tientallen jaren productie.