Kort antwoord: een plasmaboog is een elektrische ontlading die zich door een kolom geïoniseerd gas voortplant in plaats van door vast metaal. Vernauwd door een kleine mondstukopening, wordt die kolom een straal van ongeveer 15.000–30.000 °C – heet genoeg om elk technisch metaal te smelten – en die ene eigenschap is de reden waarom één fysiek effect zowel door een plaat van 40 mm heen kan schuiven als een schone wortelpassage in een roestvrijstalen buis van 6 mm kan leggen.
Als u fabricageapparatuur specificeert, koopt of beheert, is de nuttige vraag zelden wat een plasmaboog is en bijna altijd welke boog u nodig heeft, bij welke stroom, met welk gas en op welke machine. Wat volgt is de definitie, hoe de boog zich vormt, de varianten die daadwerkelijk op de werkvloer verschijnen, waar de snij- en laswerkzaamheden uiteenlopen, en de specificaties die de moeite waard zijn om met een leverancier over te discussiëren voordat u een inkooporder tekent.
Wat een plasmaboog eigenlijk is
Een plasmaboog is een aanhoudende elektrische ontlading waarbij het geleidende pad een gas is dat wordt verwarmd totdat het zich splitst in vrije elektronen, positieve ionen en neutrale deeltjes. Als de boog eenmaal is ontstoken, is er geen mechanisch contact meer nodig tussen de elektrode en het werkstuk.
Twee ontwerpkenmerken onderscheiden hem van een TIG- of stickboog. De boog is mechanisch vernauwd: een koperen mondstuk dwingt de ontlading door een smalle opening, waardoor de stroomdichtheid en de kerntemperatuur ver boven een vrij brandende boog komen. En de elektrode bevindt zich in het toortslichaam, weg van het werkstuk, zodat het beschermgas in plaats van de boogatmosfeer het lasbad of het snijvlak beschermt.
Handige werknummers als u offertes vergelijkt:
- Kerntemperatuur: ongeveer 15.000–30.000 °C.
- Diameter boogkolom: ongeveer 1–5 mm, ingesteld op basis van de openinggrootte, gasstroom en stroom.
- Snijbereik: 30–400 A omvat dunne platen tot ongeveer 50 mm koolstofstaal; high-definition systemen reiken verder op het gebied van roestvrij staal.
- Lasbereik: microplasma vanaf ongeveer 0,1 mm folie naar boven; sleutelgatlassen tot ongeveer 10–12 mm in één keer.
Hoe de boog zich vormt, stap voor stap
De formatie volgt een vaste volgorde, en een fout bij elke stap manifesteert zich als een mislukte start of als een boog die weigert stabiel te blijven.
- Gas bepaalt het pad. Perslucht, stikstof, argon of een argon-waterstofmengsel stroomt met een gecontroleerde snelheid door de toorts en wervelt.
- Ionisatie begint. Een hoogfrequente vonk, of een kort contact tussen elektrode en mondstuk, maakt de eerste elektronen vrij.
- De stroom neemt het over. De DC-voeding onderhoudt de ontlading en het hoogfrequente circuit wordt uitgeschakeld.
- Constrictie en collimatie. Het mondstuk en de gaswerveling comprimeren de boog tot een geconcentreerde energievlek.
- Overbrengen naar het werkstuk. Bij snijden en plasmabooglassen hecht de boogwortel zich aan de plaat en loopt het retourpad door de werkstukleiding; voor dat moment is het slechts een hulpboog.
De plasmaboogvarianten die u zult tegenkomen
De meeste productiefouten zijn terug te voeren op het verwarren van deze modi. Ze zijn niet uitwisselbaar, en een dubbele boog is helemaal geen proces; het is schade die in realtime plaatsvindt.
| Boogtype | Huidig pad | Typisch industrieel gebruik |
|---|---|---|
| Overgedragen boog | Elektrode op werkstuk | Plasmasnijden, plasmabooglassen, gutsen |
| Niet-overgedragen boog | Elektrode naar mondstuk | Plasmaspuiten, toortsverwarming, gasbehandeling |
| Pilotboog | Elektrode naar mondstuk at low current | Starthulp; snijden van geverfde, roestige of gecoate plaat |
| Dubbele boog | Parasitaire boog van mondstuk tot werkstuk | Een fout die het mondstuk erodeert en de snede verzwakt |
| Glijdende boog | Boog uitgerekt langs divergerende elektroden in snelle gasstroom | Oppervlakteactivering, gasconditionering, laboratoriumwerk |
Snijden en lassen: dezelfde boog, ander gebruik
Eén stroomvoorzieningfamilie kan beide bedienen, maar het bedieningsvenster is compleet anders. Het snijden maximaliseert de energiedichtheid en de gasstroom, zodat de straal gesmolten metaal uit de snede blaast; lassen wil een turbulentiearme, strak gecontroleerde kolom die smelt zonder een gat te slaan. Het combineren van de twee werkcycli is de snelste manier om verbruiksartikelen te verbranden.
| Parameter | Plasmasnijden | Plasmabooglassen |
|---|---|---|
| Boogmodus | Overgedragen, hoge stroomdichtheid | Overgedragen, vernauwd, lage turbulentie |
| Typische stroom | 30–400 A | 0,1–200 A, microplasma tot sleutelgat PAW |
| Gas | Lucht, stikstof, zuurstof, argon-waterstof | Argon-, argon-waterstof- en heliummengsels |
| Materiaal | Elk geleidend metaal | Roestvrij, titanium, nikkellegeringen, koolstofstaal |
| Dikte | 0,5 mm tot 50 mm en groter | 0,1 mm folie tot ongeveer 12 mm sleutelgat |
| Belangrijk kwaliteitsprobleem | Slak, schuine hoek, snijbreedte | Porositeit, instorting van het sleutelgat, kraalprofiel |
Waar plasmabogen hun brood verdienen
Overal waar een cirkelvormige verbinding moet worden gesneden of gelast, wint een gemechaniseerde plasmaboog het van herhaalbaarheid: opslagtanks en drukvaten, procespijpspoelen, windtorensecties, H-balken en constructiestaal, en dunne platen voor instrument- en ruimtevaartwerk.
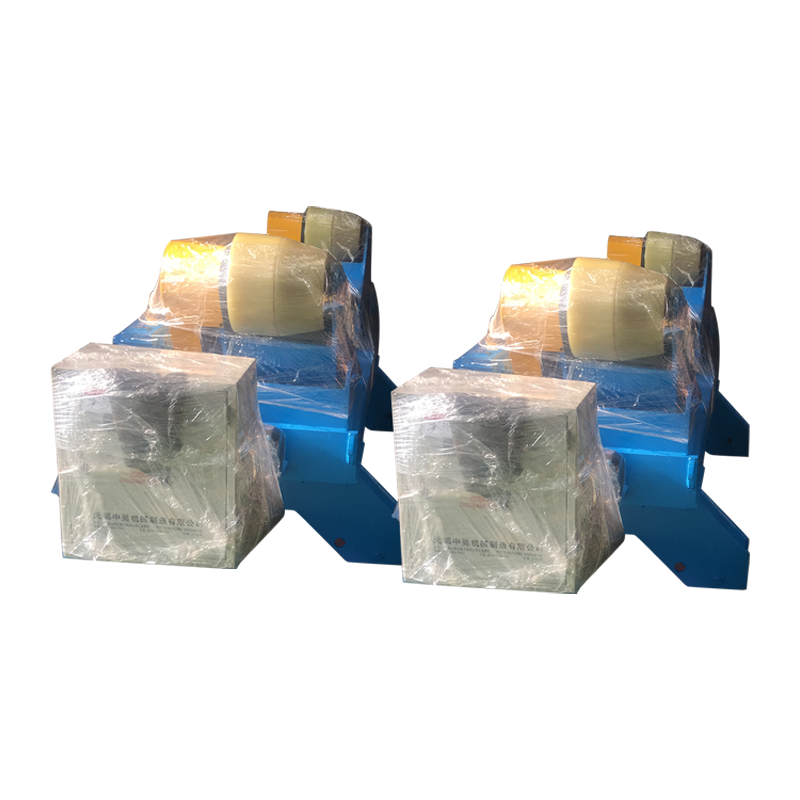
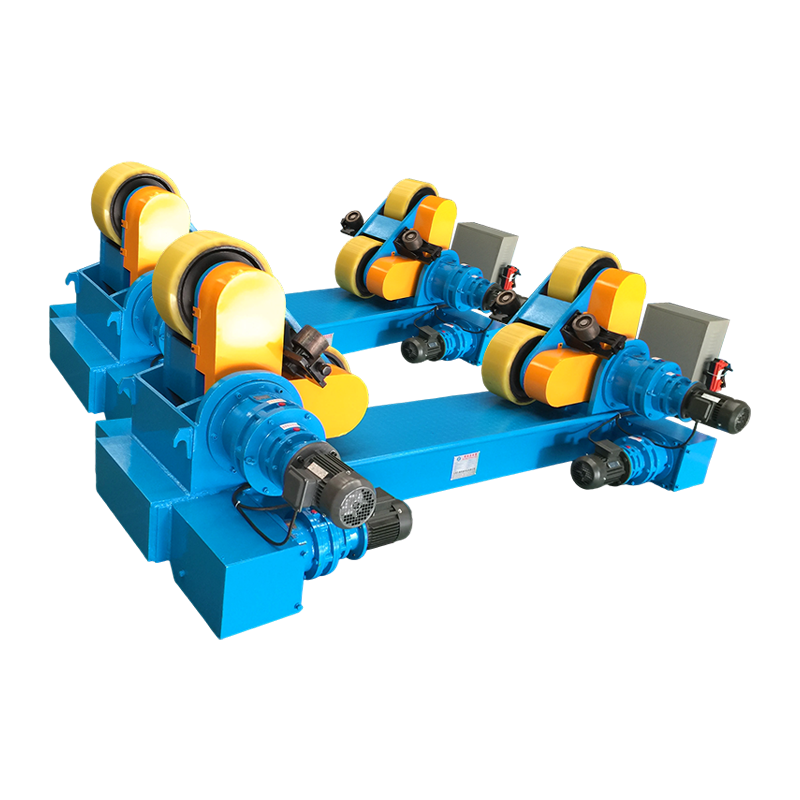
Tank- en granaatwerk is het klassieke geval. Een plasma- of ondergedompelde boogkop loopt langs de naad terwijl de schaal eronder draait, zodat de boogwortel bij elke doorgang op dezelfde plaats terechtkomt. Dat legt de last op de rotatie zelf: de slingering van de rollen, de soepelheid van de aandrijving en het vasthouden van de snelheid zijn allemaal direct zichtbaar in het uiterlijk van de hiel. Opbouwrotators met hydraulisch heffen dekken de meeste middelgrote scheepsdiameters af; De redenering op de werkvloer achter deze keuze wordt uiteengezet in deze nota over hoe lasrotators veranderen de productie van tanks en pijpen .
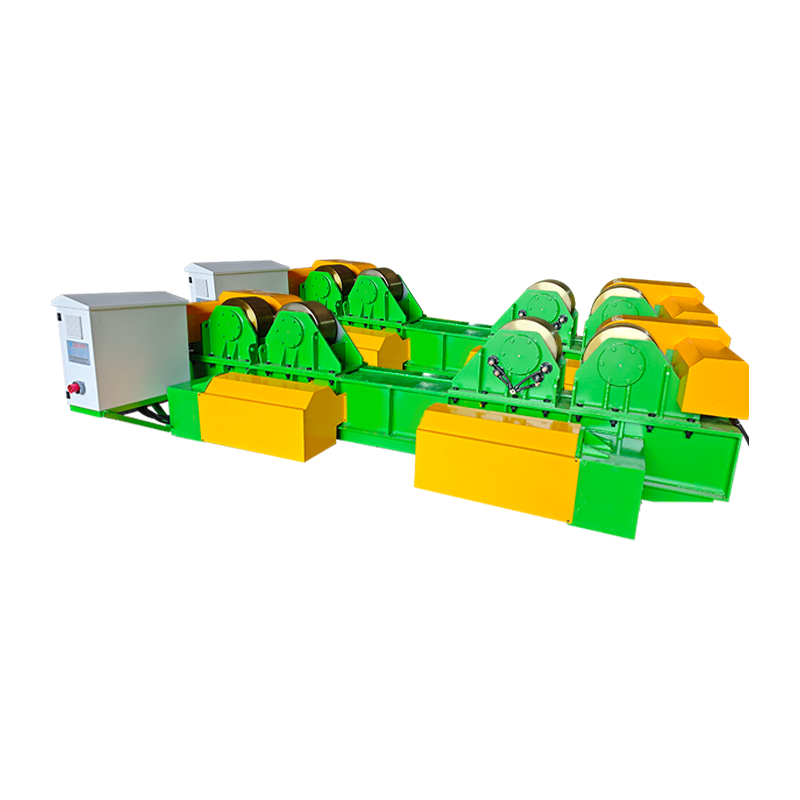 40T Fit-Up lasrotator met hydraulisch heffen en handmatige orbitale beweging Geschikt voor het monteren en lassen van cilindrische werkstukken van 40 ton, met hydraulische hoogteverstelling, handmatige railverplaatsing en rotatie met variabele snelheid voor tank- en vatnaden. Bekijk Product →
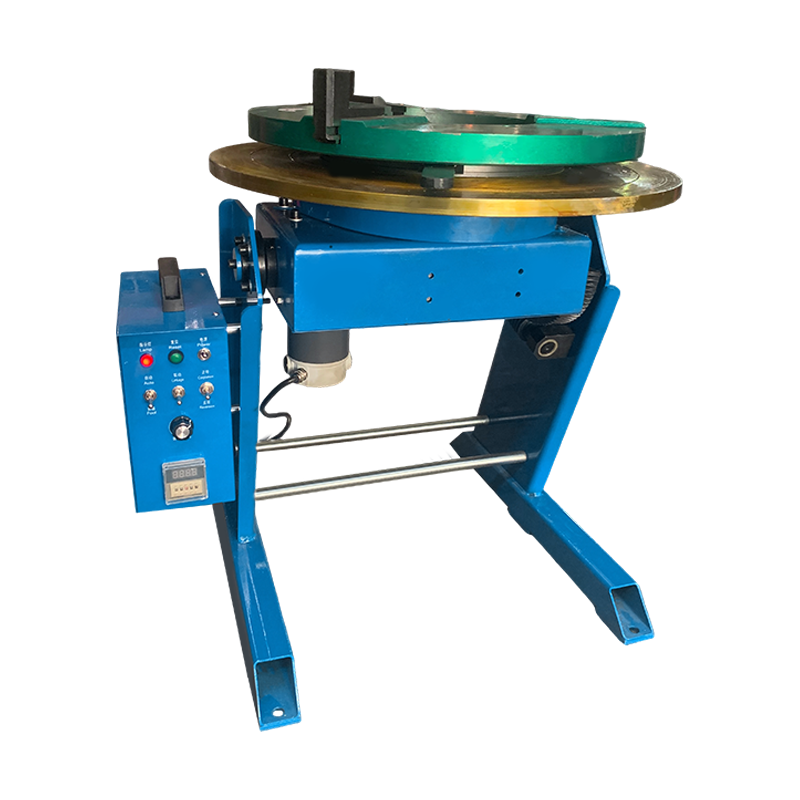
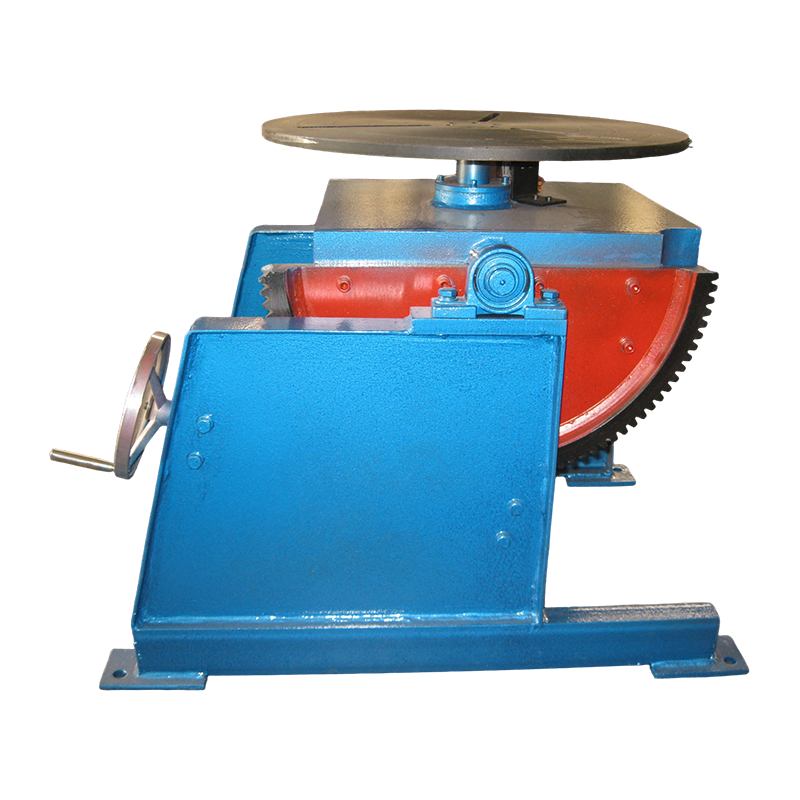
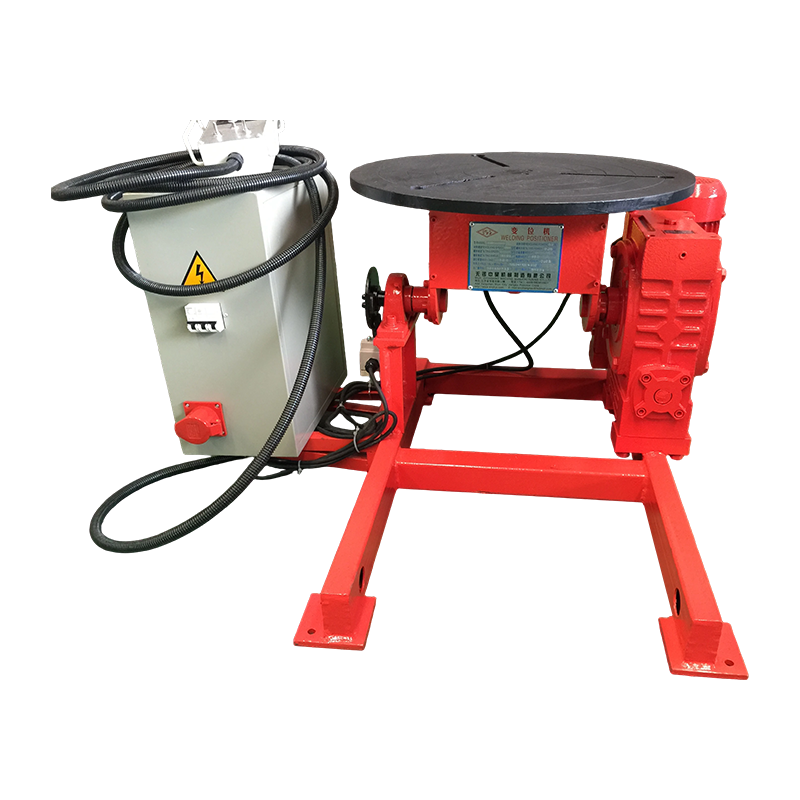
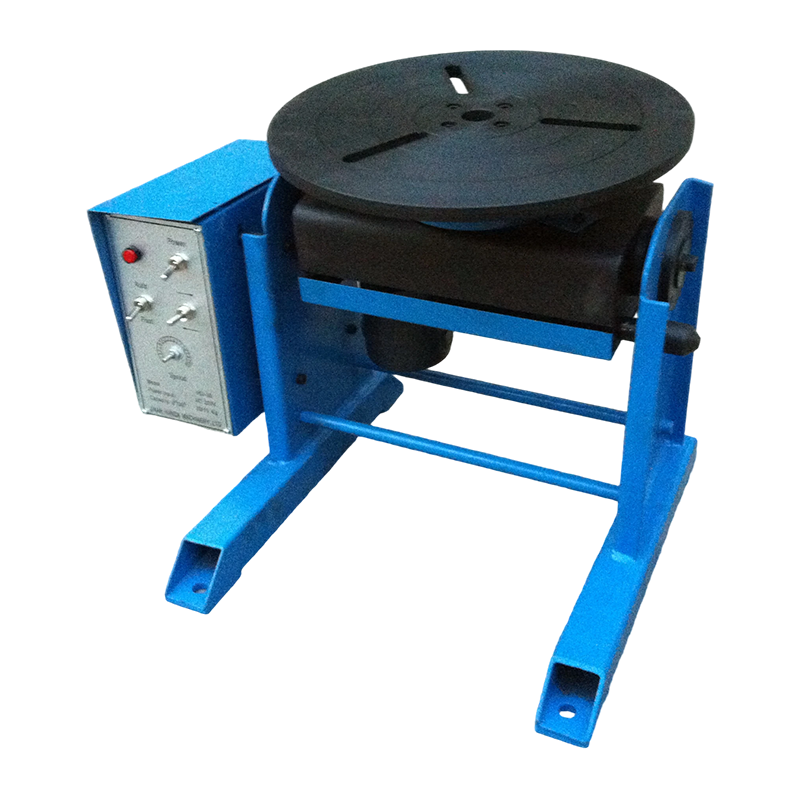
Niet elk werkstuk is cilindrisch. Voor pomphuizen, frames en kleplichamen draait een lasversteller de verbinding in de vlakke of horizontale positie waar een vernauwde boog de voorkeur aan geeft, en servogestuurde kanteling en rotatie houden de hoek binnen een fractie van een graad – wat van belang is als het sleutelgat slechts een paar millimeter breed is.
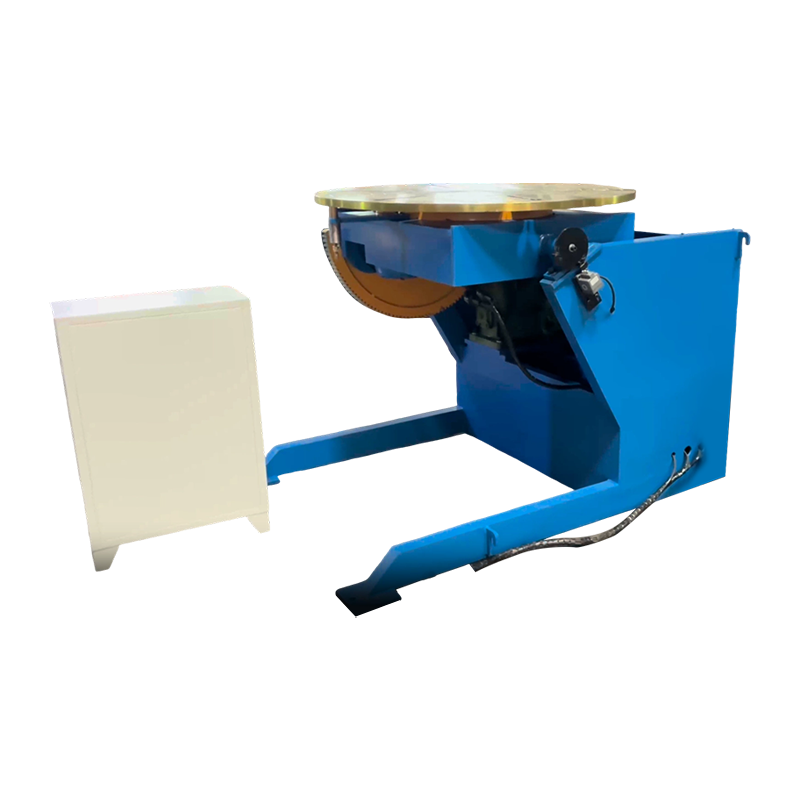 1T servogestuurde laspositioner Servo-positioneerder van één ton voor niet-cilindrische onderdelen, met een kantelhoek van 0–105° en een continue rotatie van 360° om de toortsuitlijning bij geautomatiseerd lassen te behouden. Bekijk Product →
Lange rechte naden worden meestal uitgevoerd terwijl de toorts wordt gedragen op een kolom en een giek boven een bed of een stel rollen. Door de elektrische orbitale beweging kan de kop vrij bewegen voor het laden en terugkeren naar dezelfde geprogrammeerde hoek, waardoor de insteltijd tussen de onderdelen wordt verkort.
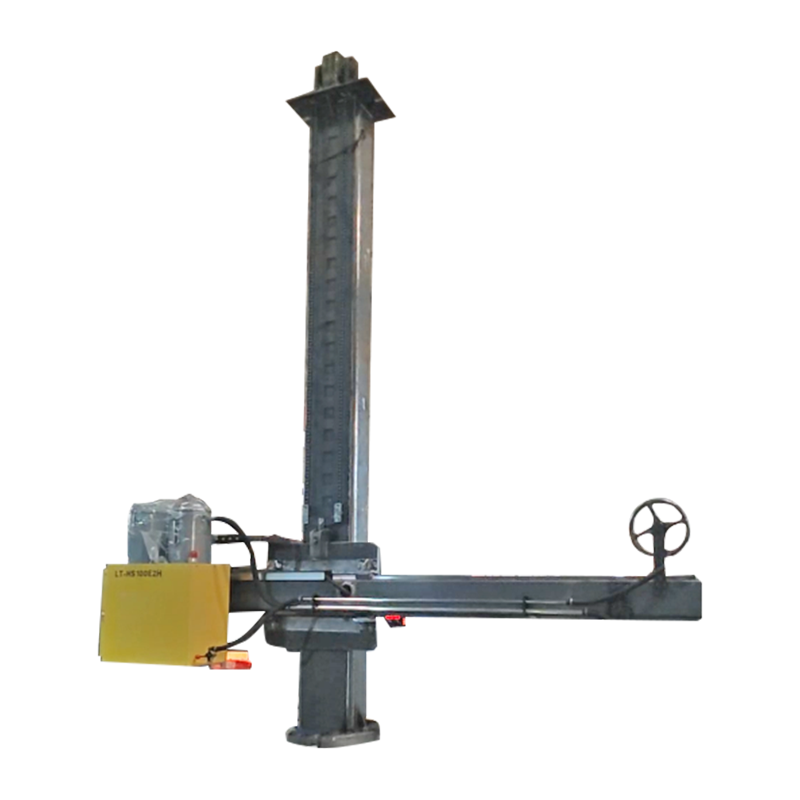 4030 Aangepaste kolom en giek met elektrische orbitale beweging Op maat gemaakte kolom en giek voor automatisch lassen, met elektrische orbitale beweging om lange rechte naden te positioneren en snelheid tussen de onderdelen in te stellen. Bekijk Product →
De productie van windtorens combineert deze drie: schalen worden op rotators gemonteerd, longitudinale naden lopen onder een giek, en het boogproces – plasma, ondergedompelde boog of een hybride – wordt gekozen vanwege penetratie en voortbewegingssnelheid. De procesafweging wordt besproken in dit artikel lastechnologie voor de opwekking van windenergie .
Wat u moet controleren voordat u koopt
De kwaliteit van de plasmaboog wordt bepaald op het specificatieblad, niet op basis van het demonstratiegedeelte. Zes items zijn het belangrijkst.
- Inschakelduur op uw werkelijke stroomsterkte. Een 200 A-machine met een capaciteit van 60 procent is een andere machine dan een machine met een capaciteit van 100 procent.
- Toortskoeling en verbruiksartikelen per meter snede. Watergekoelde toortsen zijn duurder en gaan aanzienlijk langer mee boven ongeveer 100 A.
- Gasvoorziening en zuiverheid. Verontreiniging en drukval zijn twee van de meest voorkomende oorzaken van onstabiele vlambogen.
- Bewegingsnauwkeurigheid. Zoek bij gemechaniseerd lassen naar een servopositionering van ±0,1 mm of beter en een herhaalbare snelheid onder belasting.
- Laadvermogen met marge. Grootte rotators en positioneerders voor het zwaarste werkstuk plus gereedschap, niet het gemiddelde.
- Certificering en documentatie. CE-markering, testrapporten en een fabrieksbezoek vertellen u meer dan een brochure.
Diagnose van veel voorkomende plasmaboogfouten
De meeste fouten hebben een korte lijst met oorzaken, en de goedkoopste oplossing is meestal de juiste.
- Slak aan de onderkant van een snede: te lage voortbewegingssnelheid, te lage stroom of te grote afstand.
- Dubbele boogvorming: versleten of onjuist mondstuk, onvoldoende afstand of vocht in de gasleiding.
- Korte levensduur van slijtdelen: slechte koelvloeistofstroom, vervuild gas of doorboren op een te lage hoogte.
- Boogafwijking of sleutelgatinstorting tijdens het lassen: onjuiste gasstroom, magnetische opbouw in het werkstuk of een onvoorbereide voegopening.
- Porositeit bij PAW-lassen: verloren afschermingsdekking, waterstofopname of een te lange booglengte.
Veelgestelde vragen
Is een plasmaboog heter dan een TIG-boog?
Ja, meestal met een factor twee of meer. Een vrij brandende TIG-boog ligt rond de 10.000–11.000 °C, terwijl een vernauwde plasmaboog 15.000 °C en hoger bereikt. Het voordeel is niet alleen warmte, maar concentratie: de energie komt in een smalle kolom aan.
Kan een plasmaboog elk materiaal snijden?
Nee. Voor overdrachtsboogsnijden is een elektrisch geleidend werkstuk nodig, omdat de stroom via de werkstukleiding moet terugkeren. Glas, keramiek en de meeste kunststoffen kunnen niet op deze manier worden gesneden.
Waarom heeft de toorts een hulpboog nodig?
De hulpboog ioniseert het gaspad bij lage stroom, zodat de hoofdboog kan overbrengen op het moment dat de toorts de plaat bereikt. Het zorgt er ook voor dat de toorts start op geverfde, roestige of gecoate oppervlakken die anders de start zouden breken.
Is plasmabooglassen slechts een variatie op TIG?
Nee. TIG laat de boog vrij om zich te verspreiden, terwijl PAW deze door een mondstuk dwingt. Het resultaat is een dichtere kolom, een sleutelgatmodus voor penetratie met één doorgang en veel minder gevoeligheid voor de booglengte.
Werkt plasmasnijden onder water?
Ja. Onderwatersnijden vermindert geluid, rook en ultraviolette straling. Daarom is het gebruikelijk op scheepswerven en in fabrieken waar roestvrij of geverfde platen worden gesneden.
De onderste regel
Een plasmaboog is een vernauwde ontlading door geïoniseerd gas, en de twee industriële taken ervan zijn snijden en lassen. Snijden vereist maximale energiedichtheid en gasstroom; lassen heeft een stabiele, nauwkeurig gepositioneerde kolom nodig. Tussen de twee zitten de mechanica: rotators, positioners en kolomarmen die de boogwortel precies op de plek houden waar de procedure zegt dat hij zou moeten zijn. Zorg dat de boogparameters goed zijn, maak de beweging herhaalbaar en het proces wordt stuk voor stuk voorspelbaar.