Wanneer een koper lasapparatuur evalueert, gaat de eerste vraag zelden over de inschakelduur of de stroomsterkte. Het gaat erom welk proces bij het werkstuk past. Hier is de conclusie vooraf: MIG is het snellere, eenvoudigere en goedkopere proces voor dikkere staalprofielen; TIG is het nauwkeurige, hoogwaardige proces voor dun of esthetisch kritisch werk. De structurele reden is simpel. MIG voert continu een draadelektrode met verbruiksartikelen door het pistool, zodat de draad zowel elektrode als vulmiddel is. TIG maakt gebruik van een niet-afsmeltende wolfraamelektrode en de operator voert de vulstaaf met de hand in.
Het verschil tussen MIG- en TIG-lassen gaat verder dan de elektrode. Het bepaalt de afzettingssnelheid, de hittebeheersing, de vaardigheid van de operator, de kosten per meter en de defecten die u kunt verwachten. MIG is een productieproces; TIG is een ambachtelijk proces. Winkels die het onderscheid begrijpen, vermijden het kopen van de verkeerde machine, het citeren van de verkeerde procedure of het afwijzen van onderdelen die met de juiste methode zijn gelast.
Wat is MIG-lassen?
MIG-lassen, formeel gasmetaalbooglassen (GMAW), is een halfautomatisch proces waarbij een opgerolde draadelektrode met een vooraf ingestelde snelheid door het laspistool wordt gedreven. De draad is zowel de elektrode als het vulmetaal: de boog smelt de draad in de verbinding en beschermgas uit het mondstuk beschermt het gesmolten bad tegen zuurstof en stikstof in de lucht.
Hoe MIG-lassen werkt
- Een draadaanvoerapparaat duwt de elektrode door de pistoolvoering en de contacttip.
- De boog vormt zich tussen de draad en het werkstuk en smelt beide.
- Beschermgas, meestal argon/CO2 voor staal, bedekt het lasbad.
- De operator begeleidt het pistool; de machine regelt de draadsnelheid en booglengte.
Voordelen van MIG-lassen
- Hoge neersmeltsnelheden, waardoor diksnedewerk snel klaar is.
- Beginnersvriendelijke bediening: één hand geleidt het pistool, de machine regelt de voeding en de booglengte.
- Verdraagt lichte walshuid en roest beter dan TIG.
- Lagere bedrijfskosten voor de productie van koolstofstaal.
- Continue draadaanvoer maakt lange, ononderbroken lassen mogelijk.
Nadelen van MIG-lassen
- Produceert spatten; cosmetische gewrichten moeten meestal worden geslepen of geborsteld.
- De warmte-inbreng is moeilijker af te stemmen, waardoor platen onder de 1,5 mm gemakkelijk kunnen doorbranden.
- Positioneel lassen is moeilijker zonder een gepulseerde of synergetische stroombron.
- Onjuiste gasdekking of draadinstellingen veroorzaken snel porositeit.
Wat is TIG-lassen?
TIG-lassen, formeel gaswolfraambooglassen (GTAW), maakt gebruik van een niet-afsmeltende wolfraamelektrode om de boog in stand te houden. Het wolfraam smelt niet in de verbinding. In plaats daarvan voert de lasser een afzonderlijke vulstaaf in het gesmolten bad, terwijl hij de warmte regelt met een voetpedaal.
Hoe TIG-lassen werkt
- De wolfraamelektrode brengt de boog tot stand; het wordt niet geconsumeerd.
- Beschermgas, meestal zuiver argon, stroomt over het smeltbad.
- De operator voert de vulstaaf handmatig in de voorrand van het zwembad.
- Voetpedaalbediening regelt de warmte continu door de las heen.
Voordelen van TIG-lassen
- Hoogste laskwaliteit: schone, dichte lasnaden zonder spatten, die vaak voldoen aan de röntgennormen.
- Precisiemateriaal voor hitte- en vulcontrolepak vanaf 0,5 mm.
- Last bijna alle metalen, inclusief aluminium, roestvrij staal, titanium en koper.
- Geen vloeimiddel of slak, dus afgewerkte lasnaden zijn glad en gemakkelijk schoon te maken.
- Maakt autogeen lassen zonder vulmiddel aan rand- en hoekverbindingen mogelijk.
Nadelen van TIG-lassen
- Lage afzettingssnelheden maken het lassen van zware secties onpraktisch.
- Steile leercurve die gecoördineerde bediening met twee handen en voetpedaal vereist.
- Verbruiksartikelen kosten meer: wolfraam, gaslenzen, kopjes en zeer zuiver argon.
- Niet economisch voor dik koolstofstaal waar snelheid en kosten per meter domineren.
MIG versus TIG-lassen: vergelijking zij aan zij
Geëvalueerd op basis van dezelfde criteria op de werkvloer worden de verschillen duidelijk.
| Factor | MIG-lassen | TIG-lassen |
|---|---|---|
| Elektrode | Verbruikbare draadelektrode | Niet-afsmeltende wolfraamelektrode |
| Vulmetaal | De draad zelf, automatisch gevoed | Aparte hengel, handmatig ingevoerd |
| Beschermgas | Argon/CO2-mix of CO2 voor staal | Zuiver argon, soms argon-helium |
| Warmtebeheersing | Machineset, beperkte aanpassing | Traploze aanpassing via voetpedaal |
| Typische dikte | 1,5 mm tot 25 mm of meer | 0,5 mm tot 6 mm ideaal |
| Reissnelheid | Hoog | Laag tot matig |
| Vaardigheidsniveau | Basis, korte opleiding | Geavanceerde, vaste handen |
| Las uiterlijk | Spatten, moet mogelijk worden gemalen | Schoon, glad, geen spatten |
| Relatieve kosten | Lagere apparatuur en verbruiksartikelen | Hooger gas, torch, and labor cost |
| Beste voor | Constructiestaal, frames, productieruns | Roestvrij, aluminium, dunne plaat, zichtbare verbindingen |
Hoe u kunt kiezen tussen MIG- en TIG-lassen
Kies voor MIG als de verbinding dik is, het onderdeel zich herhaalt en snelheid uw kosten verhoogt. Kies voor TIG als uiterlijk, metallurgie of dun materiaal belangrijker zijn dan de cyclustijd.
Selectiecriteria
- Materiaaldikte: boven 3 mm loont de MIG-afzetting; onder 3 mm behoudt TIG het basismetaal.
- Zichtbaarheid van de las: zichtbare gepolijste verbindingen bevorderen TIG; geschilderde of verborgen structurele lassen zijn in het voordeel van MIG.
- Productievolume: hoog volume is in het voordeel van MIG; Onderdelen met een laag volume en een hoge waarde rechtvaardigen TIG.
- Aluminium en roestvrij staal: TIG zorgt voor oxide- en hittebeheersing op dunne secties; gepulseerde MIG is geschikt voor dikker aluminium.
- Vaardigheid van de operator: MIG is geschikt voor algemene lassers; TIG vereist getrainde operators.
Een snel beslissingsfilter
- Is het materiaal dunner dan 3 mm? Gebruik TIG.
- Is de las zichtbaar en uiterlijkkritisch? Gebruik TIG.
- Is het onderdeel groot, dik of heeft het een groot volume? Gebruik MIG.
- Heeft u röntgen- of codekwaliteit nodig? Gebruik TIG volgens een gekwalificeerde procedure.
- Repareert u gegoten aluminium? Gebruik TIG.
Werkpositionering en automatisering voor consistente lassen
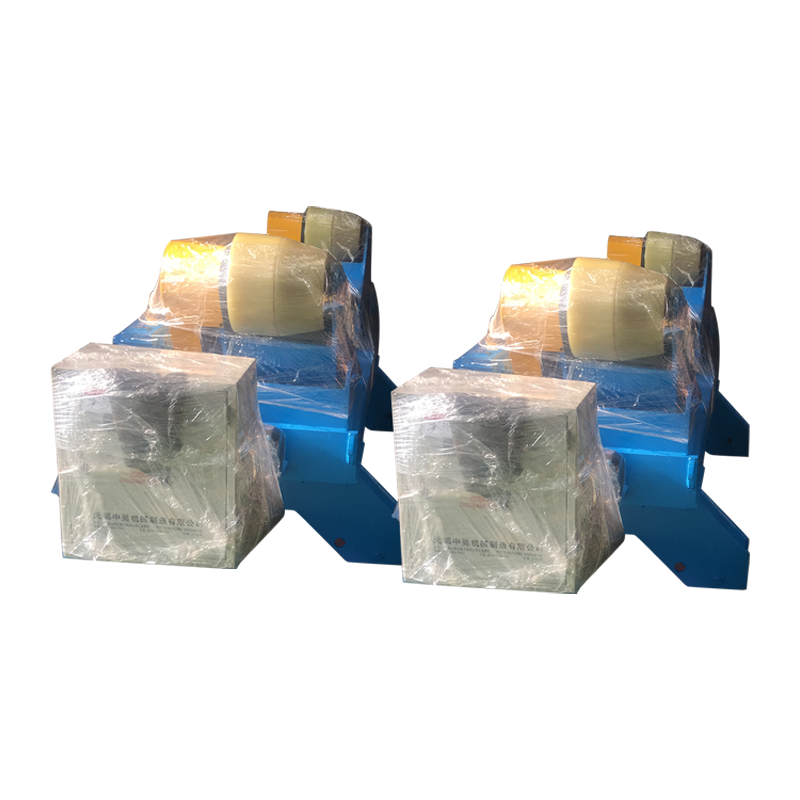
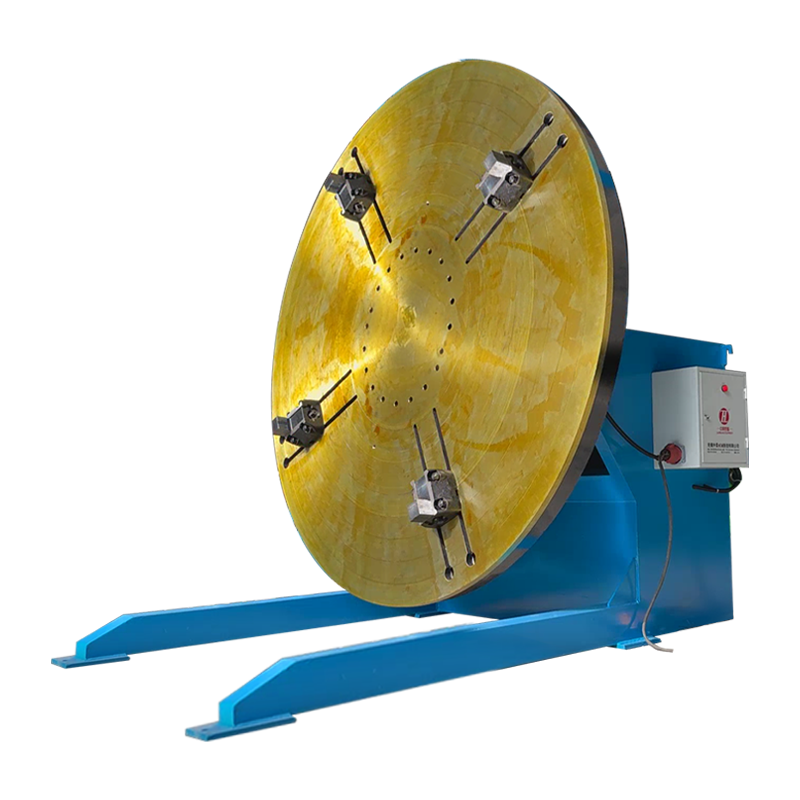
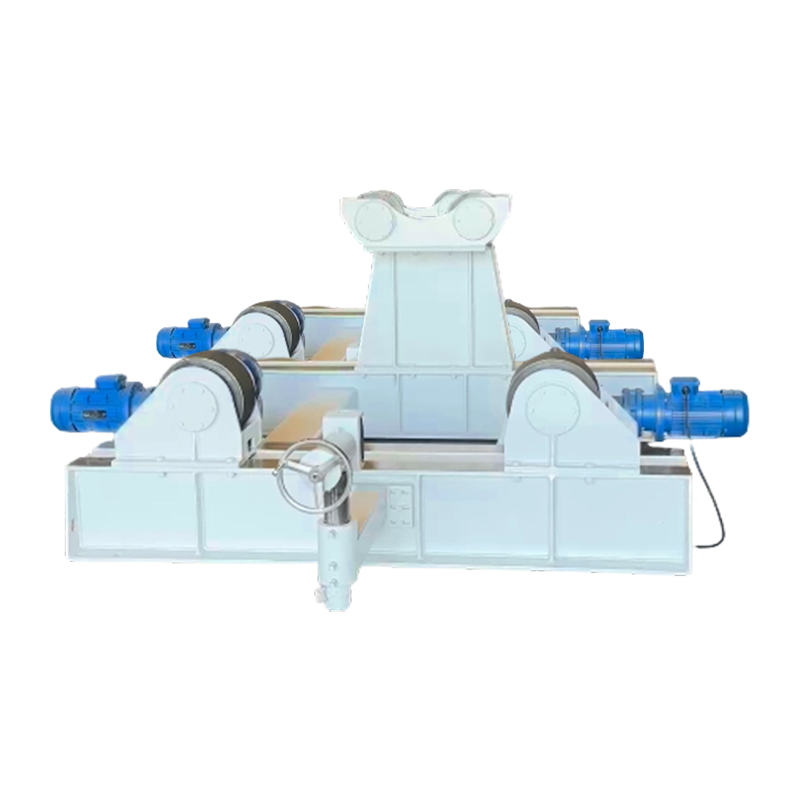
Welk proces u ook kiest, de laskwaliteit verbetert dramatisch wanneer u de verbinding uit moeilijke posities verwijdert. Een lasversteller roteert en kantelt het onderdeel, zodat de operator een MIG- of TIG-lasverbinding in de vlakke positie kan uitvoeren, de meest productieve en minst foutgevoelige richting. Dit is vooral van belang voor TIG, waarbij handinvoer een stabiele werkhoek nodig heeft.
 1T conventionele lasversteller voor stabiele lassen in vlakke positie Deze compacte positioner roteert en kantelt werkstukken tot een ton, waardoor operators MIG- of TIG-rupsen in vlakke positie kunnen uitvoeren. Het is geschikt voor kleine en middelgrote onderdelen waarbij een consistente toortshoek en voortbewegingssnelheid de laskwaliteit verbeteren. Bekijk Product →
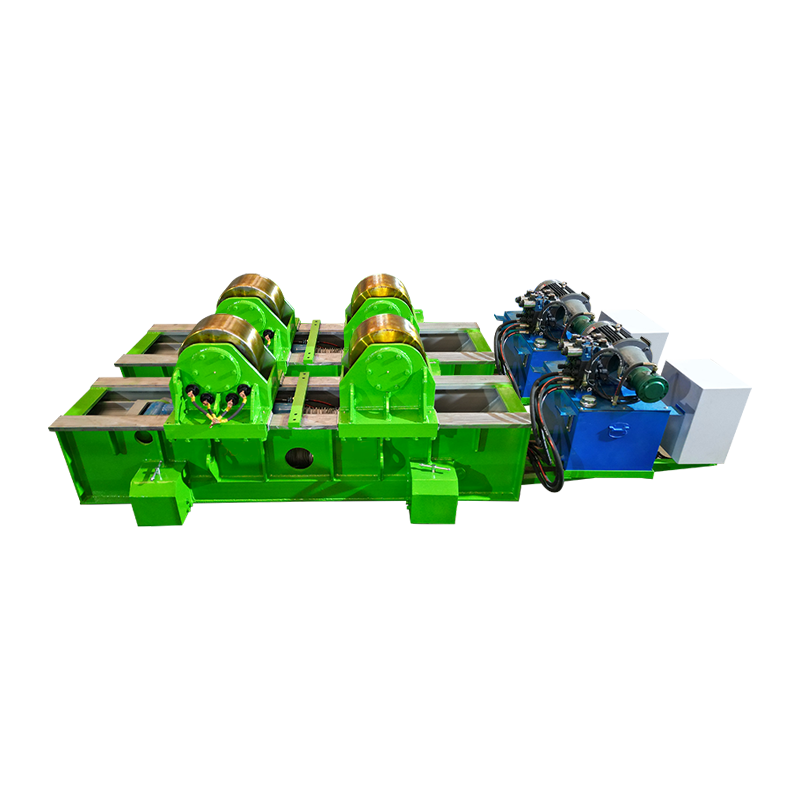
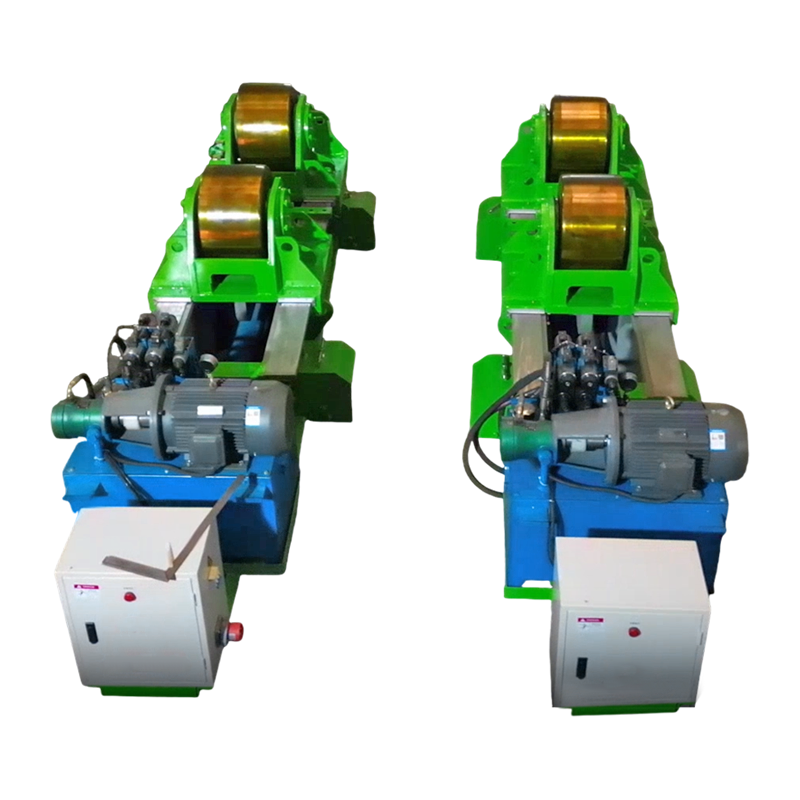
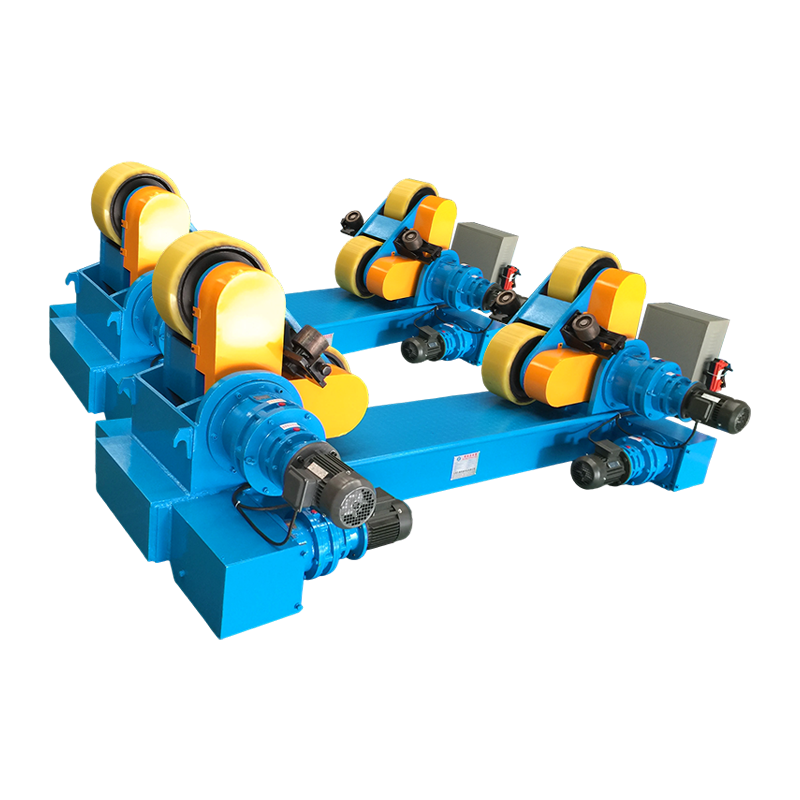
Voor cilindrische werkstukken zoals tanks, pijpen, drukvaten en windtorensecties draaien lasrotators de schaal terwijl de toorts vast blijft zitten, waardoor een lange omtreksnaad wordt omgezet in een continue vlakke las. MIG-vulpassages en TIG-grondpassages profiteren van een consistente voortbewegingssnelheid, en antidriftontwerpen houden de naad op één lijn. Dit is waarom lasrotators in de tank- en pijpproductie zijn standaard op moderne productielijnen.
 10T verstelbare lasrotator met anti-drift voor cilindrische naden Deze rotator verwerkt cilindrische werkstukken van tien ton en draait de schalen gestaag terwijl de toorts vast blijft staan. Het antidriftsysteem houdt lange omtreksnaden op één lijn, waardoor het ideaal is voor tanks, leidingen en drukvaten die continu vlakke lasnaden nodig hebben. Bekijk Product →
Op grote constructies draagt een kolomboom de toorts op een vaste hoogte en reikwijdte, waardoor het armgewicht van de operator uit de vergelijking wordt gehaald. Een TIG-kolomgiek is geconfigureerd voor nauwkeurige vultoevoer en gasdekking, wat van belang is voor herhaalbare lassen op grote onderdelen. Wanneer u van plan bent een van beide processen te automatiseren, is positioneringsapparatuur de eerste investering die u moet overwegen.
 TIG-kolom en giek voor nauwkeurige toortspositionering en automatisering Deze kolom-en-giekeenheid ondersteunt TIG-lassen door de toortspositie, verplaatsing en oscillatie nauwkeurig aan te passen. Het helpt de argondekking en herhaalbare lijmlijnkwaliteit op grote assemblages te behouden, waardoor de handmatige inspanning wordt verminderd en de voorbereiding op geautomatiseerde productie wordt verminderd. Bekijk Product →
Als u een nieuwe productielijn specificeert en uw werkstukomhulsel bespreekt met een fabrikant van lasapparatuur vroegtijdig voorkomt herbewerking en versnelt de kwalificatie.
Kostenoverwegingen
Wat de apparatuurkosten betreft, is MIG het laagste instappunt: een solide MIG-machine kost minder dan een gelijkwaardige TIG-machine met AC-uitgang, en draadverbruiksartikelen zijn goedkoper dan wolfraam en argon met hoge zuiverheid. De dominante productiekosten zijn echter de arbeidstijd. Een TIG-las kan drie tot vier keer langer duren dan dezelfde verbinding gemaakt met MIG. Als je de kosten per meter afgewerkte las vergelijkt, wint MIG het op koolstofstaal; TIG wint waar MIG defecten zou veroorzaken die herbewerking vereisen.
Veelgestelde vragen
Kan één machine zowel MIG als TIG uitvoeren?
Veel multiprocesmachines bieden MIG- en DC-TIG, maar voor de omschakeling is het nodig om de toorts te verwisselen, het gas te verwisselen en een TIG-toorts met klep toe te voegen. AC TIG voor aluminium heeft een machine met AC-uitgang nodig, wat de kosten verhoogt. Multi-procesunits zijn geschikt voor kleine winkels; productielijnen geven de voorkeur aan speciale machines.
Is TIG sterker dan MIG?
Een correct uitgevoerde MIG-las en een correct uitgevoerde TIG-las kunnen beide aan dezelfde sterkte-eisen voldoen. Het verschil is consistentie: TIG produceert minder interne fouten en betere controle van door hitte beïnvloede zones, wat van belang is voor codewerk. Op gewoon koolstofstaal is een degelijke MIG-las net zo sterk.
Wat is makkelijker voor een beginner?
MIG is eenvoudiger omdat de machine de draadaanvoer en booglengte regelt. Een beginner kan na uren oefenen een acceptabele MIG-las maken, terwijl TIG wekenlang consequent oefenen vergt.
Waarom wordt TIG vaak gebruikt voor aluminium?
Aluminium heeft een oxidelaag die ver boven het basismetaal smelt. TIG-wisselstroom reinigt het oxide en zorgt tegelijkertijd voor een nauwkeurige warmtebeheersing, waardoor doorbranden op dun aluminium wordt voorkomen. MIG kan aluminium lassen, maar is gevoeliger voor porositeit op dunne delen.
Welke invloed heeft de materiaaldikte op de keuze?
Onder ongeveer 3 mm geeft TIG de controle die nodig is om doorbranden en vervorming te voorkomen. Boven 3 mm levert de MIG-neerslagsnelheid een duidelijk productiviteitsvoordeel op. Veel fabrikanten lassen dunwandige buizen met TIG en stappen over op MIG of gevulde buizen voor structurele platen.
Het verschil tussen MIG- en TIG-lassen gaat niet over welk proces beter is; het gaat erom het proces af te stemmen op het materiaal, het gewricht, het productievolume en de beschikbare vaardigheden. MIG levert snelheid, eenvoud en lagere kosten op dik staal. TIG levert precisie, kwaliteit en zuivere cosmetische resultaten op dunne of reactieve metalen. Evalueer het werkstuk voordat u een machine koopt en investeer vroegtijdig in positioneringsapparatuur; het verbetert beide processen meer dan welke andere upgrade dan ook.