H Beam Dimension Guide: maten lezen en voorbereiden op lassen
Staalfabrikanten en constructeurs worden geconfronteerd met een gemeenschappelijke uitdaging: een tekening vraagt om een W10x30, maar de werkelijke balkdiepte is niet 10 inch. Of een project specificeert een H 300x300, maar de beschikbare materiaaldatasheet vermeldt vier verschillende dikteparameters. Als u weet hoe u een H-straalafmeting moet interpreteren, betekent dit dat u verder gaat dan een eenvoudige hoogtemeting. Het vereist inzicht in de naamgevingsconventie, het verschil tussen nominale en werkelijke afmetingen, en hoe de flens- en lijfafmetingen de lasvoorbereiding en apparatuurkeuze rechtstreeks beïnvloeden. Deze gids ontleedt elk van deze lagen vanuit het perspectief van fabricage en lasgereedheid, zonder vulmiddel en zonder gegevens die niet kunnen worden geverifieerd aan de hand van standaardprofielen.
Wat is een H-balk? De dwarsdoorsnede begrijpen
Een H-balk is een stalen constructie-element waarvan de doorsnede lijkt op een hoofdletter H. De dragende logica is eenvoudig. De twee horizontale platen, flenzen genoemd, zijn zo geplaatst dat ze buigmomenten kunnen weerstaan. Door het grootste deel van het staal ver van de neutrale as te plaatsen, wordt het traagheidsmoment van de sectie vergroot, waardoor het zeer efficiënt is in straaltoepassingen. De verticale plaat die de flenzen, het lijf, verbindt, draagt schuifkrachten op en houdt de flenzen op één lijn. Deze scheiding van rollen is de reden waarom hetzelfde gewicht aan staal gevormd in een H-profiel aanzienlijk meer belasting kan dragen dan een massieve rechthoekige staaf.
De meeste H-balken in structurele toepassingen zijn warmgewalst uit koolstofstaal. In Noord-Amerika is de dominante materiaalspecificatie ASTM A992 voor breedflensvormen, met een minimale vloeigrens van 50 ksi. ASTM A36 wordt ook gebruikt, vooral waar lasbaarheid en gestandaardiseerde verbindingen prioriteit krijgen. De Europese en Aziatische markten hebben hun eigen kwaliteiten, maar het metallurgische kernprincipe is consistent: de H-vormige doorsnede geeft de beste sterkte-gewichtsverhouding voor kolommen en balken in gebouwen met meerdere verdiepingen, bruggen en industriële frames.
Hoe de afmetingen van de H-balken te lezen
Een aanduiding als W10x30 is een compacte code die een fabrikant in één oogopslag drie dingen vertelt. De letter definieert de profielfamilie, het eerste getal geeft de nominale diepte in inches aan en het tweede getal is het gewicht in ponden per lineaire voet. Maar de nominale diepte is een benadering die dient als label, niet als meting. Een W10x30 heeft doorgaans een werkelijke diepte van ongeveer 10,47 inch. Als u voor de montage op het nominale getal vertrouwt zonder de werkelijke afmetingen te controleren, kan dit een verkeerde uitlijning van de verbinding op een laslijn veroorzaken.
Metrische aanduidingen volgen een andere logica. Een ligger gemarkeerd met W 250 x 100 betekent een nominale diepte van 250 mm en een flensbreedte van 100 mm. Andere mondiale standaarden gebruiken hun eigen afkorting. Europese profielen gebruik de HEA-, HEB- en HEM-serie, waarbij het cijfer na de letters de nominale hoogte in millimeters aangeeft; Japanse H-balken worden vaak direct gespecificeerd op lijfhoogte en flensbreedte, zoals H 100x100. Het belangrijkste voor iedereen die met geïmporteerde staaltekeningen werkt, is om altijd te bevestigen welke naamgevingsnorm van toepassing is voordat er wordt gesneden of een geautomatiseerde lasvolgorde wordt ingesteld. Een "W250" in een metrische context is niet dezelfde straal als een W10 in een imperiale context, ook al lijkt de rekenkunde van millimeter naar inch dichtbij.
H-balkafmetingen: belangrijkste parameters en typische maatbereiken
Wanneer een fabriekscertificaat vier dimensiewaarden vermeldt voor een enkel balkprofiel, heeft elk een verschillende betekenis voor een fabrikant. De vier parameters zijn:
- Sectiediepte (d): De totale hoogte van de balk, vanaf de buitenkant van de ene flens tot de buitenkant van de andere.
- Flensbreedte (bf): De breedte van elke flensplaat.
- Webdikte (tw): De dikte van de verticale lijfplaat.
- Flensdikte (tf): De dikte van elke horizontale flensplaat.
Metrische H-balken variëren gewoonlijk van een hoogte van 100 mm tot 1000 mm, met flensbreedtes variërend van ongeveer 100 mm tot meer dan 300 mm. Om te illustreren hoe deze cijfers zich in de praktijk clusteren:
| Profielaanduiding | Ongeveer. Hoogte (mm) | Ongeveer. Breedte (mm) | Ongeveer. Web dik (mm) | Ongeveer. Flens dik (mm) |
|---|---|---|---|---|
| H 200 x 200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Het is nuttig om deze getallen te contrasteren met W-vormen met brede flens, die doorgaans een slanker profiel hebben. Veel W-vormen vertonen een flensbreedte die merkbaar kleiner is dan de sectiediepte, terwijl H-balken vaak een vierkante dwarsdoorsnede benaderen waarbij diepte en breedte gelijk of bijna gelijk zijn. Dit geometrische verschil is niet cosmetisch. De bredere, dikkere flens van een H-balk biedt een grotere axiale capaciteit, waardoor het een gebruikelijke keuze is voor kolommen en dragende palen. Een W-vorm is vaak efficiënter bij pure buigtoepassingen waarbij de baandiepte een hefboomwerking biedt tegen buigspanning. Fabrikanten moeten er rekening mee houden dat zwaardere, dikkere secties een zorgvuldiger beheer van de warmte-inbreng tijdens het lassen vereisen.
H Beam versus I Beam versus W Beam: welk verschil maakt de afmeting?
Het gebruik van H-balk, I-balk en W-balk als onderling verwisselbare termen is een veel voorkomende maar kostbare gewoonte in fabricagewinkels. De maatverschillen vertalen zich in verschillende belastingspaden, verschillende lasdetails en verschillende handlingvereisten. Een I-balk, in de Amerikaanse norm terecht een S-vorm genoemd, heeft taps toelopende flenzen. Het binnenflensvlak helt in een verhouding van ongeveer 2:12, wat betekent dat de dikte niet constant is over de flensbreedte. Een W-balk, of breedflensbalk, heeft parallelle binnen- en buitenflensoppervlakken. Een H-balk heeft ook parallelle flensvlakken, maar de flensbreedte is doorgaans gelijk aan of dichtbij de sectiediepte, en de lijfdikte is vaak zwaarder in verhouding tot de flensdikte dan bij een W-vorm.
Deze dimensionale handtekeningen leiden tot verschillende toepassingspatronen.
- H-balken (draagpalen): Dikke, vierkante profielen ontworpen om zware verticale belastingen en zijdelingse gronddruk in diepe funderingen te dragen. De gelijke flensbreedte en -diepte zorgen voor stabiliteit tegen knikken.
- W-balken (brede flens): Het werkpaard van stalen frames. De balans tussen flensbreedte en lijfdiepte zorgt voor een efficiënte buigweerstand voor balken en liggers in gebouwen en bruggen.
- S-balken (standaard I-balken): Taps toelopende flenzen en een smaller profiel; wordt nog steeds aangetroffen in oudere constructies en in toepassingen waarbij de balkdiepte de belangrijkste structurele hefboom is.
Op een zaaglijst of een laskaart kan het aanroepen van een HP-draagpaal een I-balk tot een onjuiste randvoorbereiding leiden. De taps toelopende flens van een S-vorm vereist een andere schuine hoek dan de parallelle flens van een W-vorm. Het specificeren van de juiste ASTM-aanduiding is een kleine handeling met grote gevolgen voor de kwaliteit van de verbinding.
Hoe de H-balkgrootte het lassen en de fabricage beïnvloedt
Naarmate de balksectie groter en zwaarder wordt, verschuift het lasproces van eenvoudig handwerk naar technisch thermisch beheer. Een lichte H 150x150-sectie kan vaak worden gelast met een afronding of een gedeeltelijke penetratiegroef en minimale voorverwarming, op voorwaarde dat de werkplaatstemperatuur en de staat van het basismetaal voldoen aan de code. Wanneer in dezelfde werkplaats een kolom H 400x400 met een flensdikte van bijna 40 mm wordt verwerkt, verandert de lastechniek.
De eerste variabele is de gezamenlijke voorbereiding. Dikke flenzen vereisen een afschuining of J-groef om volledige penetratie te bereiken bij de flens-flens- of flens-eindplaat-verbinding. Een algemene vuistregel in constructiewerkplaatsen: wanneer de flens groter is dan ongeveer 20 mm, wordt een groef met enkele afschuining de standaard, tenzij een detail met gedeeltelijke voegpenetratie expliciet is goedgekeurd door de ingenieur. De lijf-naar-flens T-verbinding in een opgebouwde ligger profiteert op vergelijkbare wijze van een voorbereide groef en, vaak, van een ondergedompeld booglassen (SAW) proces voor de lange langsnaad.
Voorverwarmen en interpass-temperatuurregeling worden verplicht. Hoe dikker de gecombineerde sectie bij een meerdoorgangsverbinding, hoe groter het koellichaameffect en hoe groter het risico op door waterstof veroorzaakte scheurvorming. Een fabrikant kan een voorverwarmingsvereiste zien van 150°F voor een flens van 25 mm, oplopend tot 300°F of meer voor een flens van 50 mm, afhankelijk van het koolstofequivalent en de toepasselijke lasvoorschriften.
Het gewicht van de balk introduceert een uitdaging bij het hanteren die een directe invloed heeft op de laskwaliteit. Eén kolomdeel H 350x350 kan meer dan 100 kg per meter wegen. Het lassen van verstijvers of basisplaten op een dergelijk profiel zonder mechanische rotatie betekent uit positie lassen, wat langzamer is en gevoeliger voor defecten. Dit is waar een lasversteller voor nauwkeurige positionering van werkstukken lost twee problemen tegelijk op: het roteert de balk zodat de lasser een vlakke, neerwaartse positie kan behouden, en het beveiligt het zware werkstuk tegen onbedoelde beweging. Voor cilindrische of tanksecties bevestigd aan H-balkframes, lasrotators voor zware cilindrische werkstukken zorgen voor continue rotatie en lineaire uitlijning, waardoor de boog in de optimale 1G-positie blijft.
 Fabrikanten van conventionele laspositioneerders, bedrijf Wuxi WeldNice Heavy Industry Technology Co., Ltd is een Chinese fabrikant en bedrijf van conventionele lasverstellers, ondersteuning voor maatwerk... Bekijk Product →
De montagevolgorde van de H-balk is ook van belang. Bij een typische productielijn met H-balken wordt het lijf eerst aan één flens vastgemaakt en vervolgens wordt de tweede flens toegevoegd. Als het lijf niet perfect loodrecht staat, of als de flenzen niet evenwijdig zijn na het hechten, zal het daaropvolgende SAW-proces worstelen met een inconsistente booglengte en variabele penetratie. Hoe groter de straal, hoe kritischer de initiële montage en hoe zwaarder de belasting op de zelfuitlijnende armaturen.
De juiste H-balkgrootte selecteren: praktische overwegingen
Een constructiestaal-start kan niet worden voltooid door een vorm te kiezen die eenvoudigweg voldoet aan de minimale vereisten voor sectiemodulus op papier. De capaciteit van de fabrikant bepaalt net zo goed het economisch levensvatbare groottebereik als de structurele vraag. Er zijn drie praktische filters van toepassing, in deze volgorde.
1. Structurele vraag. De balk moet bestand zijn tegen het uitgeoefende buigmoment, de schuifkracht en de axiale belasting, rekening houdend met de overspanning en de schoorconditie. Dit is de verantwoordelijkheid van de ingenieur. De output is een vereiste elastische sectiemodulus, traagheidsmoment of dwarsdoorsnede-oppervlak, waardoor de selectie beperkt wordt tot een handvol kandidaatprofielen.
2. Dimensionale beperkingen. De architectonische plafondhoogte op de balk, de verbindingsafstanden aan het kolomvlak en de toegang voor het vastdraaien van bouten of veldlassen elimineren veel anderszins geschikte profielen. Een diepe, smalle W-vorm kan de juiste sterkte bieden, maar dringt binnen in het mechanische vloeroppervlak. Hier kunnen H-liggers met een compactere diepte-breedteverhouding de voorkeur verdienen als kolomsecties, ondanks een hoger gewicht per meter.
3. Fabricage- en laswerkelijkheid. Dit is het filter dat vaak over het hoofd wordt gezien in de budgetfase. Als de geselecteerde balk 200 kg/m weegt, heeft de werkplaats kranen, rotators en manipulators nodig met de juiste afmetingen. Als de flens 50 mm dik is, heeft de werkplaats gecertificeerde lasprocedures nodig voor die dikte en voldoende zaagcapaciteit. Het selecteren van een balk die de hanterings- of lascapaciteiten van de werkplaats te boven gaat, dwingt dure onderaanneming of gevaarlijk handmatig optuigen van zware secties af. Bij het bouwen van staalconstructies is een grondige pre-constructieplanning van lastechnieken in de staalconstructie kan kostbare vertragingen voorkomen voordat een enkele straal wordt besteld.
H-straallasapparatuur: de machine afstemmen op de afmeting
Het handmatig lassen van een korte lichtstraal is een op vaardigheden gebaseerde taak. Het lassen van een 12 meter lange, 600 mm diepe H-balk met volledige penetratieverbindingen is een technische taak die afhankelijk is van machines. De liggerafmeting bepaalt welke automatiseringstools niet onderhandelbaar worden.
Longitudinale flens-aan-lijfnaden profiteren van a laskolom en giek opstelling gecombineerd met een SAW-tractor. De kolom biedt verticale aanpassing voor verschillende straaldieptes, terwijl de giek horizontaal beweegt, waardoor de toorts gecentreerd blijft boven het gewricht. Als u probeert dezelfde naad te lassen met een handbediend semi-automatisch pistool, resulteert dit in boogafwijkingen, een inconsistente voortbewegingssnelheid en vermoeidheidsgerelateerde defecten over een afstand van 12 meter. Wanneer dit proces gepland is, automatische lassystemen en lasmanipulatoren vormen de ruggengraat van een herhaalbaar, gedocumenteerd laskwaliteitsprogramma.
 Automatische lasmanipulator, laskolom en giekleveranciers Wuxi WeldNice Heavy Industry Technology Co., Ltd is een Chinese lasmanipulatorleverancier en groothandel in laskolommen en giekfactoren... Bekijk Product →
Rotatie van de balk tussen passages is een andere vereiste op basis van afmetingen. Dankzij een zelfuitlijnende lasrotatorset kan de gehele balkconstructie worden gedraaid, zodat de lasser de verbinding in vlakke of horizontale positie kan houden. Hoe zwaarder de balk, hoe kritischer de roluitlijning en het aandrijfkoppel. Zelfinstellende lasrotators voor het draaien van balken en buizen aan te passen aan variërende straalbreedtes en een consistente contactdruk te behouden, waardoor slippen tijdens het lassen wordt voorkomen.
 Aangepaste zelfuitlijnende lasrotatorfabrikanten, bedrijf Wuxi WeldNice Heavy Industry Technology Co., Ltd is een Chinese zelfinstellende lasrotatorfabrikant en een zelfinstellende rotatorbedrijf, ... Bekijk Product →
De productiestrategie verandert met de batchgrootte. Een werkplaats die in een week vijf verschillende balkformaten verwerkt, heeft flexibele uitrusting nodig: verstelbare rotatorframes, positioneerders met variabele snelheidsregeling en modulaire kolomarmen die snel kunnen worden aangepast. Een speciale productielijn met H-balken, die duizenden meters van hetzelfde profiel beslaat, kan vaste gereedschapsdieptes, speciale transportsystemen en inline ondergedompelde boogstations rechtvaardigen. De veelgemaakte fout is het kopen van een speciale lijn voor werk in gemengde batches, of het verwachten van handmatige manipulatie om balken boven een bepaald tonnage te verwerken. De drempel waarbij handmatig omdraaien onveilig en inefficiënt wordt, ligt doorgaans rond de 500 tot 800 kg werkstukgewicht, wat veel middelgrote H-profielen kunnen bereiken met een lengte van meer dan 3 meter.
Door de specificatie van de lasapparatuur gelijktijdig met de uiteindelijke selectie van de straalgrootte te plannen, wordt een lus gesloten die veel projectschema's open laten totdat het staal op de werf arriveert. Wanneer de straalafmeting bekend is, kunnen het vereiste bereik van de lasmanipulator, de rotatorcapaciteit en het vermogen van de stroombron met precisie worden gespecificeerd in plaats van met giswerk. Dat is het moment waarop een structurele vorm een fabricageplan wordt.
Vorig bericht
Constructiestaal H-balkgeleider: maten, gewichten, normen en selectietips
Volgende bericht
Zelfuitgelijnde lasrotatorgids: gegevens laden, nauwkeurigheid en instelling
Gerelateerde producten
-
-
Hoge precisie dubbele kolomlaspositioneerder voor speciaal werkstuk
De High Precision Double Column Welding Positioner voor speciaal werkstukken is een nauwkeurig laspositioneringsapparaat dat speciaal is ontworpen ...
See Details -
20T zelfuitlijnende lasrotator met handmatige orbitale beweging en extra dubbele cyclooïdale verbonden verloopstuk
De 20T zelfuitlijnende lasrotator met handmatige orbitale beweging en extra dubbele cyclooïdale verbonden verloopstuk is een gespecialiseerd appara...
See Details -
20T zelfuitlijnende roterende lasmachine
De zelfuitlijnende roterende lasmachine van 20T wordt veel gebruikt in industrieën zoals drukvaten, chemische apparatuur, windturbinetorens, pijple...
See Details -
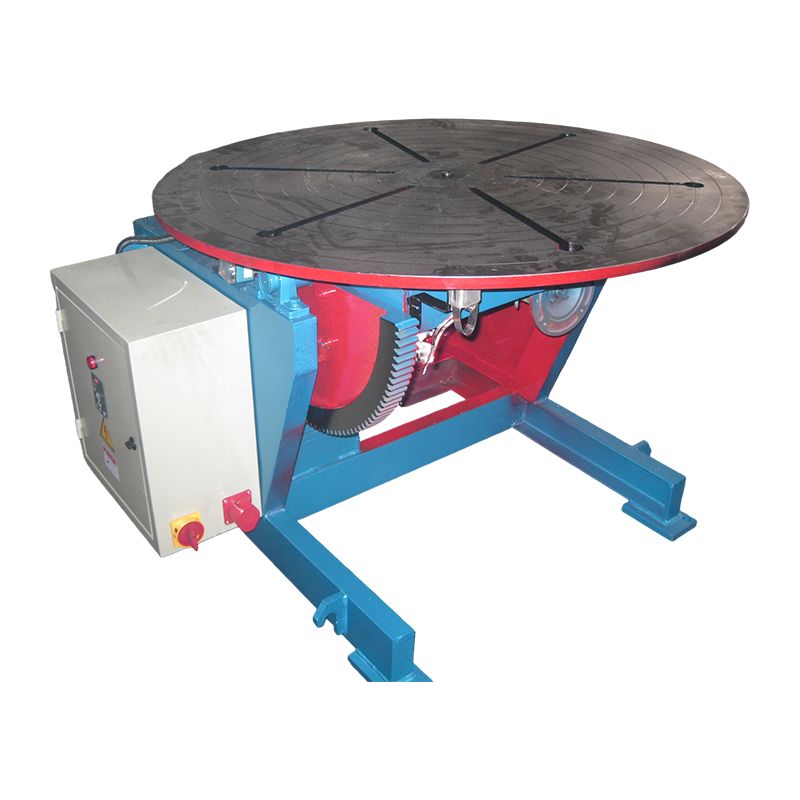
2T conventionele lasversteller
De 2T Conventional Welding Positioner is een apparaat dat speciaal is ontworpen voor het positioneren en roteren van werkstukken bij laswerkzaamhed...
See Details -
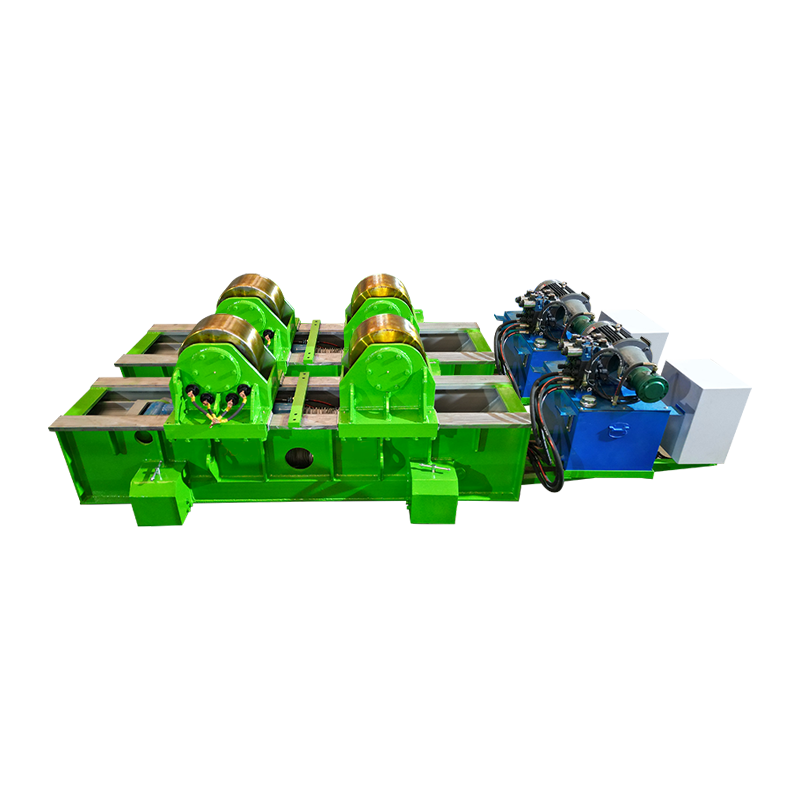
80T Fit-Up lasrotator met hydraulisch horizontaal duwen en handmatige orbitale beweging
80T Fit Up Welding Rotator met hydraulisch horizontaal duwen en handmatige orbitale beweging heeft een nominale belasting van 80 ton en is speciaal...
See Details